
在流延拉伸膜生產中,線速度與擠出量是兩個密切相關的參數,直接影響薄膜厚度、生產穩定性與卷繞品質。提高線速度未必代表更高的生產效率,因為擠出量必須相應調整,才能維持目標薄膜厚度與材料分佈。對於使用伸縮膜製造機的製造商而言,要實現穩定生產,必須將擠出機、T型模頭、冷卻系統、牽引單元與卷繞系統作為一個整合製程來協調運作。
以一條運轉速度約為150–200 米/分鐘的拉伸膜生產線為例,當變更薄膜厚度、寬度或樹脂配方時,擠出量與線速度之間的關係就變得特別重要。若只變更其中一個參數,而未對其他參數進行相應調整,便可能影響薄膜厚度、熔體穩定性、冷卻性能與卷繞張力。因此,目標並非單純追求最大化線速度,而是維持一個實際可行的操作平衡,以確保穩定的薄膜品質與可靠的生產效率。
了解線速度與擠出量之間的關係
擠出量是指擠出系統在特定時間內輸出的聚合物熔體量,通常以公斤/小時表示。其受螺桿直徑、螺桿轉速、螺桿設計、樹脂特性、熔體溫度以及整體擠出系統等因素影響。
線速度則是指流延薄膜通過生產線成形、冷卻、牽引與卷繞各段的速度。當擠出量與有效薄膜寬度保持穩定時,提高線速度通常會降低單位面積的物料沉積量,從而產生更薄的薄膜。反之,若維持相同線速度而增加擠出量,則薄膜厚度會隨之增加。
因此,一個簡化的生產關係可以表達為:
薄膜厚度受擠出量 ÷(薄膜寬度 × 線速度)影響
這僅是一個基本的工程關係。實際薄膜厚度還會受到邊料裁切、層分佈、樹脂密度、模頭特性、冷卻條件與製程穩定性的影響。因此,操作人員在調整薄膜厚度時,不應僅依賴線速度。
在生產薄型拉伸膜時,此關係尤其重要。擠出率或線速度的微小變化,都可能對最終厚度產生明顯影響。因此,現代的伸縮膜製造機需要協調的擠出、驅動、冷卻與卷繞系統,而非僅靠獨立的速度控制。
參數搭配不當的常見生產挑戰
拉伸膜生產中最常見的問題之一,是薄膜厚度不穩定。若線速度改變而未相應調整物料輸出量,薄膜可能會比目標規格更薄或更厚。當熔體通過T型模頭的分佈不夠均勻時,也可能在薄膜寬度方向上出現厚度變異。
熔體壓力是另一個重要因素。螺桿轉速、進料條件、樹脂特性或熔體溫度的變化,都可能影響模頭前的壓力穩定性。波動過大將使維持穩定的薄膜厚度更加困難。因此,專業的擠出系統通常會監控擠出機溫度、模頭溫度、熔體壓力、驅動速度與卷繞速度等關鍵製程條件。整合式控制系統可協調這些參數,並為操作人員提供更清晰的生產過程視圖。
隨著產能提升,冷卻能力也變得越來越重要。流延拉伸膜從T型模頭進入冷卻鑄造輥,在此快速且均勻的冷卻有助於穩定剛成形的薄膜。若冷卻系統未能與生產速率適當匹配,將使製程更難控制,特別是在以較高速度生產薄型薄膜時。
卷繞同樣至關重要。即使擠出與冷卻段運作正常,不穩定的卷繞張力仍可能導致捲取偏移、皺褶、鬆散卷或卷硬度不一致。因此,合適的卷繞系統必須與實際線速度協調運作,而非僅遵循固定的機械速度。
伸縮膜製造機如何協調擠出量與線速度
我們的伸縮膜製造機設計理念,是基於擠出、流延、牽引與卷繞應作為一個整合生產系統來運作。
PLC與HMI控制架構可協調產線的主要操作參數,包括擠出機速度、溫度設定、牽引速度與卷繞操作。根據配置,製程監控也可用於監測熔體壓力及其他關鍵生產條件。
此類整合式控制可減少操作人員頻繁對單機進行獨立調整的需求。取而代之的是,生產參數可作為協調製程的一部分來管理。配方式設定也有助於操作人員在變更不同薄膜規格時,重現既定的生產條件。
對於生產不同等級拉伸膜的製造商而言,此靈活性至關重要。一條生產線在其使用壽命內,可能需要處理不同的薄膜厚度、寬度、樹脂配方或層結構。因此,正確的設備配置應基於預期的生產範圍,而非單一的最大速度數值。
多層共擠技術實現靈活薄膜生產
多層共擠技術為製造商提供了更大的材料分佈靈活性。根據設備配置,伸縮膜製造機可設計為2層、3層、5層或其他多層結構。
多層結構的目的並非單純增加層數。不同層可根據配方與目標薄膜特性,賦予不同功能。例如,可將特定材料集中於外層以實現表面黏附或黏著特性,而核心層則可根據成本與機械性能進行配方設計。
實際的好處在於能更有效地控制材料在薄膜結構中的分佈。商業化的拉伸膜生產線通常採用多層配置,搭配供料塊、T型模頭、冷卻輥、厚度量測系統以及自動或半自動卷繞系統。
因此,選擇伸縮膜製造機不應僅比較層數。擠出機配置、模頭設計、材料相容性、冷卻系統、控制架構與卷繞系統,都需一併納入考量。
T型模頭、冷卻與卷繞:穩定生產的關鍵
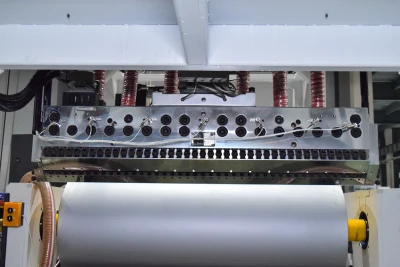
T型模頭是流延膜擠出生產線中最關鍵的組件之一,因為它負責將聚合物熔體均勻分佈到所需的薄膜寬度上。穩定的熔體分佈與適當的模頭設計,對於實現整個幅寬上一致的薄膜厚度至關重要。
冷卻性能同樣重要。鑄造輥必須為所選用的樹脂、薄膜厚度與生產速率,提供足夠且均勻的熱傳導。不同的設備設計採用不同的冷卻佈置,而適當的配置取決於預期的應用與產出需求。
卷繞系統則將連續的薄膜幅材轉換為成品卷。自動張力控制有助於在卷徑變化時維持一致的卷繞條件。先進的系統還可能包含自動換卷與收卷功能,以減少人工干預。這些功能已在商業化流延拉伸膜生產線中廣泛應用。
重點在於,高速生產是一個完整的系統要求。如果模頭、冷卻、牽引或卷繞機無法在相同的生產速率下維持穩定運作,那麼更快的擠出機並不能自動創造出更具生產力的拉伸膜生產線。
以正確的設備配置優化您的拉伸膜生產
在評估伸縮膜製造機時,製造商應考慮整體生產目標,而非僅關注某一項規格。重要因素包括成品薄膜寬度、目標厚度、所需產能、層數、樹脂配方、期望線速度、冷卻需求、卷繞配置、自動化程度以及可用的工廠條件。
我們的伸縮膜製造機專為流延膜生產而開發,配置可因應不同的生產需求。透過協調擠出、多層分佈、T型模頭成形、冷卻、驅動控制與卷繞,生產線可根據實際薄膜規格進行配置,而非採用一體適用的方法。
如果您正規劃新的拉伸膜生產線,或升級現有的擠出系統,選擇擠出量與線速度之間的正確平衡,是一個重要的起點。請聯繫我們的技術團隊,告知您的目標薄膜寬度、厚度、材料配方、層結構與所需產能,我們將協助評估適合您生產需求的伸縮膜製造機配置。
