
Dalam produksi stretch film cast, kecepatan lini dan hasil ekstrusi adalah dua parameter yang saling terkait erat dan secara langsung memengaruhi ketebalan film, stabilitas produksi, serta kualitas penggulungan. Meningkatkan kecepatan lini belum tentu berarti efisiensi produksi yang lebih tinggi, karena hasil ekstrusi harus disesuaikan untuk mempertahankan ketebalan film target dan distribusi material. Bagi produsen yang menggunakan mesin pembuat stretch film, mencapai produksi yang stabil bergantung pada koordinasi ekstruder, T-die, sistem pendinginan, unit traksi, dan sistem penggulungan sebagai satu proses terintegrasi.
Sebagai contoh, untuk lini produksi stretch film yang beroperasi pada kecepatan sekitar 150–200 m/menit, hubungan antara hasil ekstrusi dan kecepatan lini menjadi sangat penting saat mengubah ketebalan film, lebar, atau formulasi resin. Perubahan pada satu parameter tanpa penyesuaian yang sesuai pada parameter lainnya dapat memengaruhi ukuran film, stabilitas lelehan, kinerja pendinginan, dan tegangan penggulungan. Oleh karena itu, tujuannya bukan sekadar memaksimalkan kecepatan lini, tetapi mempertahankan keseimbangan operasional yang praktis untuk menghasilkan kualitas film yang konsisten dan efisiensi produksi yang andal.
Memahami Hubungan antara Kecepatan Lini dan Hasil Ekstrusi
Hasil ekstrusi mengacu pada jumlah polimer lelehan yang dihasilkan oleh sistem ekstrusi dalam periode tertentu, biasanya dinyatakan dalam kg/jam. Hal ini dipengaruhi oleh faktor-faktor seperti diameter sekrup, kecepatan sekrup, desain sekrup, sifat resin, suhu lelehan, dan sistem ekstrusi secara keseluruhan.
Kecepatan lini mengacu pada kecepatan pergerakan film cast melalui bagian pembentukan, pendinginan, traksi, dan penggulungan dari lini produksi. Ketika hasil ekstrusi dan lebar film efektif tetap stabil, peningkatan kecepatan lini umumnya mengurangi jumlah material yang diendapkan per satuan luas, sehingga menghasilkan film yang lebih tipis. Sebaliknya, meningkatkan hasil ekstrusi sambil mempertahankan kecepatan lini yang sama cenderung meningkatkan ketebalan film.
Oleh karena itu, hubungan produksi yang disederhanakan dapat dinyatakan sebagai:
Ketebalan film dipengaruhi oleh hasil ekstrusi ÷ (lebar film × kecepatan lini)
Ini hanyalah hubungan teknik dasar. Ketebalan film aktual juga dipengaruhi oleh trim tepi, distribusi lapisan, densitas resin, karakteristik die, kondisi pendinginan, dan stabilitas proses. Oleh karena itu, operator tidak boleh hanya mengandalkan kecepatan lini saat menyesuaikan ukuran film.
Hubungan ini menjadi sangat penting saat memproduksi stretch film tipis. Perubahan kecil pada laju ekstrusi atau kecepatan lini dapat berdampak nyata pada ukuran akhir. Oleh karena itu, mesin pembuat stretch film modern memerlukan sistem ekstrusi, penggerak, pendinginan, dan penggulungan yang terkoordinasi, bukan hanya kontrol kecepatan yang terisolasi.
Tantangan Produksi Umum saat Parameter Tidak Cocok
Salah satu masalah paling umum dalam produksi stretch film adalah ketebalan film yang tidak stabil. Jika kecepatan lini berubah tanpa penyesuaian yang sesuai pada keluaran material, film bisa menjadi lebih tipis atau lebih tebal dari spesifikasi target. Variasi ketebalan juga dapat terjadi di seluruh lebar film ketika distribusi lelehan melalui T-die tidak cukup seragam.
Tekanan lelehan adalah faktor penting lainnya. Perubahan dalam kecepatan sekrup, kondisi pengumpanan, karakteristik resin, atau suhu lelehan dapat memengaruhi stabilitas tekanan sebelum die. Fluktuasi yang berlebihan dapat membuat ukuran film yang konsisten lebih sulit dipertahankan. Oleh karena itu, sistem ekstrusi profesional biasanya memantau kondisi proses penting seperti suhu ekstruder, suhu die, tekanan lelehan, kecepatan penggerak, dan kecepatan penggulungan. Sistem kontrol terintegrasi dapat mengoordinasikan parameter-parameter ini dan memberikan operator pandangan yang lebih jelas tentang proses produksi.
Kapasitas pendinginan juga menjadi semakin penting seiring meningkatnya hasil produksi. Stretch film cast melewati T-die ke rol pendingin, di mana pendinginan yang cepat dan seragam membantu menstabilkan film yang baru terbentuk. Jika sistem pendinginan tidak sesuai dengan laju produksi, proses menjadi lebih sulit dikendalikan, terutama saat memproduksi film tipis pada kecepatan tinggi.
Penggulungan sama pentingnya. Bahkan ketika bagian ekstrusi dan pendinginan beroperasi dengan benar, tegangan penggulungan yang tidak stabil dapat menyebabkan telescoping, kerutan, gulungan longgar, atau kekerasan gulungan yang tidak konsisten. Oleh karena itu, sistem penggulungan yang sesuai harus bekerja secara koordinasi dengan kecepatan lini aktual, bukan sekadar mengikuti kecepatan mekanis tetap.
Bagaimana Mesin Pembuat Stretch Film Mengoordinasikan Ekstrusi dan Kecepatan Lini
Mesin pembuat stretch film kami dirancang berdasarkan prinsip bahwa ekstrusi, pencetakan, traksi, dan penggulungan harus beroperasi sebagai sistem produksi terintegrasi.
Arsitektur kontrol PLC dan HMI dapat mengoordinasikan parameter operasi utama lini, termasuk kecepatan ekstruder, pengaturan suhu, kecepatan traksi, dan operasi penggulungan. Tergantung pada konfigurasi, pemantauan proses juga dapat digunakan untuk parameter seperti tekanan lelehan dan kondisi produksi kritis lainnya.
Jenis kontrol terintegrasi ini mengurangi kebutuhan operator untuk melakukan penyesuaian independen yang sering pada masing-masing mesin. Sebagai gantinya, parameter produksi dapat dikelola sebagai bagian dari proses yang terkoordinasi. Pengaturan berbasis resep juga dapat membantu operator mereproduksi kondisi produksi yang telah ditetapkan saat beralih di antara spesifikasi film yang berbeda.
Bagi produsen yang memproduksi berbagai jenis stretch film, fleksibilitas ini penting. Sebuah lini produksi mungkin perlu menangani ketebalan film, lebar, formulasi resin, atau struktur lapisan yang berbeda selama masa operasinya. Oleh karena itu, konfigurasi mesin yang tepat harus didasarkan pada rentang produksi yang dimaksudkan, bukan hanya pada angka kecepatan maksimum tunggal.
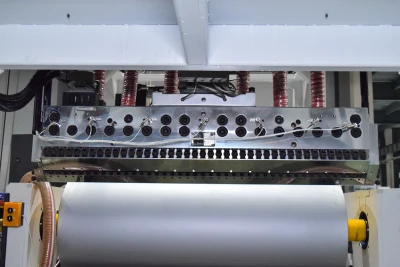
Ko-Ekstrusi Multi-Lapisan untuk Produksi Film yang Fleksibel
Ko-ekstrusi multi-lapisan memberikan produsen fleksibilitas yang lebih besar dalam distribusi material. Tergantung pada konfigurasi mesin, mesin pembuat stretch film dapat dirancang dengan struktur 2 lapis, 3 lapis, 5 lapis, atau multi-lapisan lainnya.
Tujuan konstruksi multi-lapisan bukan sekadar menambah jumlah lapisan. Lapisan yang berbeda dapat ditetapkan fungsi yang berbeda sesuai dengan formulasi dan sifat film target. Misalnya, material tertentu dapat dikonsentrasikan di lapisan luar untuk karakteristik permukaan atau kelengketan, sementara lapisan inti dapat diformulasikan dengan mempertimbangkan biaya dan kinerja mekanis.
Manfaat praktisnya adalah kontrol yang lebih besar atas bagaimana material didistribusikan ke seluruh struktur film. Lini stretch film komersial biasanya menggunakan konfigurasi multi-lapisan bersama dengan feedblock, T-die, rol pendingin, sistem pengukuran ketebalan, dan sistem penggulungan otomatis atau semi-otomatis.
Oleh karena itu, memilih mesin pembuat stretch film harus melibatkan lebih dari sekadar membandingkan jumlah lapisan. Konfigurasi ekstruder, desain die, kompatibilitas material, sistem pendinginan, arsitektur kontrol, dan sistem penggulungan semuanya perlu dipertimbangkan bersama.
T-Die, Pendinginan, dan Penggulungan: Kunci Produksi yang Stabil
T-die adalah salah satu komponen terpenting dalam lini ekstrusi film cast karena mendistribusikan lelehan polimer ke seluruh lebar film yang diperlukan. Distribusi lelehan yang stabil dan desain die yang tepat sangat penting untuk mencapai ketebalan film yang konsisten di seluruh web.
Kinerja pendinginan sama pentingnya. Rol pencetakan harus memberikan perpindahan panas yang cukup dan seragam untuk resin, ketebalan film, dan laju produksi yang dipilih. Desain mesin yang berbeda menggunakan pengaturan pendinginan yang berbeda, dan konfigurasi yang tepat tergantung pada aplikasi yang dimaksudkan dan persyaratan keluaran.
Sistem penggulungan kemudian mengubah web film kontinu menjadi gulungan jadi. Kontrol tegangan otomatis dapat membantu mempertahankan kondisi penggulungan yang konsisten saat diameter gulungan berubah. Sistem canggih juga dapat mencakup fungsi penanganan dan pergantian gulungan otomatis untuk mengurangi intervensi manual. Fitur-fitur ini sudah digunakan dalam lini stretch film cast komersial.
Poin pentingnya adalah bahwa produksi kecepatan tinggi adalah persyaratan sistem yang lengkap. Ekstruder yang lebih cepat tidak secara otomatis menciptakan lini stretch film yang lebih produktif jika die, pendinginan, traksi, atau winder tidak dapat mempertahankan operasi yang stabil pada laju produksi yang sama.
Optimalkan Produksi Stretch Film Anda dengan Konfigurasi Mesin yang Tepat
Saat mengevaluasi mesin pembuat stretch film, produsen harus mempertimbangkan tujuan produksi secara keseluruhan, bukan hanya berfokus pada satu spesifikasi. Faktor penting meliputi lebar film jadi, ketebalan target, keluaran yang diperlukan, jumlah lapisan, formulasi resin, kecepatan lini yang diinginkan, persyaratan pendinginan, konfigurasi penggulungan, tingkat otomatisasi, dan kondisi pabrik yang tersedia.
Mesin pembuat stretch film kami dikembangkan untuk produksi film cast dengan konfigurasi yang dapat disesuaikan dengan kebutuhan produksi yang berbeda. Dengan mengoordinasikan ekstrusi, distribusi multi-lapisan, pembentukan T-die, pendinginan, kontrol penggerak, dan penggulungan, lini produksi dapat dikonfigurasi di sekitar spesifikasi film aktual, bukan hanya mengandalkan pendekatan satu ukuran untuk semua.
Jika Anda sedang merencanakan lini produksi stretch film baru atau meningkatkan sistem ekstrusi yang sudah ada, memilih keseimbangan yang tepat antara hasil ekstrusi dan kecepatan lini adalah titik awal yang penting. Hubungi tim teknis kami dengan informasi tentang lebar film target, ketebalan, formulasi material, struktur lapisan, dan kapasitas produksi yang diperlukan, dan kami dapat membantu mengevaluasi konfigurasi mesin pembuat stretch film yang sesuai untuk kebutuhan produksi Anda.
