
Döküm streç film üretiminde, hat hızı ve ekstrüzyon çıkışı, film kalınlığını, üretim stabilitesini ve sarma kalitesini doğrudan etkileyen birbiriyle yakından ilişkili iki parametredir. Hat hızını artırmak, mutlaka daha yüksek üretim verimliliği anlamına gelmez; çünkü hedef film kalınlığını ve malzeme dağılımını korumak için ekstrüzyon çıkışının buna göre ayarlanması gerekir. Streç film yapma makineleri kullanan üreticiler için, stabil üretim elde etmek, ekstrüderi, T-kalıbı, soğutma sistemini, çekme ünitesini ve sarma sistemini entegre bir süreç olarak koordine etmeye bağlıdır.
Örneğin, yaklaşık 150–200 m/dk hızda çalışan bir streç film üretim hattı için, film kalınlığı, genişliği veya reçine formülasyonu değiştirildiğinde ekstrüzyon çıkışı ile hat hızı arasındaki ilişki özellikle önemli hale gelir. Diğer parametrelerde karşılık gelen bir ayar yapılmadan bir parametrede yapılan bir değişiklik, film kalınlığını, eriyik stabilitesini, soğutma performansını ve sarma gerginliğini etkileyebilir. Bu nedenle amaç, sadece hat hızını maksimize etmek değil, tutarlı film kalitesi ve güvenilir üretim verimliliği sağlayan pratik bir çalışma dengesini korumaktır.
Hat Hızı ve Ekstrüzyon Çıkışı Arasındaki İlişkiyi Anlamak
Ekstrüzyon çıkışı, ekstrüzyon sistemi tarafından belirli bir sürede iletilen polimer eriyiği miktarını ifade eder ve genellikle kg/saat olarak belirtilir. Vida çapı, vida hızı, vida tasarımı, reçine özellikleri, eriyik sıcaklığı ve genel ekstrüzyon sistemi gibi faktörlerden etkilenir.
Hat hızı, döküm filmin üretim hattının şekillendirme, soğutma, çekme ve sarma bölümlerinden geçme hızını ifade eder. Ekstrüzyon çıkışı ve efektif film genişliği sabit kaldığında, hat hızını artırmak genellikle birim alana düşen malzeme miktarını azaltır ve bu da daha ince bir filmle sonuçlanır. Tersine, aynı hat hızını korurken ekstrüzyon çıkışını artırmak, film kalınlığını artırma eğilimindedir.
Bu nedenle basitleştirilmiş bir üretim ilişkisi şu şekilde ifade edilebilir:
Film kalınlığı, ekstrüzyon çıkışı ÷ (film genişliği × hat hızı) tarafından etkilenir.
Bu sadece temel bir mühendislik ilişkisidir. Gerçek film kalınlığı ayrıca kenar kırpma, katman dağılımı, reçine yoğunluğu, kalıp özellikleri, soğutma koşulları ve proses stabilitesinden de etkilenir. Bu nedenle operatörler, film kalınlığını ayarlarken yalnızca hat hızına güvenmemelidir.
Bu ilişki, özellikle ince streç film üretirken önemli hale gelir. Ekstrüzyon oranındaki veya hat hızındaki küçük bir değişiklik, nihai kalınlıkta gözle görülür bir etkiye sahip olabilir. Modern streç film yapma makineleri, bu nedenle izole hız kontrolleri yerine koordineli ekstrüzyon, tahrik, soğutma ve sarma sistemlerine ihtiyaç duyar.
Parametreler Kötü Eşleştiğinde Yaygın Üretim Zorlukları
Streç film üretimindeki en yaygın sorunlardan biri, dengesiz film kalınlığıdır. Hat hızı, malzeme çıkışında karşılık gelen bir ayar yapılmadan değişirse, film hedef spesifikasyondan daha ince veya daha kalın hale gelebilir. T-kalıbından eriyik dağılımı yeterince homojen olmadığında film genişliği boyunca da kalınlık değişimi meydana gelebilir.
Eriyik basıncı bir diğer önemli faktördür. Vida hızı, besleme koşulları, reçine özellikleri veya eriyik sıcaklığındaki değişiklikler, kalıp öncesi basınç stabilitesini etkileyebilir. Aşırı dalgalanmalar, tutarlı film kalınlığının korunmasını zorlaştırabilir. Bu nedenle, profesyonel ekstrüzyon sistemleri, ekstrüder sıcaklığı, kalıp sıcaklığı, eriyik basıncı, tahrik hızı ve sarma hızı gibi önemli proses koşullarını yaygın olarak izler. Entegre kontrol sistemleri bu parametreleri koordine edebilir ve operatörlere üretim süreci hakkında daha net bir görünüm sağlar.
Soğutma kapasitesi, üretim hızı arttıkça daha da önemli hale gelir. Döküm streç film, T-kalıbından soğutulmuş bir döküm silindirine geçer; burada hızlı ve homojen soğutma, yeni oluşan filmin stabilize olmasına yardımcı olur. Soğutma sistemi, üretim hızına uygun şekilde eşleştirilmezse, özellikle daha yüksek hızlarda ince filmler üretirken sürecin kontrolü daha zor hale gelebilir.
Sarma da aynı derecede önemlidir. Ekstrüzyon ve soğutma bölümleri doğru çalışıyor olsa bile, dengesiz sarma gerginliği teleskoplaşma, kırışıklıklar, gevşek rulolar veya tutarsız rulo sertliği ile sonuçlanabilir. Bu nedenle uygun bir sarma sistemi, sabit bir mekanik hızı basitçe takip etmek yerine gerçek hat hızıyla koordineli çalışmalıdır.
Streç Film Yapma Makineleri Ekstrüzyon ve Hat Hızını Nasıl Koordine Eder
Streç film yapma makinelerimiz, ekstrüzyon, döküm, çekme ve sarmanın entegre bir üretim sistemi olarak çalışması gerektiği prensibi etrafında tasarlanmıştır.
PLC ve HMI kontrol mimarisi, ekstrüder hızı, sıcaklık ayarları, çekme hızı ve sarma işlemi dahil olmak üzere hattın ana çalışma parametrelerini koordine edebilir. Konfigürasyona bağlı olarak, eriyik basıncı ve diğer kritik üretim koşulları gibi parametreler için proses izleme de kullanılabilir.
Bu tür bir entegre kontrol, operatörlerin bireysel makinelerde sık sık bağımsız ayarlamalar yapma ihtiyacını azaltır. Bunun yerine, üretim parametreleri koordineli bir sürecin parçası olarak yönetilebilir. Reçete tabanlı ayarlar, operatörlerin farklı film spesifikasyonları arasında geçiş yaparken mevcut üretim koşullarını yeniden oluşturmasına da yardımcı olabilir.
Farklı kalitelerde streç film üreten üreticiler için bu esneklik önemlidir. Bir üretim hattının, çalışma ömrü boyunca farklı film kalınlıklarını, genişliklerini, reçine formülasyonlarını veya katman yapılarını işlemesi gerekebilir. Bu nedenle, doğru makine konfigürasyonu, tek bir maksimum hız rakamına değil, amaçlanan üretim aralığına dayanmalıdır.
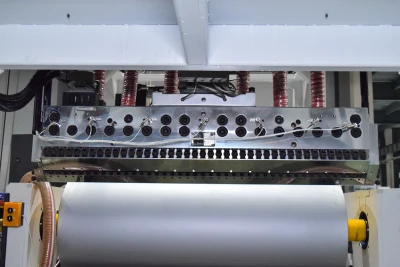
Esnek Film Üretimi için Çok Katmanlı Ko-Ekstrüzyon
Çok katmanlı ko-ekstrüzyon, üreticilere malzeme dağılımında daha fazla esneklik sağlar. Makine konfigürasyonuna bağlı olarak, streç film yapma makineleri 2 katmanlı, 3 katmanlı, 5 katmanlı veya diğer çok katmanlı yapılarla tasarlanabilir.
Çok katmanlı yapının amacı, sadece katman sayısını artırmak değildir. Farklı katmanlara, formülasyon ve hedef film özelliklerine göre farklı işlevler atanabilir. Örneğin, seçilen malzemeler yüzey veya yapışma özellikleri için dış katmanlarda yoğunlaştırılabilirken, çekirdek katmanlar maliyet ve mekanik performans göz önünde bulundurularak formüle edilebilir.
Pratik fayda, malzemelerin film yapısı boyunca nasıl dağıtıldığı üzerinde daha fazla kontroldür. Ticari streç film hatları, besleme blokları, T-kalıpları, soğutma silindirleri, kalınlık ölçüm sistemleri ve otomatik veya yarı otomatik sarma sistemleri ile birlikte çok katmanlı konfigürasyonları yaygın olarak kullanır.
Bu nedenle, bir streç film yapma makinesi seçmek, katman sayısını karşılaştırmaktan daha fazlasını içermelidir. Ekstrüder konfigürasyonu, kalıp tasarımı, malzeme uyumluluğu, soğutma sistemi, kontrol mimarisi ve sarma sisteminin tümü birlikte değerlendirilmelidir.
T-Kalıbı, Soğutma ve Sarma: Stabil Üretimin Anahtarı
T-kalıbı, bir döküm film ekstrüzyon hattındaki en önemli bileşenlerden biridir çünkü polimer eriyiğini gerekli film genişliği boyunca dağıtır. Stabil eriyik dağılımı ve uygun kalıp tasarımı, ağ boyunca tutarlı film kalınlığı elde etmek için esastır.
Soğutma performansı da aynı derecede önemlidir. Döküm silindiri, seçilen reçine, film kalınlığı ve üretim hızı için yeterli ve homojen ısı transferi sağlamalıdır. Farklı makine tasarımları farklı soğutma düzenlemeleri kullanır ve uygun konfigürasyon, amaçlanan uygulamaya ve çıkış gereksinimlerine bağlıdır.
Sarma sistemi daha sonra sürekli film ağını bitmiş rulolara dönüştürür. Otomatik gerginlik kontrolü, rulo çapı değiştikçe tutarlı sarma koşullarının korunmasına yardımcı olabilir. Gelişmiş sistemler, manuel müdahaleyi azaltmak için otomatik rulo taşıma ve değiştirme işlevlerini de içerebilir. Bu özellikler ticari döküm streç film hatlarında zaten kullanılmaktadır.
Önemli nokta, yüksek hızlı üretimin tam bir sistem gereksinimi olduğudur. Kalıp, soğutma, çekme veya sarma makinesi aynı üretim hızında stabil çalışmayı sürdüremezse, daha hızlı bir ekstrüder otomatik olarak daha üretken bir streç film hattı oluşturmaz.
Doğru Makine Konfigürasyonu ile Streç Film Üretiminizi Optimize Edin
Streç film yapma makinelerini değerlendirirken, üreticiler tek bir spesifikasyona odaklanmak yerine tüm üretim hedefini göz önünde bulundurmalıdır. Önemli faktörler arasında bitmiş film genişliği, hedef kalınlık, gerekli çıktı, katman sayısı, reçine formülasyonu, istenen hat hızı, soğutma gereksinimleri, sarma konfigürasyonu, otomasyon seviyesi ve mevcut fabrika koşulları yer alır.
Streç film yapma makinelerimiz, farklı üretim gereksinimlerine göre uyarlanabilen konfigürasyonlarla döküm film üretimi için geliştirilmiştir. ekstrüzyon, çok katmanlı dağıtım, T-kalıbı şekillendirme, soğutma, tahrik kontrolü ve sarmayı koordine ederek, üretim hattı tek tip bir yaklaşıma güvenmek yerine gerçek film spesifikasyonları etrafında yapılandırılabilir.
Yeni bir streç film üretim hattı planlıyorsanız veya mevcut bir ekstrüzyon sistemini yükseltiyorsanız, ekstrüzyon çıkışı ve hat hızı arasında doğru dengeyi seçmek önemli bir başlangıç noktasıdır. Hedef film genişliğiniz, kalınlığınız, malzeme formülasyonunuz, katman yapınız ve gerekli üretim kapasiteniz ile teknik ekibimizle iletişime geçin; üretim ihtiyaçlarınız için uygun bir streç film yapma makinesi konfigürasyonunun değerlendirilmesine yardımcı olabiliriz.
