
En la producción de film estirable tipo cast, la velocidad de línea y el rendimiento de extrusión son dos parámetros estrechamente relacionados que afectan directamente el espesor de la película, la estabilidad de la producción y la calidad del bobinado. Aumentar la velocidad de línea no significa necesariamente una mayor eficiencia de producción, ya que el rendimiento de extrusión debe ajustarse en consecuencia para mantener el espesor objetivo de la película y la distribución del material. Para los fabricantes que utilizan máquinas para fabricar stretch film, lograr una producción estable depende de coordinar la extrusora, el dado en T, el sistema de enfriamiento, la unidad de tracción y el sistema de bobinado como un solo proceso integrado.
Para una línea de producción de film estirable que opera a aproximadamente 150–200 m/min, por ejemplo, la relación entre el rendimiento de extrusión y la velocidad de línea se vuelve particularmente importante al cambiar el espesor de la película, el ancho o la formulación de resina. Un cambio en un parámetro sin un ajuste correspondiente en los demás puede afectar el calibre de la película, la estabilidad del fundido, el rendimiento de enfriamiento y la tensión de bobinado. Por lo tanto, el objetivo no es simplemente maximizar la velocidad de línea, sino mantener un equilibrio operativo práctico que garantice una calidad de película consistente y una eficiencia de producción confiable.
Comprensión de la Relación entre la Velocidad de Línea y el Rendimiento de Extrusión
El rendimiento de extrusión se refiere a la cantidad de polímero fundido que entrega el sistema de extrusión en un período determinado, generalmente expresado en kg/h. Está influenciado por factores como el diámetro del husillo, la velocidad del husillo, el diseño del husillo, las propiedades de la resina, la temperatura del fundido y el sistema de extrusión en general.
La velocidad de línea se refiere a la velocidad a la que la película tipo cast se mueve a través de las secciones de formación, enfriamiento, tracción y bobinado de la línea de producción. Cuando el rendimiento de extrusión y el ancho efectivo de la película permanecen estables, aumentar la velocidad de línea generalmente reduce la cantidad de material depositado por unidad de área, lo que da como resultado una película más delgada. Por el contrario, aumentar el rendimiento de extrusión mientras se mantiene la misma velocidad de línea tiende a aumentar el espesor de la película.
Por lo tanto, una relación de producción simplificada se puede expresar como:
El espesor de la película se ve influenciado por el rendimiento de extrusión ÷ (ancho de la película × velocidad de línea)
Esta es solo una relación de ingeniería básica. El espesor real de la película también se ve afectado por el recorte de bordes, la distribución de capas, la densidad de la resina, las características del dado, las condiciones de enfriamiento y la estabilidad del proceso. Por esta razón, los operadores no deben confiar únicamente en la velocidad de línea al ajustar el calibre de la película.
Esta relación se vuelve especialmente importante al producir film estirable delgado. Un pequeño cambio en la tasa de extrusión o en la velocidad de línea puede tener un efecto notable en el calibre final. Por lo tanto, las máquinas modernas para fabricar stretch film necesitan sistemas de extrusión, accionamiento, enfriamiento y bobinado coordinados, en lugar de controles de velocidad aislados.
Desafíos Comunes de Producción Cuando los Parámetros Están Mal Emparejados
Uno de los problemas más comunes en la producción de film estirable es el espesor inestable de la película. Si la velocidad de línea cambia sin un ajuste correspondiente en la salida de material, la película puede volverse más delgada o más gruesa que la especificación objetivo. La variación del espesor también puede ocurrir a lo ancho de la película cuando la distribución del fundido a través del dado en T no es suficientemente uniforme.
La presión del fundido es otro factor importante. Los cambios en la velocidad del husillo, las condiciones de alimentación, las características de la resina o la temperatura del fundido pueden afectar la estabilidad de la presión antes del dado. Las fluctuaciones excesivas pueden dificultar el mantenimiento de un calibre de película consistente. Por esta razón, los sistemas de extrusión profesionales monitorean comúnmente condiciones importantes del proceso, como la temperatura de la extrusora, la temperatura del dado, la presión del fundido, la velocidad de accionamiento y la velocidad de bobinado. Los sistemas de control integrados pueden coordinar estos parámetros y proporcionar a los operadores una visión más clara del proceso de producción.
La capacidad de enfriamiento también se vuelve cada vez más importante a medida que aumenta el rendimiento. El film estirable tipo cast pasa del dado en T a un rodillo de fundición enfriado, donde un enfriamiento rápido y uniforme ayuda a estabilizar la película recién formada. Si el sistema de enfriamiento no está adecuadamente adaptado a la tasa de producción, el proceso puede volverse más difícil de controlar, particularmente al producir películas delgadas a velocidades más altas.
El bobinado es igualmente importante. Incluso cuando las secciones de extrusión y enfriamiento funcionan correctamente, una tensión de bobinado inestable puede resultar en telescopaje, arrugas, rollos flojos o dureza inconsistente del rollo. Por lo tanto, un sistema de bobinado adecuado debe funcionar en coordinación con la velocidad de línea real, en lugar de simplemente seguir una velocidad mecánica fija.
Cómo las Máquinas para Fabricar Stretch Film Coordinan la Extrusión y la Velocidad de Línea
Nuestras máquinas para fabricar stretch film están diseñadas bajo el principio de que la extrusión, la fundición, la tracción y el bobinado deben operar como un sistema de producción integrado.
La arquitectura de control PLC y HMI puede coordinar los principales parámetros operativos de la línea, incluyendo la velocidad de la extrusora, los ajustes de temperatura, la velocidad de tracción y la operación de bobinado. Dependiendo de la configuración, el monitoreo del proceso también se puede utilizar para parámetros como la presión del fundido y otras condiciones críticas de producción.
Este tipo de control integrado reduce la necesidad de que los operadores realicen ajustes independientes frecuentes en máquinas individuales. En cambio, los parámetros de producción se pueden gestionar como parte de un proceso coordinado. Los ajustes basados en recetas también pueden ayudar a los operadores a reproducir condiciones de producción establecidas al cambiar entre diferentes especificaciones de película.
Para los fabricantes que producen diferentes grados de film estirable, esta flexibilidad es importante. Una línea de producción puede necesitar manejar diferentes espesores de película, anchos, formulaciones de resina o estructuras de capas durante su vida útil. Por lo tanto, la configuración correcta de la máquina debe basarse en el rango de producción previsto, en lugar de una sola cifra de velocidad máxima.
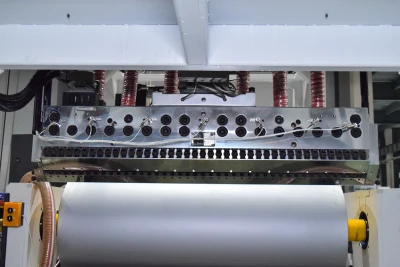
Coextrusión Multicapa para la Producción Flexible de Película
La coextrusión multicapa proporciona a los fabricantes una mayor flexibilidad en la distribución del material. Dependiendo de la configuración de la máquina, las máquinas para fabricar stretch film pueden diseñarse con estructuras de 2 capas, 3 capas, 5 capas u otras estructuras multicapa.
El propósito de la construcción multicapa no es simplemente aumentar el número de capas. Se pueden asignar diferentes funciones a diferentes capas según la formulación y las propiedades objetivo de la película. Por ejemplo, los materiales seleccionados pueden concentrarse en las capas externas para características de superficie o adherencia, mientras que las capas internas pueden formularse teniendo en cuenta el costo y el rendimiento mecánico.
El beneficio práctico es un mayor control sobre cómo se distribuyen los materiales en toda la estructura de la película. Las líneas comerciales de film estirable utilizan comúnmente configuraciones multicapa junto con bloques de alimentación, dados en T, rodillos de enfriamiento, sistemas de medición de espesor y sistemas de bobinado automáticos o semiautomáticos.
Por esta razón, seleccionar una máquina para fabricar stretch film debe implicar más que comparar el número de capas. La configuración de la extrusora, el diseño del dado, la compatibilidad de materiales, el sistema de enfriamiento, la arquitectura de control y el sistema de bobinado deben considerarse en conjunto.
Dado en T, Enfriamiento y Bobinado: La Clave para una Producción Estable
El dado en T es uno de los componentes más importantes en una línea de extrusión de película tipo cast porque distribuye el polímero fundido a lo ancho requerido de la película. Una distribución estable del fundido y un diseño de dado apropiado son esenciales para lograr un espesor de película consistente en todo el ancho de la banda.
El rendimiento de enfriamiento es igualmente importante. El rodillo de fundición debe proporcionar una transferencia de calor suficiente y uniforme para la resina seleccionada, el espesor de la película y la tasa de producción. Diferentes diseños de máquinas utilizan diferentes disposiciones de enfriamiento, y la configuración adecuada depende de la aplicación prevista y los requisitos de producción.
El sistema de bobinado luego convierte la banda continua de película en rollos terminados. El control automático de tensión puede ayudar a mantener condiciones de bobinado consistentes a medida que cambia el diámetro del rollo. Los sistemas avanzados también pueden incluir funciones automáticas de manejo y cambio de rollos para reducir la intervención manual. Estas características ya se utilizan en líneas comerciales de film estirable tipo cast.
El punto importante es que la producción de alta velocidad es un requisito de sistema completo. Una extrusora más rápida no crea automáticamente una línea de film estirable más productiva si el dado, el enfriamiento, la tracción o el bobinador no pueden mantener una operación estable a la misma tasa de producción.
Optimice su Producción de Film Estirable con la Configuración de Máquina Adecuada
Al evaluar las máquinas para fabricar stretch film, los fabricantes deben considerar el objetivo de producción completo en lugar de centrarse en una sola especificación. Los factores importantes incluyen el ancho final de la película, el espesor objetivo, la producción requerida, el número de capas, la formulación de resina, la velocidad de línea deseada, los requisitos de enfriamiento, la configuración de bobinado, el nivel de automatización y las condiciones disponibles de la fábrica.
Nuestras máquinas para fabricar stretch film están desarrolladas para la producción de película tipo cast con configuraciones que pueden adaptarse a diferentes requisitos de producción. Al coordinar la extrusión, la distribución multicapa, el formado con dado en T, el enfriamiento, el control de accionamiento y el bobinado, la línea de producción puede configurarse en torno a las especificaciones reales de la película, en lugar de depender de un enfoque único para todos.
Si está planeando una nueva línea de producción de film estirable o actualizando un sistema de extrusión existente, elegir el equilibrio adecuado entre el rendimiento de extrusión y la velocidad de línea es un punto de partida importante. Contacte a nuestro equipo técnico con su ancho de película objetivo, espesor, formulación de material, estructura de capas y capacidad de producción requerida, y podemos ayudarle a evaluar una configuración adecuada de máquina para fabricar stretch film para sus necesidades de producción.
