
Bij de productie van gegoten stretchfolie zijn lijnsnelheid en extrusie-opbrengst twee nauw verwante parameters die rechtstreeks van invloed zijn op de foliedikte, productiestabiliteit en wikkelkwaliteit. Het verhogen van de lijnsnelheid betekent niet noodzakelijkerwijs een hogere productie-efficiëntie, omdat de extrusie-opbrengst dienovereenkomstig moet worden aangepast om de beoogde foliedikte en materiaalverdeling te behouden. Voor fabrikanten die machines voor stretchfolie gebruiken, hangt het bereiken van een stabiele productie af van het coördineren van de extruder, de T-spleetmatrijs, het koelsysteem, de trekunit en het wikkelsysteem als één geïntegreerd proces.
Voor een productielijn voor stretchfolie die bijvoorbeeld werkt bij ongeveer 150–200 m/min, wordt de relatie tussen extrusie-opbrengst en lijnsnelheid vooral belangrijk bij het wijzigen van de foliedikte, breedte of harsformulering. Een verandering in één parameter zonder een overeenkomstige aanpassing van de andere kan de foliedikte, smeltstabiliteit, koelprestaties en wikkelspanning beïnvloeden. Het doel is dan ook niet simpelweg om de lijnsnelheid te maximaliseren, maar om een praktisch operationeel evenwicht te handhaven dat een consistente foliekwaliteit en betrouwbare productie-efficiëntie oplevert.
De Relatie Tussen Lijnsnelheid en Extrusie-opbrengst Begrijpen
Extrusie-opbrengst verwijst naar de hoeveelheid polymeersmelt die door het extrusiesysteem over een bepaalde periode wordt geleverd, meestal uitgedrukt in kg/u. Het wordt beïnvloed door factoren zoals schroefdiameter, schroefsnelheid, schroefontwerp, harseigenschappen, smelttemperatuur en het algehele extrusiesysteem.
Lijnsnelheid verwijst naar de snelheid waarmee de gegoten folie door de vorm-, koel-, trek- en wikkelsecties van de productielijn beweegt. Als de extrusie-opbrengst en de effectieve foliebreedte stabiel blijven, leidt het verhogen van de lijnsnelheid over het algemeen tot een vermindering van de hoeveelheid materiaal die per oppervlakte-eenheid wordt afgezet, wat resulteert in een dunnere folie. Omgekeerd heeft het verhogen van de extrusie-opbrengst bij gelijkblijvende lijnsnelheid de neiging om de foliedikte te vergroten.
Een vereenvoudigde productierelatie kan daarom als volgt worden uitgedrukt:
Foliedikte wordt beïnvloed door extrusie-opbrengst ÷ (foliebreedte × lijnsnelheid)
Dit is slechts een basis technische relatie. De werkelijke foliedikte wordt ook beïnvloed door randafsnijding, laagverdeling, harsdichtheid, matrijskenmerken, koelomstandigheden en processtabiliteit. Om deze reden mogen operators niet alleen op de lijnsnelheid vertrouwen bij het aanpassen van de foliedikte.
Deze relatie wordt vooral belangrijk bij de productie van dunne stretchfolie. Een kleine verandering in de extrusiesnelheid of lijnsnelheid kan een merkbaar effect hebben op de uiteindelijke dikte. Moderne machines voor stretchfolie hebben daarom gecoördineerde extrusie-, aandrijf-, koel- en wikkelsystemen nodig in plaats van geïsoleerde snelheidsregelingen.
Veelvoorkomende Productie-uitdagingen bij Slecht Op Elkaar Afgestemde Parameters
Een van de meest voorkomende problemen bij de productie van stretchfolie is een onstabiele foliedikte. Als de lijnsnelheid verandert zonder een overeenkomstige aanpassing van de materiaaloutput, kan de folie dunner of dikker worden dan de beoogde specificatie. Diktevariaties kunnen ook over de foliebreedte optreden wanneer de smeltverdeling door de T-spleetmatrijs niet voldoende uniform is.
Smeltdruk is een andere belangrijke factor. Veranderingen in schroefsnelheid, voedingsomstandigheden, harseigenschappen of smelttemperatuur kunnen de drukstabiliteit voor de matrijs beïnvloeden. Overmatige schommelingen kunnen het handhaven van een consistente foliedikte bemoeilijken. Om deze reden bewaken professionele extrusiesystemen doorgaans belangrijke procescondities zoals extrudertemperatuur, matrijstemperatuur, smeltdruk, aandrijfsnelheid en wikkelsnelheid. Geïntegreerde regelsystemen kunnen deze parameters coördineren en operators een duidelijker beeld van het productieproces geven.
Koelcapaciteit wordt ook steeds belangrijker naarmate de doorvoer toeneemt. Gegoten stretchfolie gaat van de T-spleetmatrijs naar een gekoelde gietrol, waar snelle en uniforme koeling helpt om de nieuw gevormde folie te stabiliseren. Als het koelsysteem niet goed is afgestemd op de productiesnelheid, kan het proces moeilijker te beheersen worden, vooral bij het produceren van dunne folies met hogere snelheden.
Wikkelen is even belangrijk. Zelfs wanneer de extrusie- en koelsecties correct werken, kan een onstabiele wikkelspanning leiden tot telescoopvorming, rimpels, losse rollen of inconsistente rolhardheid. Een geschikt wikkelsysteem moet daarom samenwerken met de werkelijke lijnsnelheid in plaats van simpelweg een vaste mechanische snelheid te volgen.
Hoe Machines voor Stretchfolie de Extrusie en Lijnsnelheid Coördineren
Onze machines voor stretchfolie zijn ontworpen volgens het principe dat extrusie, gieten, trekken en wikkelen moeten functioneren als een geïntegreerd productiesysteem.
De PLC- en HMI-besturingsarchitectuur kan de belangrijkste bedrijfsparameters van de lijn coördineren, waaronder extrudersnelheid, temperatuurinstellingen, treksnelheid en wikkelbewerking. Afhankelijk van de configuratie kan procesbewaking ook worden gebruikt voor parameters zoals smeltdruk en andere kritieke productieomstandigheden.
Dit type geïntegreerde besturing vermindert de noodzaak voor operators om regelmatig onafhankelijke aanpassingen aan individuele machines uit te voeren. In plaats daarvan kunnen productieparameters worden beheerd als onderdeel van een gecoördineerd proces. Receptgebaseerde instellingen kunnen operators ook helpen om gevestigde productieomstandigheden te reproduceren bij het wisselen tussen verschillende foliespecificaties.
Voor fabrikanten die verschillende kwaliteiten stretchfolie produceren, is deze flexibiliteit belangrijk. Een productielijn moet mogelijk verschillende foliediktes, breedtes, harsformuleringen of laagstructuren verwerken gedurende zijn levensduur. De juiste machineconfiguratie moet daarom gebaseerd zijn op het beoogde productiebereik in plaats van op een enkel maximaal snelheidscijfer.
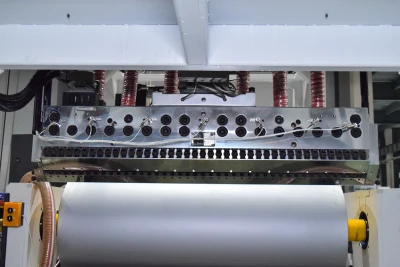
Meerlaagse Co-extrusie voor Flexibele Folieproductie
Meerlaagse co-extrusie biedt fabrikanten een grotere flexibiliteit in materiaalverdeling. Afhankelijk van de machineconfiguratie kunnen machines voor stretchfolie worden ontworpen met 2-laags, 3-laags, 5-laags of andere meerlaagse structuren.
Het doel van meerlaagse constructie is niet simpelweg het verhogen van het aantal lagen. Verschillende lagen kunnen verschillende functies krijgen, afhankelijk van de formulering en de beoogde folie-eigenschappen. Geselecteerde materialen kunnen bijvoorbeeld worden geconcentreerd in de buitenlagen voor oppervlakte- of kleefeigenschappen, terwijl kernlagen kunnen worden geformuleerd met het oog op kosten en mechanische prestaties.
Het praktische voordeel is een grotere controle over hoe materialen over de foliestructuur worden verdeeld. Commerciële lijnen voor stretchfolie gebruiken vaak meerlaagse configuraties in combinatie met voedingsblokken, T-spleetmatrijzen, koelrollen, dikteremetingssystemen en automatische of halfautomatische wikkelsystemen.
Om deze reden moet bij het selecteren van een machine voor stretchfolie meer worden gedaan dan alleen het vergelijken van het aantal lagen. De extruderconfiguratie, het matrijsontwerp, de materiaalcompatibiliteit, het koelsysteem, de besturingsarchitectuur en het wikkelsysteem moeten allemaal samen worden overwogen.
T-spleetmatrijs, Koeling en Wikkelen: De Sleutel tot Stabiele Productie
De T-spleetmatrijs is een van de belangrijkste componenten in een extrusielijn voor gegoten folie, omdat deze de polymeersmelt over de vereiste foliebreedte verdeelt. Een stabiele smeltverdeling en een geschikt matrijsontwerp zijn essentieel voor het bereiken van een consistente foliedikte over de baan.
Koelprestaties zijn even belangrijk. De gietrol moet voldoende en uniforme warmteoverdracht bieden voor de geselecteerde hars, foliedikte en productiesnelheid. Verschillende machineontwerpen gebruiken verschillende koelopstellingen, en de juiste configuratie hangt af van de beoogde toepassing en outputvereisten.
Het wikkelsysteem zet vervolgens de continue foliebaan om in afgewerkte rollen. Automatische spanningsregeling kan helpen om consistente wikkelomstandigheden te handhaven terwijl de roldiameter verandert. Geavanceerde systemen kunnen ook automatische rolhantering en wisselfuncties omvatten om handmatige tussenkomst te verminderen. Deze functies worden al gebruikt in commerciële lijnen voor gegoten stretchfolie.
Het belangrijkste punt is dat hogesnelheidsproductie een complete systeemvereiste is. Een snellere extruder creëert niet automatisch een productievere lijn voor stretchfolie als de matrijs, koeling, trek of wikkelaar geen stabiele werking kunnen handhaven bij dezelfde productiesnelheid.
Optimaliseer Uw Productie van Stretchfolie met de Juiste Machineconfiguratie
Bij het evalueren van machines voor stretchfolie moeten fabrikanten het volledige productiedoel overwegen in plaats van zich te concentreren op één specificatie. Belangrijke factoren zijn onder meer de breedte van de afgewerkte folie, de beoogde dikte, de vereiste output, het aantal lagen, de harsformulering, de gewenste lijnsnelheid, de koelvereisten, de wikkelconfiguratie, het automatiseringsniveau en de beschikbare fabrieksomstandigheden.
Onze machines voor stretchfolie zijn ontwikkeld voor de productie van gegoten folie met configuraties die kunnen worden afgestemd op verschillende productievereisten. Door extrusie, meerlaagse verdeling, T-spleetmatrijsvorming, koeling, aandrijfregeling en wikkelen te coördineren, kan de productielijn worden geconfigureerd rond de werkelijke foliespecificaties in plaats van te vertrouwen op een one-size-fits-all aanpak.
Als u een nieuwe productielijn voor stretchfolie plant of een bestaand extrusiesysteem upgrade, is het kiezen van de juiste balans tussen extrusie-opbrengst en lijnsnelheid een belangrijk startpunt. Neem contact op met ons technisch team met uw beoogde foliebreedte, dikte, materiaalformulering, laagstructuur en vereiste productiecapaciteit, en wij kunnen helpen bij het evalueren van een geschikte machineconfiguratie voor stretchfolie voor uw productiebehoeften.
