Fabricage Apparatuur voor Stretchfolie: De Impact van Extrusiesnelheid op Filmkwaliteit - Gids
2026-09-02
Het verhogen van de lijnsnelheid is een van de meest directe manieren waarop fabrikanten proberen de output van een stretchfolie-extrusiemachine te verhogen, maar een hogere snelheid betekent niet automatisch een hogere productiviteit. Het te agressief verhogen van het schroeftoerental zonder adequate procescontrole kan het risico op smeltbreuk, veranderingen in moleculaire oriëntatie en diktevariaties vergroten, wat de consistentie en prestaties van de uiteindelijke stretchfolie beïnvloedt. Inzicht in hoe extrusiesnelheid de filmkwaliteit beïnvloedt – en hoe machineontwerp en procescontrole helpen een stabiel evenwicht te bewaren – is essentieel voor fabrikanten die de output willen verhogen met behoud van een consistente productiekwaliteit.
Waarom Snelheid en Kwaliteit Elkaar Vaak Tegenwerken
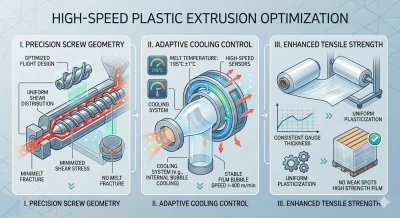
De kern van het probleem is schuifspanning. Naarmate het schroeftoerental toeneemt, ondervindt de polymeersmelt hogere schuifkrachten tijdens het transport door de cilinder en de matrijs. Op een stretchfolie-extrusiemachine met een onderontwikkelde schroefgeometrie verdeelt deze extra spanning zich niet gelijkmatig – deze concentreert zich op manieren die de smeltstroom verstoren, wat leidt tot breukpatronen op het filmoppervlak en inconsistente moleculaire uitlijning. De folie kan nog steeds van de lijn komen, maar de treksterkte, rek en scheurweerstand worden aangetast op manieren die niet altijd duidelijk zijn totdat de rol onder echte belasting wordt geplaatst.
Koeling voegt een tweede laag van moeilijkheid toe. Naarmate de outputsnelheid stijgt, heeft de smelt minder tijd om een stabiele temperatuur te bereiken voordat deze wordt uitgerekt en opgewikkeld. Zonder een koelsysteem dat het tempo kan bijbenen, wordt de plasticatie ongelijkmatig over de breedte van de stretchfolie, waardoor dunne plekken en zwakke zones ontstaan die zich manifesteren als breekpunten tijdens het palletwikkelen of transport. Dit is een veelvoorkomende faalmodus bij oudere of lagere specificatie-apparatuur: de lijn kan technisch gezien snel draaien, maar de stretchfolie die het produceert, kan niet betrouwbaar standhouden onder spanning.
Meerlaags co-extrusie introduceert zijn eigen versie van deze uitdaging. Wanneer twee, drie of vijf smeltstromen samen moeten komen in één structuur, moet elke laag worden verwerkt onder omstandigheden die deze gesynchroniseerd houden met de andere. Als de druk of viscositeit tussen lagen niet goed op elkaar is afgestemd, zien fabrikanten nekinname, rimpeling of slechte hechting tussen de lagen – problemen die de neiging hebben te verergeren, niet te verbeteren, naarmate de snelheid toeneemt.
Hoe Hogesnelheidsextrusie de Prestaties van Stretchfolie Beïnvloedt
Deze kwaliteitsproblemen zijn niet abstract – ze manifesteren zich verschillend, afhankelijk van hoe de stretchfolie daadwerkelijk wordt gebruikt. Bij het palletwikkelen van zware of onregelmatig gevormde ladingen heeft stretchfolie voldoende rek en scheurweerstand nodig om strak om de lading te kunnen vormen zonder te bezwijken tijdens het wikkelen; een batch die is geproduceerd met inconsistente moleculaire oriëntatie, zal veel eerder breken onder spanning op precies het verkeerde moment. Bij voedsel- en drankverpakkingen, waar helderheid en kleefkracht net zo belangrijk zijn als sterkte, kunnen ongelijkmatige koeling of slechte hechting tussen lagen ervoor zorgen dat de folie troebel of inconsistent kleverig wordt, wat zowel de productpresentatie als de houdbaarheid tijdens geautomatiseerd wikkelen beïnvloedt.
In beide gevallen is het onderliggende probleem terug te voeren op dezelfde oorzaak: apparatuur die niet is ontworpen om processtabiliteit te handhaven naarmate de snelheid toeneemt. Dit is precies de kloof die beter extrusieontwerp moet helpen dichten.
Hoe Onze Stretchfolie Extrusiemachines Zijn Gebouwd om Die Kloof te Dichten
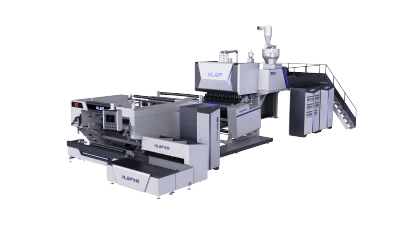
Onze stretchfolie extrusiemachines zijn ontworpen rond het idee dat doorvoer en integriteit van stretchfolie geen afweging hoeven te zijn. In plaats van simpelweg het schroeftoerental te verhogen, richten we ons op schroefgeometrie die de schuifspanning gelijkmatiger beheert, in combinatie met een koelsysteem dat is ontworpen om de plasticatie consistent te houden, zelfs bij een hogere output – de combinatie die bepaalt of een snel draaiende lijn daadwerkelijk bruikbare stretchfolie produceert of slechts een snellere weg naar afval.
Onze tweelaags stretchfolie extrusiemachines zijn gebouwd voor fabrikanten die een betrouwbare, consistente output nodig hebben voor standaard palletwikkeltoepassingen. Het schroef- en koelontwerp werken samen om schuifgerelateerde defecten te verminderen en een gelijkmatige dikte over de rol te behouden, waardoor operators erop kunnen vertrouwen dat hogere lijnsnelheden niet ten koste gaan van scheurweerstand of zwakke plekken tijdens hogesnelheidswikkelen.
Voor toepassingen die een betere helderheid, barrière-eigenschappen en kleefkracht vereisen – gebruikelijk in voedsel-, drank- en retaildistributieverpakkingen – gebruiken onze drielaags stretchfolie extrusiemachines een A/B/A co-extrusiestructuur met een speciale doseersectie om de smeltdruk over alle drie de extruders te stabiliseren. Dit zorgt ervoor dat de kernlaag bijdraagt aan stijfheid, terwijl de buitenlagen de kleefkracht en helderheid behouden waar deze toepassingen van afhankelijk zijn, zonder de drukonbalansen die typisch matrijsdruppeling of inconsistente kristalliniteit bij hogere snelheden veroorzaken.
Aan de top van het assortiment zijn onze vijflaags stretchfolie extrusiemachines gebouwd voor de meest veeleisende, hoogwaardige toepassingen – zware industriële ladingen, onregelmatige vormen en situaties waarin ladingzekering absoluut niet mag falen. Het verdelen van de smelt over vijf onafhankelijke stromen vermindert interne spanning, nekinname en rimpeling veel effectiever dan een eenvoudigere structuur kan. Binnen- en buitenlagen worden ontwerptechnisch onder verschillende schuifomstandigheden verwerkt, zodat binnenlagen kunnen worden geoptimaliseerd voor sterkte en co-kristallisatie, terwijl buitenlagen de zachtheid behouden die nodig is voor kleefkracht – alles met behoud van dikte-toleranties binnen ongeveer ±3%, een standaard die we hanteren op al onze co-extrusielijnen met behulp van genitreerd gelegeerd stalen schroef- en cilindercomponenten voor langdurige slijtvastheid en thermische stabiliteit.
In alle drie de configuraties werken real-time monitoring en closed-loop regeling continu om het proces binnen de tolerantie te houden, in plaats van te vertrouwen op operators om afwijkingen te detecteren nadat deze de rol al hebben beïnvloed. Dit is wat het mogelijk maakt om de lijnsnelheid te verhogen zonder stilletjes de scheurweerstand, rek of visuele kwaliteit aan te tasten waar de prestaties van stretchfolie van afhankelijk zijn.
Hogere Extrusiesnelheid Omzetten in Betrouwbare Output
De echte les achter de relatie tussen extrusiesnelheid en stretchfoliekwaliteit is dat snellere output en betrouwbare prestaties geen tegengestelde doelen hoeven te zijn – ze vereisen gewoon apparatuur die is ontworpen om beide bij te benen. Of een fabrikant nu een eenvoudige tweelaagslijn nodig heeft voor consistent palletwikkelen, een drielaagssysteem voor kleefkracht en helderheid, of een vijflaagsmachine gebouwd voor risicovolle ladingzekering, de onderliggende prioriteit blijft hetzelfde: stabiele, goed gecontroleerde extrusie die de stretchfoliekwaliteit beschermt bij elke snelheid waartoe de lijn in staat is. Voor fabrikanten die de output willen opschalen zonder een nieuwe reeks kwaliteitsproblemen te erven, is dat soort technische discipline wat het verschil maakt.