Alat Pembuatan Stretch Film: Dampak Kecepatan Ekstrusi pada Kualitas Film - Panduan Lengkap
2026-09-02
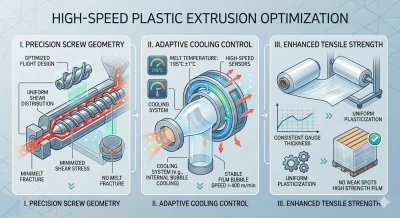
Meningkatkan kecepatan lini produksi adalah salah satu cara paling langsung yang dilakukan produsen untuk meningkatkan output dari mesin ekstrusi stretch film, namun kecepatan yang lebih tinggi tidak secara otomatis berarti produktivitas yang lebih tinggi. Meningkatkan kecepatan sekrup terlalu agresif tanpa kontrol proses yang memadai dapat meningkatkan risiko keretakan lelehan, perubahan orientasi molekul, dan variasi ketebalan, yang memengaruhi konsistensi dan kinerja stretch film jadi. Memahami bagaimana kecepatan ekstrusi memengaruhi kualitas film — dan bagaimana desain mesin serta kontrol proses membantu menjaga keseimbangan yang stabil — sangat penting bagi produsen yang ingin meningkatkan output sambil mempertahankan kualitas produksi yang konsisten.
Mengapa Kecepatan dan Kualitas Seringkali Saling Bertentangan
Inti dari masalah ini adalah tegangan geser. Saat kecepatan sekrup meningkat, lelehan polimer mengalami gaya geser yang lebih tinggi saat bergerak melalui laras dan die. Pada mesin ekstrusi stretch film dengan geometri sekrup yang kurang berkembang, tekanan tambahan ini tidak terdistribusi secara merata — ia terkonsentrasi dengan cara yang mengganggu aliran lelehan, menyebabkan pola keretakan pada permukaan film dan penyelarasan molekul yang tidak konsisten. Film mungkin masih keluar dari lini produksi, tetapi kekuatan tarik, elongasi, dan ketahanan sobeknya terganggu dengan cara yang tidak selalu jelas sampai gulungan tersebut digunakan di bawah beban nyata.
Pendinginan menambah lapisan kesulitan kedua. Saat kecepatan output meningkat, lelehan memiliki lebih sedikit waktu untuk mencapai suhu yang stabil sebelum ditarik dan digulung. Tanpa sistem pendingin yang mampu mengimbangi, plastisisasi menjadi tidak merata di seluruh lebar stretch film, menciptakan titik tipis dan zona lemah yang muncul sebagai titik putus selama pembungkusan palet atau transportasi. Ini adalah mode kegagalan umum pada peralatan yang lebih tua atau berspesifikasi lebih rendah: secara teknis lini produksi dapat berjalan cepat, tetapi stretch film yang dihasilkan tidak dapat diandalkan untuk menahan tegangan.
Ko-ekstrusi multi-lapis menghadirkan tantangan versinya sendiri. Ketika dua, tiga, atau lima aliran lelehan perlu menyatu menjadi satu struktur, setiap lapisan harus diproses dalam kondisi yang membuatnya tetap sinkron dengan yang lain. Jika tekanan atau viskositas antar lapisan tidak cocok dengan baik, produsen akan melihat penyempitan leher (neck-in), kerutan, atau ikatan antar lapisan yang buruk — masalah yang cenderung memburuk, bukan membaik, seiring peningkatan kecepatan.
Bagaimana Ekstrusi Kecepatan Tinggi Mempengaruhi Kinerja Stretch Film
Masalah kualitas ini tidak abstrak — masalah ini muncul secara berbeda tergantung pada bagaimana stretch film sebenarnya digunakan. Dalam pembungkusan palet untuk beban berat atau berbentuk tidak beraturan, stretch film membutuhkan cukup elongasi dan ketahanan sobek untuk menyesuaikan diri dengan erat di sekitar beban tanpa gagal di tengah pembungkusan; batch yang diproduksi dengan orientasi molekul yang tidak konsisten jauh lebih mungkin putus di bawah tegangan pada saat yang paling tidak tepat. Dalam pengemasan makanan dan minuman, di mana kejernihan dan daya rekat (cling) sama pentingnya dengan kekuatan, pendinginan yang tidak merata atau ikatan lapisan yang buruk dapat membuat film tampak buram atau lengket yang tidak konsisten, yang memengaruhi presentasi produk dan seberapa baik film tersebut bertahan selama pembungkusan otomatis.
Dalam kedua kasus, masalah mendasar kembali ke akar penyebab yang sama: peralatan yang tidak dirancang untuk menjaga stabilitas proses saat kecepatan meningkat. Ini adalah celah yang tepat yang ingin ditutup oleh desain ekstrusi yang lebih baik.
Bagaimana Mesin Ekstrusi Stretch Film Kami Dirancang untuk Menutup Celah Tersebut
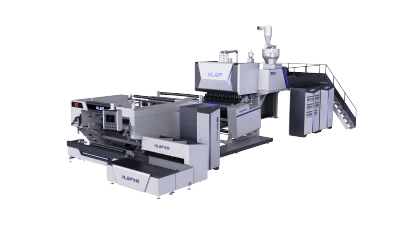
Mesin ekstrusi stretch film kami dirancang berdasarkan gagasan bahwa throughput dan integritas stretch film tidak boleh menjadi trade-off. Daripada hanya mendorong kecepatan sekrup lebih tinggi, kami fokus pada geometri sekrup yang mengelola tegangan geser secara lebih merata, dipasangkan dengan sistem pendingin yang dirancang untuk menjaga plastisisasi tetap konsisten bahkan saat output meningkat — kombinasi yang menentukan apakah lini produksi yang berjalan cepat benar-benar menghasilkan stretch film yang dapat digunakan atau hanya jalan yang lebih cepat menuju scrap.
Mesin ekstrusi stretch film dua lapis kami dibuat untuk produsen yang membutuhkan output yang andal dan konsisten untuk aplikasi pembungkusan palet standar. Desain sekrup dan pendinginan bekerja sama untuk mengurangi cacat terkait geser dan mempertahankan ketebalan yang merata di seluruh gulungan, memberi operator keyakinan bahwa kecepatan lini produksi yang lebih tinggi tidak akan mengorbankan ketahanan sobek atau titik lemah selama pembungkusan kecepatan tinggi.
Untuk aplikasi yang menuntut kejernihan, sifat penghalang, dan daya rekat yang lebih baik — umum dalam pengemasan makanan, minuman, dan distribusi ritel — mesin ekstrusi stretch film tiga lapis kami menggunakan struktur ko-ekstrusi A/B/A dengan bagian pengukuran khusus untuk menstabilkan tekanan lelehan di ketiga ekstruder. Ini menjaga lapisan inti berkontribusi pada kekakuan sementara lapisan luar mempertahankan daya rekat dan kejernihan yang diandalkan aplikasi ini, tanpa ketidakseimbangan tekanan yang biasanya menyebabkan die drool atau kristalinitas yang tidak konsisten pada kecepatan lebih tinggi.
Di puncak jajaran produk, mesin ekstrusi stretch film lima lapis kami dibuat untuk aplikasi paling menuntut dan bernilai tinggi — beban industri berat, bentuk tidak beraturan, dan situasi di mana keamanan beban tidak boleh gagal. Mendistribusikan lelehan ke lima aliran independen mengurangi tegangan internal, penyempitan leher (neck-in), dan kerutan jauh lebih efektif daripada struktur yang lebih sederhana. Lapisan dalam dan luar diproses dalam kondisi geser yang berbeda secara desain, sehingga lapisan dalam dapat dioptimalkan untuk kekuatan dan ko-kristalisasi sementara lapisan luar mempertahankan kelembutan yang diperlukan untuk daya rekat — semua sambil mempertahankan toleransi ketebalan dalam kisaran ±3%, standar yang kami pegang di seluruh lini ko-ekstrusi kami menggunakan komponen sekrup dan laras baja paduan nitridasi untuk ketahanan aus jangka panjang dan stabilitas termal.
Di ketiga konfigurasi, pemantauan real-time dan kontrol gauge loop tertutup bekerja terus menerus untuk menjaga proses tetap dalam toleransi, daripada mengandalkan operator untuk menangkap penyimpangan setelah mempengaruhi gulungan. Inilah yang memungkinkan kecepatan lini produksi meningkat tanpa secara diam-diam mengikis ketahanan sobek, elongasi, atau kualitas visual yang menjadi sandaran kinerja stretch film.
Mengubah Kecepatan Ekstrusi yang Lebih Tinggi Menjadi Output yang Andal
Pelajaran nyata di balik hubungan antara kecepatan ekstrusi dan kualitas stretch film adalah bahwa output yang lebih cepat dan kinerja yang andal tidak harus menjadi tujuan yang berlawanan — mereka hanya membutuhkan peralatan yang direkayasa untuk mengimbangi keduanya. Apakah seorang produsen membutuhkan lini produksi dua lapis yang sederhana untuk pembungkusan palet yang konsisten, sistem tiga lapis untuk daya rekat dan kejernihan, atau mesin lima lapis yang dibangun untuk keamanan beban berisiko tinggi, prioritas yang mendasarinya tetap sama: ekstrusi yang stabil dan terkontrol dengan baik yang melindungi kualitas stretch film pada setiap kecepatan yang mampu dijalankan oleh lini produksi. Bagi produsen yang ingin meningkatkan skala output tanpa mewarisi serangkaian masalah kualitas baru, disiplin rekayasa semacam itulah yang membuat perbedaan.