拉伸膜機設備:擠出速度對薄膜質量的影響 - 全面指南
2026-09-02
提高線速度是製造商試圖提升拉伸膜擠出生產線產能最直接的方式之一,但更高的速度並不自動等同於更高的生產力。若未經充分的製程控制就過於激進地提高螺桿轉速,可能會增加熔體破裂、分子定向改變以及厚度不均的風險,進而影響成品拉伸膜的一致性與性能。理解擠出速度如何影響薄膜品質——以及機器設計與製程控制如何協助維持穩定平衡——對於那些希望在維持穩定生產品質的同時提高產量的製造商來說至關重要。
為何速度與品質經常相互衝突
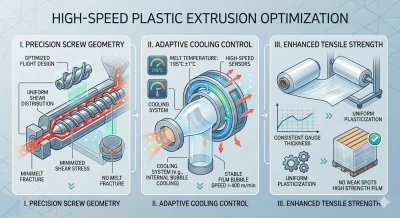
問題的核心在於剪切應力。隨著螺桿轉速增加,聚合物熔體在通過料管和模具時會承受更高的剪切力。在一台螺桿幾何設計欠佳的拉伸膜擠出生產線上,這種額外的應力不會均勻分佈——它會以擾亂熔體流動的方式集中,導致薄膜表面出現破裂紋理以及分子排列不一致。薄膜或許仍能從生產線上產出,但其抗拉強度、伸長率與抗撕裂性會受到損害,而這些損害通常要到薄膜卷實際承受負載時才會顯現。
冷卻則帶來了第二層難題。隨著擠出速度提高,熔體在被拉伸和收卷前,可用於達到穩定溫度的時間更短。若缺乏能夠跟上速度的冷卻系統,塑化作用在拉伸膜寬度方向上會變得均勻,形成薄點和薄弱區域,這些區域在托盤打包或運輸過程中會表現為斷裂點。這是老舊或低規格設備上常見的失效模式:生產線理論上可以高速運行,但其生產的拉伸膜在張力下無法可靠地保持。
多層共擠技術則帶來了此問題的另一種版本。當兩個、三個或五個熔體流需要匯聚成單一結構時,每一層都必須在與其他層保持同步的條件下進行加工。如果層與層之間的壓力或黏度匹配不佳,製造商就會看到縮頸、皺褶或層間黏合不良等問題——這些問題往往會隨著速度增加而惡化,而不是改善。
高速擠出如何影響拉伸膜的性能
這些品質問題並非抽象概念——它們會根據拉伸膜的實際使用方式而表現出不同形式。在重型或不規則形狀貨物的托盤打包中,拉伸膜需要足夠的伸長率和抗撕裂性,以便緊密貼合貨物而不在中途斷裂;而一批分子定向不一致的薄膜,在張力下極有可能在最不恰當的時機斷裂。在食品與飲料包裝中,透明度和黏性與強度同樣重要,不均勻的冷卻或不良的層間黏合會使薄膜出現霧狀或黏性不一致,影響產品外觀以及其在自動化包裝過程中的保持力。
在這兩種情況下,根本問題都歸結於同一個根源:設備並非設計用於在速度增加時維持製程穩定性。而這正是更優異的擠出設計所要彌補的差距。
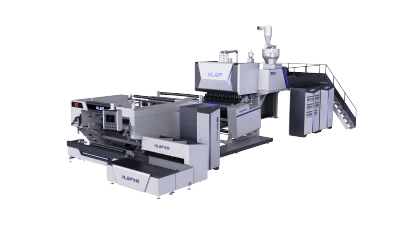
我們的拉伸膜擠出生產線如何設計來彌補此差距
我們的拉伸膜擠出生產線基於一個理念進行工程設計:產能與拉伸膜完整性不應該是一種取捨關係。我們並非單純提高螺桿轉速,而是專注於能夠更均勻地管理剪切應力的螺桿幾何設計,並搭配一個旨在即使產量增加也能保持塑化一致性的冷卻系統——這種組合決定了高速運行的生產線是真正生產出可用的拉伸膜,還是僅僅更快地走向報廢。
我們的2層拉伸纏繞膜製造機專為需要標準托盤打包應用提供可靠、一致輸出的製造商而設計。螺桿與冷卻設計協同作用,以減少與剪切相關的缺陷,並維持薄膜卷厚度均勻,讓操作員有信心,更高的線速度不會以犧牲抗撕裂性或產生高速包裝時的薄弱點為代價。
對於需要更高透明度、阻隔性和黏性的應用(常見於食品、飲料及零售配送包裝),我們的高效率3層流延膜擠出機械設備採用A/B/A共擠結構,並配備專用的計量段來穩定所有三個擠出機的熔體壓力。這使得芯層能貢獻剛性,同時外層保持這些應用所依賴的黏性和透明度,而不會出現通常在高速度下導致模口流涎或結晶度不一致的壓力不平衡問題。
在最高階的產品系列中,我們的高速5層共擠纏繞膜生產線專為最苛刻、最高價值的應用而設計——重型工業負載、不規則形狀,以及貨物安全絕對不能失敗的情境。將熔體分佈到五個獨立的流道中,比簡單的結構更能有效地減少內部張力、縮頸和皺褶。內層和外層經由設計在不同的剪切條件下進行加工,因此內層可以針對強度和共結晶進行優化,而外層則保留黏性所需的柔軟度——同時所有這些都能在厚度公差維持在約±3%以內,這是我們在共擠生產線上,使用滲氮合金鋼螺桿與料管組件以確保長期耐磨性與熱穩定性所堅持的標準。
在這三種配置中,即時監控與閉環厚度控制系統持續運作,以將製程維持在公差範圍內,而非依賴操作員在薄膜卷已受影響後才發現偏差。這使得線速度得以提高,同時不會悄悄侵蝕拉伸膜性能所依賴的抗撕裂性、伸長率或視覺品質。
將更高的擠出速度轉化為可靠的產出
擠出速度與拉伸膜品質之間關係的真正啟示是:更快的產出與可靠的性能不一定是對立的目標——它們只需要設備經過工程設計,能夠同時跟上兩者的步伐。無論製造商需要的是用於一致托盤打包的簡單2層生產線、用於黏性與透明度的3層系統,還是專為高風險貨物安全而設計的5層機台,其根本優先事項始終如一:穩定、可控的擠出過程,能夠在生產線所能達到的任何速度下保護拉伸膜的品質。對於那些希望擴大產能而不引入一系列新品質問題的製造商而言,這種工程紀律正是決定成敗的關鍵。