
產品屬性
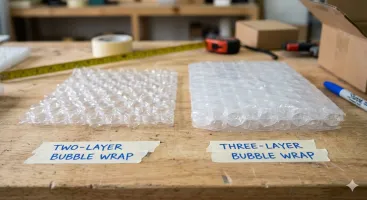
二層與三層氣泡膜的比較
二層氣泡膜由一層平膜與一層氣泡層組成,輕量且富有彈性,適合日常包裝需求,具成本效益。三層氣泡膜則增加第二層平膜,將氣泡層夾於中間,提供更優異的抗穿刺性、緩衝效果與氣體保持性,適合重型防護應用。

螺桿長徑比 (L/D Ratio) 對纏繞膜透明度的物理影響
探討較高螺桿長徑比 (30:1–33:1) 如何提升2層、3層及5層纏繞膜擠出生產線的透明度、厚度均勻性與熔體均質性。了解此參數如何為全球買家驅動生產效率與投資回報率。
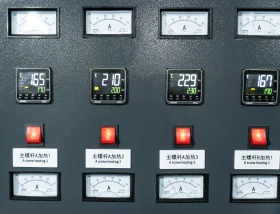
纏繞膜機的使用電源說明
電氣參數380/3/4/50不僅是纏繞膜機的供電規格,更是其高效穩定運行的基石。本文將從採購視角深入剖析三相四線制配置如何為重型工業電機提供高扭矩與穩定性,並闡明零線在控制電路與加熱器中的作用,以及頻率匹配對防止設備異常的重要性。最後強調啟動前的電壓與相序檢查,確保生產線無憂運轉。
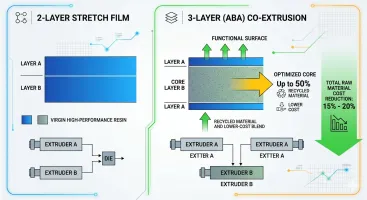
拉伸膜擠出機原料成本差異:兩層與三層的區別
在工業包裝領域,原料成本直接決勝利潤空間。傳統雙層拉伸膜機面臨材料浪費與性能妥協的困境。本文將深度剖析三層共擠(ABA)技術如何透過結構創新,實現外層高性能樹脂與核心層高比例回收料的精準分配,為全球採購商帶來15-20%的原料成本直接節省,並提升薄膜的整體韌性與穿刺強度,重新定義拉伸膜生產的投資報酬率。

理解拉伸膜擠出機的線速度與擠出量之關係
在拉伸膜生產中,生產線速度與擠出產量相互依存。高速運行需要精確的熔融流量控制以保持厚度均勻,而擠出產量必須匹配冷卻與卷繞能力。不平衡會導致厚度變化、薄膜撕裂或機械性能下降…

擠出效率最大化:25 m/min 氣泡膜擠出生產線
在25 m/min氣泡膜製造機中,透過先進螺桿與模頭技術最大化擠出效率,減少材料浪費與厚度波動,實現2至7層氣泡膜機的快速節能生產。


螺桿直徑不同對氣泡膜機的影響
在氣泡膜生產中,螺桿直徑是影響投資回報率的關鍵無名英雄。本文深入探討從1600mm到3000mm寬幅生產線的策略性尺寸選擇,如何轉變產出品質與盈利能力。了解工程原理……
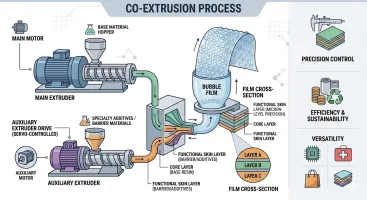
氣泡膜擠出生產線副擠出馬達的技術重要性
本文深入探討副擠出馬達在先進氣泡膜設備中的關鍵角色,說明如何透過對功能性層的精準控制,直接提升產品性能、生產效率,並為製造商帶來顯著的競爭優勢。
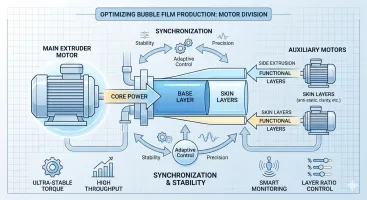
氣泡膜擠出生產線主擠出馬達的技術重要性
在多層氣泡膜生產中,主擠出馬達不僅是動力單元,更是結構完整性與獲利能力的基石。其扭力穩定性、速度控制精準度及能效表現,直接影響薄膜厚度均勻度、氣泡成型穩定性,以及最終產品的包裝性能。