Wie Versiegelt eine Anlage zur Herstellung von Luftpolsterfolie Jede Blase Perfekt?
2026-08-31
In der industriellen Verpackungstechnik ist die strukturelle Integrität eines Luftpolsters letztlich das entscheidende Kriterium dafür, ob transportierte Güter unbeschädigt ankommen. Mikroporosität, inkonsistente Dicke und instabile Blasengeometrie sind die häufigsten Ursachen für Druckversagen in minderwertigen Produktionssystemen, und die dadurch verursachten Schäden zeigen sich selten, bevor eine Sendung sich bereits auf dem Transportweg befindet. Eine technisch ausgereifte Blasenfolien-Extrusionsmaschine eliminiert diese Defekte an der Quelle, indem sie auf jeder Prozessstufe präzises mechanisches Design mit sorgfältiger Materialwissenschaft kombiniert.
Die Strukturellen Schwachstellen Hinter dem Druckversagen
Die meisten Druckversagen lassen sich auf Probleme zurückführen, die lange vor dem Verlassen der Produktionslinie durch die Blasenfolie begannen. Eine lockere Temperaturregelung an der Düse ist einer der häufigsten Übeltäter, da bereits eine geringe Abweichung über die Bahnbreite hinweg Dickenstreifen erzeugt, die dünne Stellen und schwache Siegelpunkte in einer ansonsten verwendbaren Rolle hinterlassen. Sobald diese Instabilität in die Schmelze gelangt, neigt sie dazu, sich zu verstärken anstatt sich selbst zu korrigieren, und der Harzfluss, der eine konsistente strukturelle Basis bilden sollte, bringt letztlich Schwachstellen in die allererste Schicht ein.
Von dort aus vervielfachen sich die Probleme. Maschinen ohne echte Mehrschicht-Coextrusion oder mit Siegelschichten, denen eine starke Heißsiegelfähigkeit fehlt, haben Schwierigkeiten, eine Luftpolsterfolie mit echter Langzeit-Luftdichtheit zu produzieren, was erst nach Wochen oder Monaten der Lagerung offensichtlich wird, wenn das Polster leise entweicht. Eine ungenaue Vakuumregelung während der Blasenbildung führt zu einer anderen Art von Defekt, der eine Einschnürung und ungleichmäßige Wanddicke auf der Oberfläche jeder Blase verursacht, anstatt der gleichmäßigen Halbkugel, die eine wohlgeformte Zelle haben sollte. Darüber hinaus führt eine lockere Spannungsregelung während des Formens dazu, dass halbgeschmolzene Blasen durchhängen, überdehnen oder kollabieren, bevor das Polymer vollständig kristallisiert ist, wodurch die zuvor im Prozess vorhandene Präzision zunichte gemacht wird.
Wo eine Schwache Versiegelung zu Einem Echten Verlust Wird
Diese strukturellen Schwachstellen sind nicht nur Produktionsfehler; sie führen direkt zu beschädigten Gütern und kostspieligen Schadensersatzforderungen in bestimmten Branchen, in denen die Verpackung unter realer Belastung standhalten muss. Exportiertes Sanitärkeramik aus Glas und Keramik auf dem Seeweg ist eines der klarsten Beispiele, da diese Sendungen Wochen oder sogar Monate unterwegs sind, bevor sie ihr Ziel erreichen. Langzeit-Luftrückhaltung ist in diesem Zusammenhang nicht optional, sie ist der eigentliche Zweck der Verpackung, und eine Luftpolsterfolie mit auch nur einem geringfügigen Mikroleck hat ihre Aufgabe bereits erfüllt, lange bevor der Container den Hafen erreicht, und lässt zerbrechliche Güter ohne nennenswerte Polsterung zurück, wenn sie sie am dringendsten benötigen.
Außenmaschinenteile und Werkzeuge aus dem Baumarkt stellen eine andere Art von Belastung für dieselbe grundlegende Schwachstelle dar. Diese Lasten sind schwer, unregelmäßig geformt und oft für längere Lagerzeiten gestapelt, was eine anhaltende Kompression auf die Blasenstruktur ausübt und nicht nur einen einzigen Aufprallmoment. Ungleichmäßige Wanddicke ist in diesem Szenario kein kosmetisches Problem; es ist die exakte Stelle, an der eine Blase unter anhaltendem Gewicht komprimiert wird und versagt. Sobald ein Abschnitt kollabiert, verliert die darüber liegende Last ihre Stütze und der gesamte Stapel wird anfällig.
Wo Perfekte Versiegelung Eigentlich Beginnt
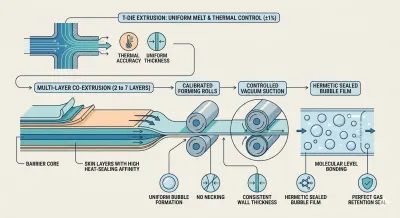
Die Perfektionierung der Versiegelung jeder Blase beginnt lange bevor die Blase selbst Gestalt annimmt, an der T-Düse, wo die Schmelzeverteilung über die gesamte Breite der Bahn etabliert wird. Fortschrittliche T-Düsen halten die Temperaturabweichung unter plus/minus einem Prozent, und diese thermische Genauigkeit eliminiert die Dickenstreifen, die für dünne Stellen und schwache Siegelpunkte weiter unten in der Linie verantwortlich sind. Ein stabiler, gut kontrollierter Harzfluss auf dieser Stufe verhindert, dass strukturelle Schwachstellen überhaupt in der ersten Schicht entstehen, was bedeutet, dass jede spätere Stufe des Prozesses auf einem konsistenten Fundament aufbaut, anstatt eines zu kompensieren.
Luftdichtheit in die Schichtstruktur Selbst Einbauen
Von dort aus ist die Mehrschicht-Coextrusion das, was eine strukturell solide Folie in eine wirklich luftdichte verwandelt. Produktionslinien, die von 2-Schicht-Konfigurationen bis hin zu leistungsstarken 7-Schicht-Hochgeschwindigkeits-Luftpolsterfolienmaschinen reichen, nutzen funktionale Schichtung, um zwei Zwecke gleichzeitig zu erfüllen: Eine strukturelle Kernschicht sorgt für Steifigkeit, während die äußeren Siegelschichten speziell für eine hohe Heißsiegelfähigkeit ausgelegt sind. Wenn diese Schichten gemeinsam durch kalibrierte Formwalzen laufen, verbinden sie sich auf molekularer Ebene anstatt nur an der Oberfläche zu verschmelzen, und genau diese spezifische Kombination aus Wärme und Kontaktdruck erzeugt eine hermetische Versiegelung, die das Gaspermeation über lange Lagerzyklen hinweg verhindert – genau die Art von Langzeitzuverlässigkeit, auf die Verpackungen für Seefracht von Glas und Keramik angewiesen sind.
Präzise Vakuumregelung für Jede Zelle
Die korrekte Form der Blase zu erhalten, ist eine separate technische Herausforderung, und 2-Schicht-Niedriggeschwindigkeits-Luftpolsterfolienmaschinen und 2-Schicht-Mittelgeschwindigkeits-Luftpolsterfolienmaschinen sind speziell darauf abgestimmt, diese für Anwendungen zu lösen, bei denen sowohl Materialeffizienz als auch Siegelfestigkeit wichtig sind. Kontrolliertes Vakuum im Inneren der Formwalze zieht die geschmolzene Folie gleichmäßig in jede Kavität, und dieser gleichmäßige Zug verhindert eine Einschnürung, während die Blasenhöhe und der Blasendurchmesser von einer Zelle zur nächsten konstant bleiben. Das Ergebnis ist eine gleichmäßige Wanddicke über die gesamte Halbkugel jeder Blase, was genau die Eigenschaft ist, die verhindert, dass ein gestapelter Satz von Werkzeugen oder Maschinenteilen die Art von Schwachstelle entwickelt, die unter anhaltendem Druck kollabiert.
Die Form Halten, Bis Sie Ausgehärtet Ist
All diese Präzision nützt nichts, wenn die Blase ihre Form nicht halten kann, während das Polymer seine Kristallisation abschließt. Aus diesem Grund verlassen sich Mehrschicht-Blasenfolienmaschinen während der gesamten Formungsphase auf eine geschlossene, automatisierte Spannungsregelung. Sensoren überwachen kontinuierlich die Bahnspannung und passen die Vorschubgeschwindigkeiten dynamisch an, wodurch ein Durchhängen oder Überdehnen verhindert wird, das die Blasengeometrie verzerren würde, bevor sie sich setzen kann. Dasselbe System trägt die strukturelle Integrität der Folie von der Formwalze bis zur letzten Wickelstation, sodass die Blasenform, die an der Düse gemessen wird, auch dann noch intakt ist, wenn die Rolle fertiggestellt ist.
Den Regelkreis für Nahezu Null Leckage Schließen
An der Spitze dieses Systems verbinden 7-Schicht-Hochgeschwindigkeits-Luftpolsterfolienmaschinen die Konsistenz des Harzflusses direkt mit der Gesamtlinien Geschwindigkeit durch eine kontinuierliche Kalibrierung im geschlossenen Regelkreis. Der Extrusionsdruck wird in Echtzeit gegen die Kühlraten kalibriert, und diese kontinuierliche Synchronisation reduziert Mikrolecks im Vergleich zu älteren, rein mechanischen Systemen, die auf statischen Einstellungen anstatt auf Live-Feedback beruhen, um etwa 99,8 Prozent. Die daraus resultierende luftdichte Versiegelung ist zuverlässig genug, um eine 15-prozentige Reduzierung der Foliendicke zu ermöglichen, ohne die Polsterleistung oder Druckfestigkeit zu beeinträchtigen, was sich direkt in geringeren Materialkosten sowohl für den volumenstarken Export als auch für schwere Industrieverpackungen niederschlägt.
Jede Schicht der Versiegelung Technisch Gestalten
Ein wirklich zuverlässiges Luftpolster ist niemals das Ergebnis eines einzigen Merkmals; es entsteht durch Präzision auf jeder Stufe, von der thermischen Genauigkeit der T-Düse über die molekulare Schichtverbindung, die kontrollierte Vakuumformung, das dynamische Spannungsmanagement bis hin zur Prozesskalibrierung im geschlossenen Regelkreis. Das ist der Standard, den wir in jede Blasenfolien-Extrusionsmaschine einbauen, die wir herstellen, denn Kunden, die Glas- und Keramikwaren über Ozeane verschiffen oder schwere Hardware monatelang in einem Lager stapeln, können es sich nicht leisten, dass eine Blase leise versagt. Wenn jede Stufe des Prozesses mit derselben Toleranz ausgelegt ist, ist das Ergebnis eine Folie, in der jede Blase ihre Versiegelung hält, unabhängig davon, ob sie in derselben Woche geöffnet wird, in der sie produziert wurde, oder nach einer langen Reise um die Welt.