大型氣泡膜製造設備是如何完美密封每個氣泡的?
2026-08-31
在工業包裝領域,氣墊的結構完整性最終決定了運輸貨物能否完好無損地抵達目的地。微孔隙、厚度不均以及不穩定的氣泡幾何形狀,是低階生產系統中導致壓縮失效的最常見原因。這些缺陷所引發的損害,通常要到貨物已在運輸途中才會顯現。一台設計精良的氣泡膜擠出機從源頭杜絕這些缺陷,在製程的各個階段,將精密機械設計與嚴謹的材料科學相結合。
壓縮失效背後的結構弱點
大多數壓縮失效問題,都可追溯到氣泡膜離開生產線之前就已存在的缺陷。模頭處鬆散的溫度控制是最常見的罪魁禍首之一,因為即使整個膜寬上存在微小的溫差,也會產生厚度條紋,導致在原本可用的膜卷上留下薄點和弱密封點。一旦這種不穩定性進入熔體,往往會加劇而非自我修正,本應形成穩定結構基礎的樹脂流動,最終將弱點帶入了第一層。
問題由此層出不窮。沒有真正多層共擠功能,或表層缺乏強熱封合親和力的機器,很難生產出具備真正長期氣密性的氣泡膜,這種缺陷通常要在儲存數週或數月後,當緩衝氣墊已悄然洩氣時才會變得明顯。氣泡成型過程中不精確的真空控制會引入另一種缺陷,導致每個氣泡表面產生頸縮和壁厚不均,而非一個良好成型氣泡應有的均勻半球形。除此之外,成型過程中鬆散的張力管理會使半熔融狀態的氣泡在聚合物完全結晶前發生下垂、過度拉伸或塌陷,從而破壞了製程先前階段的所有精度。
弱密封如何轉化為實際損失
這些結構弱點不僅是生產缺陷,更會直接轉化為特定行業中因包裝無法承受實際應力而導致的貨物損壞和昂貴索賠。海運出口的玻璃和陶瓷衛浴設備就是最明顯的例子,因為這些貨物需要數週甚至數月才能抵達目的地。在這種情況下,長期氣體保留並非可有可無,而是包裝的全部意義所在。即使只有輕微微漏的氣泡膜,在貨櫃抵達港口前就已實質上失效,當最需要緩衝保護時,留給易碎貨物的已無任何有效的襯墊。
戶外機械零件和五金工具則對相同的潛在弱點施加了另一種壓力。這些貨物重量大、形狀不規則,且通常會堆疊存放較長時間,這會對氣泡結構施加持續的壓縮力,而非單次的衝擊力。在這種情況下,壁厚不均並非外觀問題,而是氣泡在持續重量下會壓縮並失效的準確位置。一旦某個區域塌陷,其上方的負載便失去支撐,整個堆疊都變得岌岌可危。
完美密封的真正起點
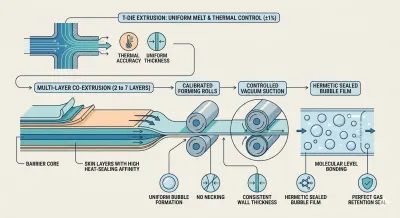
完美密封每個氣泡的工作,早在氣泡本身成形之前就開始了,就在決定熔體在整個膜寬上分佈的T型模頭處。先進的T型模頭能將溫度波動控制在正負百分之一以內,這種熱精度消除了導致後續工序產生薄點和弱密封點的厚度條紋。在此階段實現穩定、可控的樹脂流動,能從根本上防止結構弱點在第一層中形成,這意味著後續的每個階段都建立在穩固的基礎之上,而非為彌補前序缺陷而進行補償。
將氣密性融入層結構本身
接下來,多層共擠技術將結構穩固的薄膜轉變為真正氣密的薄膜。從兩層配置到高效能七層高速氣泡膜機的生產線,皆利用功能性分層來同時達成兩個目的:結構核心層提供剛性,而外部表層則專門為高熱封合親和力而設計。當這些層次一起通過經過校準的成型輥時,它們會在分子層面上結合,而非僅僅是表面融合。這種熱量和接觸壓力的特定組合,正是創造出能夠防止氣體在長期儲存週期中滲透的密封封裝的關鍵,這正是海運玻璃和陶瓷包裝所依賴的長途可靠性。
每個氣泡的精密真空控制
塑造出正確的氣泡形狀是一項獨立的工程挑戰,而兩層低速氣泡膜機和兩層中速氣泡膜機正是為解決此問題而專門調校的,特別是在材料效率和密封強度都至關重要的應用中。成型輥內受控的真空吸力將熔融薄膜均勻地吸入每個凹槽,這種均勻的拉伸可以防止頸縮,同時確保每個氣泡的高度和直徑從一個單元到下一個單元保持一致。其結果是每個氣泡的整個半球體都具有均勻的壁厚,這正是防止堆疊的五金工具或機械零件產生在持續壓力下會坍塌的弱點的關鍵特性。
在定型前保持形狀
如果在聚合物完成結晶的過程中氣泡無法保持其形狀,那麼所有這些精度都將失去意義。這正是多層氣泡膜機在整個成型階段依賴閉環自動張力控制的原因。感測器持續監控膜卷張力並動態調整進料速率,防止了原本會使氣泡幾何形狀在定型前就發生變形的下垂或過度拉伸。同一系統將薄膜的結構完整性從成型輥一直傳遞到最終收卷站,因此在模頭處測量到的氣泡形狀,在膜卷完成時依然完好無損。
實現趨近於零洩漏的閉環控制
在此系統的頂端,七層高速氣泡膜機透過持續的閉環校準,將樹脂流動一致性與整體線速度直接關聯起來。擠出壓力即時對照冷卻速率進行校準,這種持續同步能將微漏氣量相比於依賴靜態設定而非即時回饋的舊式純機械系統,減少約99.8%。由此產生的氣密封裝足夠可靠,可在不犧牲緩衝性能或抗壓強度的情況下,將薄膜厚度減少15%,這直接轉化為高量出口和重型工業包裝的更低材料成本。
從各個層面精心打造密封
一個真正可靠的氣墊絕非單一特性的結果,而是來自於每個階段的精密組合:從T型模頭的熱精度,到分子層面的層間結合、受控的真空成型、動態張力管理,以及閉環製程校準。這就是我們在製造每台氣泡膜擠出機時所秉持的標準,因為對於那些將玻璃和陶瓷製品海運至大洋彼岸,或將重型硬體堆疊在倉庫中數月的客戶而言,他們無法承受一個會悄然失效的氣泡。當製程的每個階段都以相同的公差進行設計時,最終產出的薄膜,無論是生產當週即被使用,還是經歷漫長的全球旅程之後才被打開,其每一個氣泡都能牢牢保持密封。