Как Оборудование для Изготовления Пупырчатой Пленки Идеально Запечатывает Каждую Пупырку?
2026-08-31
В промышленной упаковке структурная целостность воздушной подушки является конечным фактором, определяющим сохранность транспортируемых грузов. Микропористость, неравномерная толщина и нестабильная геометрия пузырьков — наиболее распространенные причины потери прочности при сжатии в недорогих производственных системах, и ущерб, который они наносят, редко проявляется до того, как груз уже находится в пути. Правильно спроектированная экструзионная линия для производства пузырчатой пленки устраняет эти дефекты в самом источнике, сочетая точное механическое проектирование с тщательным подбором материалов на каждом этапе процесса.
Структурные слабые места, приводящие к потере прочности при сжатии
Большинство отказов при сжатии связаны с проблемами, возникшими задолго до того, как пузырчатая пленка покинула производственную линию. Нестабильный контроль температуры на фильере является одной из самых распространенных причин, поскольку даже незначительное отклонение по ширине полотна создает полосы разной толщины, что приводит к появлению тонких участков и слабых мест спайки, разбросанных по всему, в остальном пригодному, рулону. Как только эта нестабильность попадает в расплав, она имеет тенденцию усиливаться, а не исправляться, и поток смолы, который должен формировать однородную структурную основу, в итоге привносит слабые места уже в самый первый слой.
Далее проблемы умножаются. Машины без настоящей многослойной соэкструзии или с наружными слоями, не обладающими высокой адгезией при термосваривании, с трудом производят пузырчатую пленку с долгосрочной герметичностью, что становится очевидным только после недель или месяцев хранения, когда амортизация незаметно исчезает. Неточный контроль вакуума во время формирования пузырьков приводит к другому типу дефектов, вызывая образование перетяжек и неравномерную толщину стенок по поверхности каждого пузырька вместо однородной полусферы, которую должна иметь правильно сформированная ячейка. Вдобавок ко всему, слабый контроль натяжения во время формовки позволяет полурасплавленным пузырькам провисать, чрезмерно растягиваться или схлопываться до полной кристаллизации полимера, сводя на нет всю точность, достигнутую на более ранних этапах процесса.
Когда слабое уплотнение превращается в реальные потери
Эти структурные недостатки — не просто производственные дефекты, они напрямую ведут к повреждению товаров и дорогостоящим претензиям в конкретных отраслях, где упаковка должна выдерживать реальные нагрузки. Стеклянная и керамическая сантехника, экспортируемая морским транспортом, является одним из самых ярких примеров, поскольку такие грузы проводят в пути недели или даже месяцы, прежде чем достигнут пункта назначения. Долгосрочное сохранение воздуха в этом контексте — не опция, а сама суть упаковки, и пузырчатая пленка даже с незначительной микротечью фактически не выполняет свою задачу задолго до того, как контейнер достигнет порта, оставляя хрупкие товары без значимой амортизации в тот момент, когда она нужнее всего.
Детали для уличной техники и ручные инструменты оказывают иной тип нагрузки на те же самые слабые места. Эти грузы тяжелые, имеют неправильную форму и часто складируются для длительного хранения, что создает постоянное сжатие структуры пузырьков, а не однократное ударное воздействие. Неравномерность толщины стенок в этом сценарии — не косметическая проблема, а именно то место, где пузырек сожмется и разрушится под длительным весом, и как только один участок разрушается, нагрузка сверху теряет опору, и весь штабель становится уязвимым.
Где на самом деле начинается идеальное уплотнение
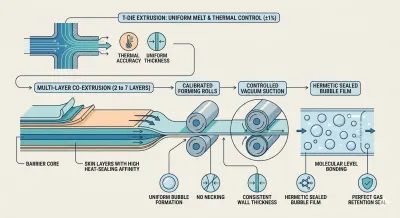
Создание идеального уплотнения каждого пузырька начинается задолго до того, как сам пузырек примет форму, а именно на Т-образной головке, где формируется распределение расплава по всей ширине полотна. Современные Т-образные головки поддерживают отклонение температуры в пределах плюс-минус одного процента, и именно такая термическая точность устраняет полосы разной толщины, ответственные за появление тонких участков и слабых мест спайки на последующих этапах. Стабильный, хорошо контролируемый поток смолы на этой стадии предотвращает образование структурных слабых мест в самом первом слое, что означает, что каждый последующий этап процесса строится на однородной основе, а не компенсирует предыдущие недостатки.
Создание герметичности в самой структуре слоев
Далее, многослойная соэкструзия превращает структурно прочную пленку в по-настоящему герметичную. Производственные линии, начиная от 2-слойных конфигураций до высокопроизводительных 7-слойных высокоскоростных машин для производства пузырчатой плёнки, используют функциональное наслоение для достижения двух целей одновременно: структурный внутренний слой обеспечивает жесткость, в то время как внешние покровные слои специально разработаны для высокой адгезии при термосваривании. Когда эти слои вместе проходят через калиброванные формовочные валы, они соединяются на молекулярном уровне, а не просто сплавляются на поверхности, и именно это специфическое сочетание тепла и контактного давления создает герметичное уплотнение, способное предотвратить газопроницаемость в течение длительных циклов хранения, — именно та надежность, которая необходима при морских перевозках стекла и керамики.
Точный контроль вакуума для каждой ячейки
Придание пузырьку правильной формы — отдельная инженерная задача, и именно на ее решение нацелены 2-слойные низкоскоростные и 2-слойные среднескоростные машины для пузырчатой плёнки в тех областях применения, где важны как эффективность использования материала, так и прочность уплотнения. Контролируемое вакуумное всасывание внутри формовочного вала равномерно втягивает расплавленную пленку в каждую полость, и именно это равномерное втягивание предотвращает образование перетяжек, сохраняя высоту и диаметр пузырьков постоянными от одной ячейки к другой. Результатом является однородная толщина стенки по всей полусфере каждого пузырька, что является именно тем свойством, которое не позволяет штабелю из ручных инструментов или деталей машин образовывать слабые места, разрушающиеся под длительным давлением.
Сохранение формы до застывания
Вся эта точность не имеет значения, если пузырек не может сохранить свою форму во время завершающей кристаллизации полимера, поэтому многослойные машины для производства пузырчатой пленки полагаются на замкнутый автоматический контроль натяжения на протяжении всего этапа формовки. Датчики непрерывно контролируют натяжение полотна и динамически корректируют скорость подачи, предотвращая провисание или чрезмерное растяжение, которые иначе исказили бы геометрию пузырька до того, как он успеет застыть. Эта же система сохраняет структурную целостность пленки на всем пути от формовочного вала до конечной намоточной станции, так что форма пузырька, измеренная на фильере, остается неизменной к моменту завершения намотки рулона.
Замыкание контура для почти нулевой утечки
В верхней части этой системы 7-слойные высокоскоростные машины для производства пузырчатой плёнки связывают постоянство потока смолы с общей скоростью линии через непрерывную калибровку с обратной связью. Давление экструзии калибруется в реальном времени относительно скоростей охлаждения, и эта непрерывная синхронизация снижает количество микроутечек примерно на 99,8 процента по сравнению со старыми, чисто механическими системами, которые полагаются на статические настройки, а не на оперативную обратную связь. Получаемая в результате герметичность достаточно надежна, чтобы обеспечить снижение толщины пленки на 15 процентов без потери амортизирующих свойств или устойчивости к сжатию, что напрямую ведет к снижению затрат на материал для крупнообъемного экспорта и упаковки тяжелых промышленных грузов.
Проектирование каждого слоя уплотнения
По-настоящему надежная воздушная подушка никогда не является результатом какой-то одной функции, она достигается за счет совокупности точных инженерных решений на каждом этапе: от термической точности Т-образной головки до молекулярного соединения слоев, контролируемого вакуумного формования, динамического управления натяжением и калибровки процесса с обратной связью. Именно такой стандарт мы закладываем в каждую производимую нами экструзионную машину для пузырчатой пленки, потому что клиенты, отправляющие стеклянные и керамические товары через океан или складирующие тяжелое оборудование на месяцы в складе, не могут позволить себе пузырек, который незаметно выходит из строя. Когда каждый этап процесса спроектирован с одинаковым допуском, результатом является пленка, в которой каждый пузырек сохраняет свое уплотнение, независимо от того, вскрыта ли она на той же неделе, когда была произведена, или после долгого путешествия по всему миру.