Comment l'Équipement de Fabrication de Film à Bulles Scelle-t-il Parfaitement Chaque Bulle?
2026-08-31
Dans l'emballage industriel, l'intégrité structurelle d'un coussin d'air est ce qui détermine, en dernier ressort, si les marchandises transportées arrivent intactes. La micro-porosité, l'épaisseur irrégulière et la géométrie instable des bulles sont les causes les plus courantes de défaillance par compression dans les systèmes de production bas de gamme, et les dommages qu'elles provoquent n'apparaissent généralement qu'une fois l'expédition en transit. Une machine à film à bulles à vitesse moyenne à 2 couches correctement conçue élimine ces défauts à la source, en combinant une conception mécanique de précision et une science des matériaux rigoureuse à chaque étape du processus.
Les Points Faibles Structurels à l'Origine des Défaillances par Compression
La plupart des défaillances par compression trouvent leur origine dans des problèmes apparus bien avant que le film à bulles ne quitte la ligne de production. Un contrôle de température lâche au niveau de la filière est l'un des coupables les plus fréquents : une simple variation, même modeste, sur la largeur de la bande crée des stries d'épaisseur qui laissent des points minces et des points de soudure fragiles éparpillés dans un rouleau par ailleurs utilisable. Une fois que cette instabilité s'infiltre dans le polymère fondu, elle a tendance à s'amplifier plutôt qu'à se corriger, et le flux de résine, qui devrait former une base structurelle homogène, finit par introduire des points faibles dès la toute première couche.
Les problèmes se multiplient ensuite. Les machines dépourvues d'une véritable co-extrusion multicouche, ou dont les couches de peau ne possèdent pas une forte affinité de thermoscellage, peinent à produire un film à bulles doté d'une étanchéité à l'air durable. Cette faiblesse ne devient évidente qu'après des semaines ou des mois de stockage, lorsque le rembourrage a discrètement perdu son air. Un contrôle imprécis du vide lors de la formation des bulles introduit un autre type de défaut, provoquant un étranglement et une épaisseur de paroi inégale sur la surface de chaque bulle, au lieu de l'hémisphère uniforme qu'une alvéole bien formée devrait présenter. Par-dessus tout, une gestion lâche de la tension pendant le formage laisse les bulles semi-fondues s'affaisser, s'étirer excessivement ou s'effondrer avant que le polymère ne soit complètement cristallisé, annulant ainsi toute la précision qui existait plus tôt dans le procédé.
Là où un Scellage Faible se Transforme en une Perte Réelle
Ces faiblesses structurelles ne sont pas de simples défauts de production ; elles se traduisent directement par des marchandises endommagées et des réclamations coûteuses dans des secteurs spécifiques où l'emballage doit résister à un stress réel. Les articles sanitaires en verre et en céramique exportés par fret maritime en sont l'un des exemples les plus frappants, car ces envois passent des semaines, voire des mois, en transit avant d'atteindre leur destination. La rétention d'air à long terme n'est pas une option dans ce contexte ; c'est la raison d'être même de l'emballage. Un film à bulles présentant ne serait-ce qu'une micro-fuite a déjà échoué dans sa mission bien avant que le conteneur n'atteigne le port, laissant les marchandises fragiles sans rembourrage efficace au moment où elles en ont le plus besoin.
Les pièces de machines agricoles et les outils d'atelier exposent la même faiblesse sous-jacente à un type de contrainte différent. Ces charges sont lourdes, de forme irrégulière et souvent empilées pour de longues périodes de stockage, ce qui exerce une compression soutenue sur la structure des bulles, plutôt qu'un simple impact ponctuel. Dans ce scénario, l'incohérence de l'épaisseur de la paroi n'est pas un problème esthétique ; c'est l'endroit précis où une bulle se comprimera et cédera sous un poids prolongé. Une fois qu'une section s'effondre, la charge au-dessus perd son support et la pile entière devient vulnérable.
Là où le Scellage Parfait Commence Vraiment
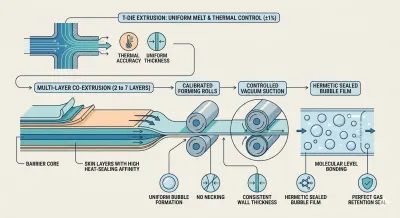
La perfection du scellage de chaque bulle commence bien avant que la bulle elle-même ne prenne forme, au niveau de la Filière en T pour machine de fabrication de film bulle, où la distribution du polymère fondu est établie sur toute la largeur de la bande. Les filières en T avancées maintiennent la variation de température en dessous de plus ou moins un pour cent, et ce niveau de précision thermique est ce qui élimine les stries d'épaisseur responsables des points minces et des points de soudure fragiles plus loin dans la ligne. Un écoulement de résine stable et bien contrôlé à ce stade empêche la formation de points faibles structurels dès la première couche, ce qui signifie que chaque étape ultérieure du processus se construit sur une base homogène, plutôt que de devoir compenser des défauts.
Intégrer l'Étanchéité dans la Structure Même des Couches
À partir de là, la co-extrusion multicouche est ce qui transforme un film structurellement sain en un film véritablement étanche à l'air. Les lignes de production, allant des configurations à 2 couches jusqu'aux machines à film à bulles haute vitesse à 7 couches de grande capacité, utilisent une stratification fonctionnelle pour servir deux objectifs à la fois : une couche de cœur structurelle apporte la rigidité, tandis que les couches de peau externes sont spécifiquement conçues pour une haute affinité de thermoscellage. Lorsque ces couches traversent ensemble des rouleaux de formage calibrés, elles se lient au niveau moléculaire, et non en fusionnant simplement en surface. Cette combinaison spécifique de chaleur et de pression de contact est ce qui crée un joint hermétique capable d'empêcher la perméation des gaz sur de longs cycles de stockage, exactement le type de fiabilité à long terme dont dépend l'emballage du verre et de la céramique pour le fret maritime.
Contrôle de Précision du Vide pour Chaque Alvéole
Obtenir la forme correcte de la bulle est un défi d'ingénierie distinct, et c'est un défi que les machines à film à bulles à basse vitesse de 3 à 5 couches et les machines à film à bulles à vitesse moyenne sont spécifiquement réglées pour résoudre dans les applications où l'efficacité matière et la résistance du scellage sont toutes deux importantes. Une aspiration sous vide contrôlée à l'intérieur du rouleau de formage attire le film fondu uniformément dans chaque cavité, et cette traction uniforme empêche l'étranglement tout en maintenant une hauteur et un diamètre de bulles constants d'une alvéole à l'autre. Le résultat est une épaisseur de paroi uniforme sur tout l'hémisphère de chaque bulle, ce qui est précisément la propriété qui empêche une pile d'outils ou de pièces de machinerie de développer le type de point faible qui s'effondre sous une pression prolongée.
Maintenir la Forme Jusqu'à la Prise
Toute cette précision ne sert à rien si la bulle ne peut pas maintenir sa forme pendant que le polymère achève sa cristallisation. C'est pourquoi les machines à film à bulles à vitesse moyenne à 2 couches multicouches s'appuient sur un contrôle de tension automatisé en boucle fermée tout au long de l'étape de formage. Des capteurs surveillent en continu la tension de la bande et ajustent dynamiquement les vitesses d'alimentation, empêchant l'affaissement ou le sur-étirement qui déformeraient la géométrie des bulles avant qu'elles n'aient eu le temps de se figer. Ce même système porte l'intégrité structurelle du film du rouleau de formage jusqu'au poste de bobinage final, de sorte que la forme de la bulle mesurée à la filière est encore intacte lorsque le rouleau est terminé.
Boucler la Boucle pour une Fuite Quasi Nulle
Au sommet de ce système, les machines à film à bulles haute vitesse à 7 couches relient la consistance du flux de résine à la vitesse de ligne globale grâce à un calibrage continu en boucle fermée. La pression d'extrusion est calibrée en temps réel par rapport aux vitesses de refroidissement, et cette synchronisation continue réduit les micro-fuites d'environ 99,8 % par rapport aux anciens systèmes purement mécaniques qui reposent sur des réglages statiques plutôt que sur un retour d'information en direct. Le scellage hermétique ainsi produit est suffisamment fiable pour supporter une réduction de 15 % de l'épaisseur du film sans sacrifier les performances de rembourrage ou la résistance à la compression, ce qui se traduit directement par une baisse du coût matière pour l'exportation à grand volume et l'emballage industriel lourd.
Ingénierie de Chaque Couche du Scellage
Un coussin d'air véritablement fiable n'est jamais le résultat d'une seule caractéristique ; il provient d'une précision cumulative à chaque étape : de la précision thermique de la filière en T, en passant par la liaison moléculaire des couches, le formage sous vide contrôlé, la gestion dynamique de la tension et le calibrage du processus en boucle fermée. C'est le standard que nous intégrons dans chaque machine à film à bulles à haute vitesse à 2 couches que nous fabriquons, car les clients qui expédient des marchandises en verre et en céramique à travers les océans, ou qui empilent des équipements lourds pendant des mois dans un entrepôt, ne peuvent pas se permettre une bulle qui se dégonfle silencieusement. Lorsque chaque étape du processus est conçue avec la même tolérance, le résultat est un film où chaque bulle conserve son scellage, qu'il soit ouvert la semaine de sa production ou après un long voyage à travers le monde.