เครื่องจักรผลิตพลาสติกกันกระแทก ซีลปิดทุกลอนฟองอากาศได้อย่างสมบูรณ์แบบอย่างไร?
2026-08-31
ในอุตสาหกรรมบรรจุภัณฑ์ทางอุตสาหกรรม ความสมบูรณ์ของโครงสร้างของเบาะลมคือสิ่งที่กำหนดท้ายที่สุดว่าสินค้าที่ขนส่งจะมาถึงอย่างสมบูรณ์หรือไม่ การมีรูพรุนขนาดเล็ก ความหนาที่ไม่สม่ำเสมอ และรูปทรงเรขาคณิตของฟองอากาศที่ไม่เสถียรเป็นสาเหตุที่พบบ่อยที่สุดของความล้มเหลวในการรับแรงกดในระบบการผลิตระดับล่าง และความเสียหายที่เกิดขึ้นมักไม่ปรากฏให้เห็นจนกว่าสินค้าจะอยู่ในระหว่างการขนส่งแล้ว เครื่องฟิล์มกันกระแทกที่ได้รับการออกแบบทางวิศวกรรมอย่างเหมาะสมจะกำจัดข้อบกพร่องเหล่านี้ตั้งแต่ต้นทาง โดยผสมผสานการออกแบบทางกลที่มีความแม่นยำเข้ากับวิทยาศาสตร์วัสดุที่พิถีพิถันในทุกขั้นตอนของกระบวนการ
จุดอ่อนของโครงสร้างที่อยู่เบื้องหลังความล้มเหลวในการรับแรงกด
ความล้มเหลวในการรับแรงกดส่วนใหญ่สามารถสืบย้อนกลับไปยังปัญหาที่เริ่มต้นก่อนที่ฟิล์มฟองอากาศจะออกจากสายการผลิตเสียอีก การควบคุมอุณหภูมิที่หลวมที่ดายเป็นหนึ่งในสาเหตุที่พบบ่อยที่สุด เนื่องจากแม้ความแปรปรวนเพียงเล็กน้อยทั่วทั้งความกว้างของแผ่นฟิล์มก็สร้างรอยเส้นความหนาที่ทำให้เกิดจุดบางและจุดซีลอ่อนแอที่กระจายตัวอยู่ทั่วม้วนฟิล์มที่ดูเหมือนใช้งานได้ เมื่อความไม่เสถียรนี้เข้าสู่เนื้อโพลิเมอร์หลอมเหลว ก็มักจะเพิ่มทวีคูณมากกว่าที่จะแก้ไขตัวเอง และการไหลของเรซินที่ควรจะสร้างฐานโครงสร้างที่สม่ำเสมอกลับกลายเป็นนำพาจุดอ่อนเข้าสู่ชั้นแรกสุด
ปัญหาจะทวีคูณจากจุดนั้นเป็นต้นไป เครื่องจักรที่ไม่มีการอัดรีดร่วมหลายชั้นอย่างแท้จริง หรือมีชั้นผิวที่ขาดความสามารถในการซีลด้วยความร้อนที่ดี จะประสบปัญหาในการผลิตฟิล์มฟองอากาศที่มีความสามารถในการกันอากาศในระยะยาวอย่างแท้จริง ซึ่งจะเห็นได้ชัดหลังจากเก็บไว้เป็นสัปดาห์หรือเดือนเมื่อเบาะลมได้รั่วไหลออกไปอย่างเงียบๆ การควบคุมสุญญากาศที่ไม่แม่นยำในระหว่างการขึ้นรูปฟองอากาศจะทำให้เกิดข้อบกพร่องอีกประเภทหนึ่ง ทำให้เกิดการคอดและความหนาของผนังที่ไม่สม่ำเสมอบนพื้นผิวของฟองอากาศแต่ละฟอง แทนที่จะเป็นครึ่งทรงกลมที่สม่ำเสมอซึ่งเซลล์ที่ขึ้นรูปอย่างดีควรจะมี เหนือสิ่งอื่นใด การจัดการแรงตึงที่หลวมในระหว่างการขึ้นรูปทำให้ฟองอากาศกึ่งหลอมเหลวหย่อนตัว ยืดมากเกินไป หรือยุบตัวก่อนที่โพลิเมอร์จะตกผลึกอย่างสมบูรณ์ ซึ่งเป็นการทำลายความแม่นยำที่มีอยู่ในขั้นตอนก่อนหน้านั้น
จุดที่ซีลอ่อนแอกลายเป็นการสูญเสียที่แท้จริง
จุดอ่อนของโครงสร้างเหล่านี้ไม่ใช่แค่ข้อบกพร่องในการผลิตเท่านั้น แต่ยังแปลโดยตรงไปสู่สินค้าเสียหายและการเรียกร้องค่าเสียหายที่มีค่าใช้จ่ายสูงในอุตสาหกรรมเฉพาะที่บรรจุภัณฑ์ต้องทนทานภายใต้แรงกดจริง สุขภัณฑ์แก้วและเซรามิกที่ส่งออกทางทะเลเป็นหนึ่งในตัวอย่างที่ชัดเจนที่สุด เนื่องจากการขนส่งเหล่านี้ใช้เวลาหลายสัปดาห์หรือหลายเดือนในการขนส่งก่อนถึงปลายทาง การรักษาอากาศในระยะยาวไม่ใช่ทางเลือกในบริบทนี้ แต่เป็นจุดประสงค์ทั้งหมดของบรรจุภัณฑ์ และฟิล์มฟองอากาศที่มีรอยรั่วระดับจุลภาคแม้เพียงเล็กน้อยก็ล้มเหลวในหน้าที่ของมันอย่างมีประสิทธิภาพก่อนที่ตู้คอนเทนเนอร์จะถึงท่าเรือ ทำให้สินค้าที่เปราะบางไม่มีเบาะรองรับที่มีความหมายเมื่อต้องการมากที่สุด
ชิ้นส่วนเครื่องจักรกลกลางแจ้งและเครื่องมือฮาร์ดแวร์สร้างความเครียดอีกประเภทหนึ่งต่อจุดอ่อนพื้นฐานเดียวกันนี้ สินค้าเหล่านี้มีน้ำหนักมาก รูปร่างไม่สม่ำเสมอ และมักถูกซ้อนกันเป็นระยะเวลาการจัดเก็บที่ยาวนาน ซึ่งทำให้เกิดแรงกดอัดอย่างต่อเนื่องบนโครงสร้างฟองอากาศแทนที่จะเป็นแรงกระแทกเพียงครั้งเดียว ความไม่สม่ำเสมอของความหนาของผนังในสถานการณ์นี้ไม่ใช่ปัญหาด้านความสวยงาม แต่เป็นจุดที่ฟองอากาศจะถูกกดและล้มเหลวภายใต้น้ำหนักที่คงที่ และเมื่อส่วนหนึ่งยุบตัว น้ำหนักที่อยู่ด้านบนจะสูญเสียการรองรับ และทั้งกองสินค้าก็จะเสี่ยงต่อความเสียหาย
จุดเริ่มต้นของการซีลที่สมบูรณ์แบบอย่างแท้จริง
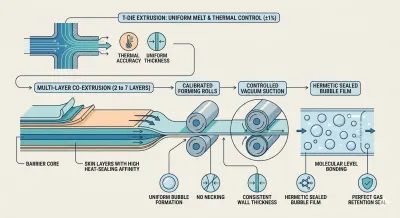
การทำให้ซีลบนฟองอากาศทุกฟองสมบูรณ์แบบเริ่มต้นก่อนที่ฟองอากาศจะก่อตัวเสียอีก ที่ T-die ซึ่งการกระจายตัวของเนื้อโพลิเมอร์หลอมเหลวถูกกำหนดขึ้นทั่วทั้งความกว้างของแผ่นฟิล์ม T-die ขั้นสูงสามารถรักษาความแปรปรวนของอุณหภูมิให้ต่ำกว่าบวกลบหนึ่งเปอร์เซ็นต์ และความแม่นยำทางความร้อนในระดับนี้คือสิ่งที่กำจัดรอยเส้นความหนาที่เป็นสาเหตุของจุดบางและจุดซีลอ่อนแอในขั้นตอนต่อๆ ไป การไหลของเรซินที่เสถียรและควบคุมได้ดีในขั้นตอนนี้จะป้องกันไม่ให้จุดอ่อนของโครงสร้างก่อตัวขึ้นในชั้นแรก ซึ่งหมายความว่าทุกขั้นตอนต่อมาของกระบวนการจะสร้างบนฐานรากที่สม่ำเสมอแทนที่จะต้องชดเชยให้กับฐานที่ไม่ดี
การสร้างความสามารถในการกันอากาศเข้าไปในโครงสร้างชั้นต่างๆ
จากจุดนั้น การอัดรีดร่วมหลายชั้นคือสิ่งที่เปลี่ยนฟิล์มที่มีโครงสร้างดีให้กลายเป็นฟิล์มที่กันอากาศได้อย่างแท้จริง สายการผลิตตั้งแต่การกำหนดค่า 2 ชั้นไปจนถึงเครื่องฟิล์มกันกระแทก 7 ชั้น ความเร็วสูง ที่มีความจุสูง ใช้การจัดชั้นตามหน้าที่เพื่อตอบสนองสองวัตถุประสงค์พร้อมกัน โดยชั้นโครงสร้างหลักให้ความแข็งแกร่ง ในขณะที่ชั้นผิวด้านนอกได้รับการออกแบบทางวิศวกรรมโดยเฉพาะสำหรับความสามารถในการซีลด้วยความร้อนสูง เมื่อชั้นเหล่านี้ผ่านลูกกลิ้งขึ้นรูปที่ผ่านการปรับเทียบด้วยกัน พวกมันจะยึดติดกันในระดับโมเลกุลแทนที่จะหลอมรวมกันเพียงที่พื้นผิว และการผสมผสานเฉพาะของความร้อนและแรงกดสัมผัสนี้คือสิ่งที่สร้างซีลสุญญากาศที่สามารถป้องกันการซึมผ่านของก๊าซตลอดรอบการจัดเก็บที่ยาวนาน ซึ่งเป็นความน่าเชื่อถือระยะไกลแบบเดียวกับที่บรรจุภัณฑ์แก้วและเซรามิกสำหรับการขนส่งทางทะเลต้องพึ่งพา
การควบคุมสุญญากาศที่แม่นยำสำหรับทุกเซลล์
การทำให้รูปร่างของฟองอากาศถูกต้องเป็นความท้าทายทางวิศวกรรมที่แยกจากกัน และเป็นสิ่งที่เครื่องฟิล์มกันกระแทก 2 ชั้น ความเร็วต่ำ และเครื่องฟิล์มกันกระแทก 2 ชั้น ความเร็วปานกลาง ได้รับการปรับแต่งมาโดยเฉพาะเพื่อแก้ปัญหาในการใช้งานที่ทั้งประสิทธิภาพของวัสดุและความแข็งแรงของซีลมีความสำคัญ การดูดสุญญากาศที่ควบคุมได้ภายในลูกกลิ้งขึ้นรูปจะดึงฟิล์มหลอมเหลวเข้าไปในแต่ละช่องอย่างสม่ำเสมอ และการดึงที่สม่ำเสมอนี้คือสิ่งที่ป้องกันการคอดในขณะที่รักษาความสูงและเส้นผ่านศูนย์กลางของฟองอากาศให้สม่ำเสมอจากเซลล์หนึ่งไปยังเซลล์ถัดไป ผลลัพธ์ที่ได้คือความหนาของผนังที่สม่ำเสมอทั่วทั้งครึ่งทรงกลมของทุกฟองอากาศ ซึ่งเป็นคุณสมบัติที่ทำให้กองเครื่องมือฮาร์ดแวร์หรือชิ้นส่วนเครื่องจักรที่ซ้อนกันไม่เกิดจุดอ่อนที่ยุบตัวภายใต้แรงกดดันที่คงที่
การคงรูปร่างไว้จนกว่าโพลิเมอร์จะเซ็ตตัว
ความแม่นยำทั้งหมดนี้จะไร้ความหมายหากฟองอากาศไม่สามารถคงรูปร่างไว้ได้ในขณะที่โพลิเมอร์ตกผลึกเสร็จสิ้น ซึ่งเป็นเหตุผลว่าทำไมเครื่องฟิล์มกันกระแทกหลายชั้นจึงพึ่งพาการควบคุมแรงตึงแบบอัตโนมัติแบบวงปิดตลอดขั้นตอนการขึ้นรูป เซ็นเซอร์จะตรวจสอบแรงตึงของแผ่นฟิล์มอย่างต่อเนื่องและปรับอัตราการป้อนแบบไดนามิก ป้องกันการหย่อนตัวหรือการยืดมากเกินไปซึ่งจะทำให้รูปทรงเรขาคณิตของฟองอากาศบิดเบือนก่อนที่จะมีโอกาสเซ็ตตัว ระบบเดียวกันนี้จะรักษาความสมบูรณ์ของโครงสร้างของฟิล์มตั้งแต่ลูกกลิ้งขึ้นรูปไปจนถึงสถานีม้วนสุดท้าย ดังนั้นรูปร่างฟองอากาศที่วัดได้ที่ดายยังคงสภาพสมบูรณ์เมื่อม้วนฟิล์มเสร็จแล้ว
การปิดวงจรเพื่อให้มีการรั่วซึมใกล้เคียงศูนย์
ที่จุดสูงสุดของระบบนี้ เครื่องฟิล์มกันกระแทก 7 ชั้น ความเร็วสูง จะเชื่อมต่อความสม่ำเสมอของการไหลของเรซินเข้ากับความเร็วสายการผลิตโดยรวมผ่านการปรับเทียบแบบวงปิดอย่างต่อเนื่อง แรงดันในการอัดรีดถูกปรับเทียบกับอัตราการทำความเย็นแบบเรียลไทม์ และการซิงโครไนซ์อย่างต่อเนื่องนี้ช่วยลดการรั่วซึมระดับจุลภาคได้ประมาณร้อยละ 99.8 เมื่อเทียบกับระบบกลไกรุ่นเก่าที่อาศัยการตั้งค่าแบบคงที่มากกว่าการป้อนกลับแบบสด ซีลกันอากาศที่เกิดขึ้นนี้มีความน่าเชื่อถือเพียงพอที่จะรองรับการลดความหนาของฟิล์มลงร้อยละ 15 โดยไม่สูญเสียประสิทธิภาพการรองรับหรือความต้านทานแรงกด ซึ่งแปลโดยตรงไปสู่ต้นทุนวัสดุที่ต่ำลงสำหรับการส่งออกปริมาณมากและบรรจุภัณฑ์ทางอุตสาหกรรมหนักเช่นกัน
การออกแบบทางวิศวกรรมทุกชั้นของซีล
เบาะลมที่เชื่อถือได้อย่างแท้จริงไม่เคยเป็นผลมาจากคุณลักษณะเดี่ยวๆ เพียงอย่างเดียว แต่เกิดจากการผสมผสานความแม่นยำในทุกขั้นตอน ตั้งแต่ความแม่นยำทางความร้อนของ T-die ผ่านการยึดติดของชั้นในระดับโมเลกุล การขึ้นรูปด้วยสุญญากาศที่ควบคุมได้ การจัดการแรงตึงแบบไดนามิก และการปรับเทียบกระบวนการแบบวงปิด นั่นคือมาตรฐานที่เราสร้างไว้ในเครื่องฟิล์มกันกระแทกทุกเครื่องที่เราผลิต เนื่องจากลูกค้าที่จัดส่งสินค้าแก้วและเซรามิกข้ามมหาสมุทร หรือซ้อนฮาร์ดแวร์หนักเป็นเวลาหลายเดือนในคลังสินค้า ไม่สามารถที่จะแบกรับฟองอากาศที่รั่วอย่างเงียบๆ ได้ เมื่อทุกขั้นตอนของกระบวนการถูกออกแบบทางวิศวกรรมให้มีความคลาดเคลื่อนเท่ากัน ผลลัพธ์ที่ได้คือฟิล์มที่ทุกฟองอากาศคงซีลเอาไว้ ไม่ว่าจะถูกเปิดในสัปดาห์เดียวกับที่ผลิต หรือหลังจากเดินทางไกลข้ามโลก