Come le Linee di Estrusione per Pluriball Sigillano Perfettamente Ogni Bolla?
2026-08-31
Nel confezionamento industriale, l'integrità strutturale di un cuscino d'aria è ciò che determina in ultima analisi se le merci trasportate arrivano integre. Microporosità, spessore incoerente e geometria instabile delle bolle sono le cause più comuni di cedimento per compressione nei sistemi di produzione di fascia bassa, e i danni che provocano raramente si manifestano fino a quando una spedizione non è già in transito. Una macchina per film a bolle correttamente progettata elimina questi difetti alla fonte, combinando una progettazione meccanica di precisione con un'attenta scienza dei materiali in ogni fase del processo.
I Punti Deboli Strutturali alla Base del Cedimento per Compressione
La maggior parte dei cedimenti per compressione risale a problemi iniziati molto prima che il film a bolle lasciasse la linea di produzione. Un controllo lasso della temperatura alla filiera è uno dei colpevoli più comuni, poiché anche una modesta variazione attraverso la larghezza del nastro crea striature di spessore che lasciano punti sottili e punti di saldatura deboli sparsi in un rotolo altrimenti utilizzabile. Una volta che questa instabilità entra nel fuso, tende a peggiorare piuttosto che correggersi, e il flusso di resina che dovrebbe formare una base strutturale consistente finisce per portare punti deboli già nel primo strato.
I problemi si moltiplicano da lì. Le macchine prive di una vera co-estrusione multistrato, o con strati esterni che mancano di una forte affinità di termosaldatura, faticano a produrre un film a bolle con una reale tenuta all'aria a lungo termine, che diventa evidente solo dopo settimane o mesi di stoccaggio, quando l'ammortizzazione è silenziosamente fuoriuscita. Un controllo impreciso del vuoto durante la formazione delle bolle introduce un diverso tipo di difetto, causando strizione e spessore irregolare della parete su tutta la superficie di ogni bolla, invece dell'emisfero uniforme che una cella ben formata dovrebbe avere. In aggiunta a tutto ciò, una gestione lassa della tensione durante la formatura permette alle bolle semiliquide di afflosciarsi, allungarsi eccessivamente o collassare prima che il polimero si sia completamente cristallizzato, annullando qualsiasi precisione esistita nelle fasi precedenti del processo.
Quando una Saldatura Debole Si Trasforma in una Perdita Reale
Queste debolezze strutturali non sono solo difetti di produzione, si traducono direttamente in merci danneggiate e costosi reclami in settori specifici in cui l'imballaggio deve resistere sotto stress reale. I sanitari in vetro e ceramica esportati via mare sono uno degli esempi più chiari, poiché queste spedizioni trascorrono settimane o addirittura mesi in transito prima di raggiungere la destinazione. La ritenzione d'aria a lungo termine non è facoltativa in questo contesto, è l'intero scopo dell'imballaggio, e un film a bolle anche con una minima micro-perdita ha effettivamente fallito il suo compito ben prima che il container raggiunga il porto, lasciando le merci fragili senza un'ammortizzazione significativa quando ne hanno più bisogno.
Le parti di macchinari per esterno e gli utensili da ferramenta presentano un diverso tipo di stress sulla stessa debolezza sottostante. Questi carichi sono pesanti, di forma irregolare e spesso accatastati per lunghi periodi di stoccaggio, il che sottopone la struttura delle bolle a una compressione sostenuta piuttosto che a un singolo momento di impatto. L'incoerenza dello spessore della parete in questo scenario non è un problema estetico, è il punto esatto in cui una bolla si comprimerà e cederà sotto il peso sostenuto, e una volta che una sezione collassa, il carico sopra di essa perde supporto e l'intera pila diventa vulnerabile.
Dove Inizia Realmente la Sigillatura Perfetta
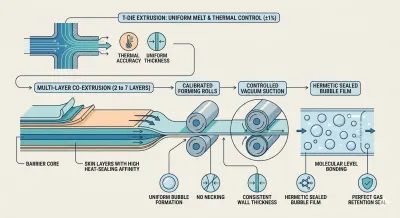
Perfezionare la sigillatura su ogni bolla inizia ben prima che la bolla stessa prenda forma, alla testa a T, dove viene stabilita la distribuzione del fuso su tutta la larghezza del nastro. Le teste a T avanzate mantengono la variazione di temperatura al di sotto di più o meno l'uno percento, e questo livello di precisione termica è ciò che elimina le striature di spessore responsabili dei punti sottili e dei punti di saldatura deboli più avanti nella linea. Un flusso di resina stabile e ben controllato in questa fase impedisce la formazione di punti deboli strutturali fin dal primo strato, il che significa che ogni fase successiva del processo si basa su una base consistente piuttosto che dover compensare una base difettosa.
Costruire la Tenuta all'Aria nella Struttura dello Strato Stessa
Da lì, la co-estrusione multistrato è ciò che trasforma un film strutturalmente sano in uno genuinamente ermetico. Le linee di produzione che vanno da configurazioni a 2 strati fino a macchine per film a bolle a 7 strati ad alta velocità ad alta capacità utilizzano la stratificazione funzionale per servire due scopi contemporaneamente, con uno strato centrale strutturale che fornisce rigidità mentre gli strati esterni sono progettati specificamente per un'elevata affinità di termosaldatura. Quando questi strati passano insieme attraverso rulli calibrati di formatura, si legano a livello molecolare piuttosto che semplicemente fondersi in superficie, e questa combinazione specifica di calore e pressione di contatto è ciò che crea una tenuta ermetica capace di prevenire la permeazione del gas attraverso lunghi cicli di stoccaggio, esattamente il tipo di affidabilità a lunga percorrenza da cui dipende l'imballaggio di vetro e ceramica per trasporto marittimo.
Controllo di Precisione del Vuoto per Ogni Cella
Ottenere la forma corretta della bolla è una sfida ingegneristica separata, e una che le macchine per film a bolle a 2 strati a bassa velocità e a 2 strati a velocità media sono specificamente ottimizzate per risolvere in applicazioni in cui sia l'efficienza del materiale che la resistenza della saldatura contano. L'aspirazione a vuoto controllata all'interno del rullo di formatura trascina uniformemente il film fuso in ogni cavità, e questa trazione uniforme è ciò che previene la strizione mantenendo costanti l'altezza e il diametro della bolla da una cella all'altra. Il risultato è uno spessore uniforme della parete su tutto l'emisfero di ogni bolla, che è precisamente la proprietà che impedisce a un carico accatastato di utensili o parti di macchinari di sviluppare il tipo di punto debole che collassa sotto pressione sostenuta.
Mantenere la Forma Fino alla Solidificazione
Nessuna di queste precisioni vale se la bolla non riesce a mantenere la sua forma mentre il polimero finisce di cristallizzarsi, motivo per cui le macchine per film a bolle multistrato si affidano a un controllo tensionale automatizzato a ciclo chiuso durante tutta la fase di formatura. I sensori monitorano continuamente la tensione del nastro e regolano dinamicamente le velocità di alimentazione, prevenendo l'afflosciamento o l'eccessivo allungamento che altrimenti distorcerebbero la geometria della bolla prima che abbia la possibilità di fissarsi. Questo stesso sistema porta l'integrità strutturale del film dal rullo di formatura fino alla stazione di avvolgimento finale, in modo che la forma della bolla misurata alla filiera sia ancora intatta quando il rotolo è finito.
Chiudere il Ciclo per una Perdita Quasi Zero
Al vertice di questo sistema, le macchine per film a bolle a 7 strati ad alta velocità collegano la consistenza del flusso di resina direttamente alla velocità complessiva della linea attraverso una calibrazione continua a ciclo chiuso. La pressione di estrusione viene calibrata rispetto alle velocità di raffreddamento in tempo reale, e questa sincronizzazione continua riduce le micro-perdite di circa il 99,8 percento rispetto ai sistemi puramente meccanici più vecchi che si basano su impostazioni statiche piuttosto che su feedback in tempo reale. La sigillatura ermetica che questo produce è abbastanza affidabile da supportare una riduzione del 15 percento del calibro del film senza sacrificare le prestazioni di ammortizzazione o la resistenza alla compressione, il che si traduce direttamente in un costo del materiale inferiore sia per l'imballaggio industriale pesante che per l'esportazione ad alto volume.
Progettare Ogni Strato della Sigillatura
Un cuscino d'aria veramente affidabile non è mai il risultato di una singola caratteristica, deriva dalla precisione combinata in ogni fase, dalla precisione termica della testa a T attraverso il legame molecolare degli strati, la formatura controllata sotto vuoto, la gestione dinamica della tensione e la calibrazione del processo a ciclo chiuso. Questo è lo standard che costruiamo in ogni macchina per estrusione di film a bolle che produciamo, perché i clienti che spediscono merci in vetro e ceramica attraverso gli oceani o che accatastano attrezzature pesanti per mesi in un magazzino non possono permettersi una bolla che cede silenziosamente. Quando ogni fase del processo è progettata con la stessa tolleranza, il risultato è un film in cui ogni bolla mantiene la sua sigillatura, sia che venga aperta la stessa settimana in cui è stata prodotta o dopo un lungo viaggio attraverso il mondo.