Como os Equipamentos para Fabricar Plástico Bolha Selam Cada Bolha com Perfeição?
2026-08-31
Na embalagem industrial, a integridade estrutural de uma almofada de ar é o que determina, em última análise, se as mercadorias transportadas chegam intactas. Microporosidade, espessura inconsistente e geometria instável das bolhas são as causas mais comuns de falha por compressão em sistemas de produção de baixo custo, e os danos que causam raramente aparecem até que o embarque já esteja em trânsito. Uma Máquina de Filme Bolha de Alta Velocidade de 2 Camadas devidamente projetada elimina esses defeitos na origem, combinando design mecânico de precisão com uma ciência criteriosa dos materiais em cada etapa do processo.
Os Pontos Fracos Estruturais por Trás da Falha por Compressão
A maioria das falhas por compressão remonta a problemas que começaram muito antes de o filme bolha sair da linha de produção. O controle de temperatura frouxo na matriz é um dos culpados mais comuns, pois mesmo uma variação modesta na largura da teia cria estrias de espessura que deixam pontos finos e pontos de selagem fracos espalhados por um rolo que, de outra forma, seria utilizável. Uma vez que essa instabilidade entra no fundido, ela tende a se agravar em vez de se corrigir, e o fluxo de resina que deveria formar uma base estrutural consistente acaba carregando pontos fracos para a primeira camada.
Os problemas se multiplicam a partir daí. Máquinas sem coextrusão genuína de múltiplas camadas, ou com camadas de pele que carecem de forte afinidade de selagem a quente, lutam para produzir um filme bolha com vedação hermética real de longo prazo, o que se torna óbvio apenas após semanas ou meses de armazenamento, quando a almofada silenciosamente perdeu o ar. O controle de vácuo impreciso durante a formação das bolhas introduz um tipo diferente de defeito, causando estrangulamento e espessura de parede irregular em toda a superfície de cada bolha, em vez do hemisfério uniforme que uma célula bem formada deveria ter. Além de tudo isso, o gerenciamento frouxo da tensão durante a formação permite que as bolhas semimolhadas cedam, estiquem demais ou colapsem antes que o polímero tenha cristalizado completamente, desfazendo qualquer precisão que existia anteriormente no processo.
Onde uma Selagem Fraca se Transforma em uma Perda Real
Essas fraquezas estruturais não são apenas defeitos de produção; elas se traduzem diretamente em mercadorias danificadas e reclamações custosas em setores específicos onde a embalagem precisa suportar estresse real. A louça sanitária de vidro e cerâmica exportada por frete marítimo é um dos exemplos mais claros, já que esses embarques passam semanas ou até meses em trânsito antes de chegar ao destino. A retenção de ar de longo prazo não é opcional neste contexto; é o objetivo principal da embalagem, e um filme bolha com mesmo uma microlesão já falhou em seu trabalho muito antes de o contêiner chegar ao porto, deixando mercadorias frágeis sem amortecimento significativo quando mais precisam.
Peças de maquinário para exteriores e ferramentas de hardware apresentam um tipo diferente de estresse sobre a mesma fraqueza subjacente. Essas cargas são pesadas, de formato irregular e frequentemente empilhadas para períodos de armazenamento prolongados, o que coloca compressão sustentada na estrutura de bolhas, em vez de um único momento de impacto. A inconsistência na espessura da parede neste cenário não é uma questão cosmética; é o ponto exato onde uma bolha irá comprimir e falhar sob peso sustentado, e uma vez que uma seção colapsa, a carga acima dela perde suporte e toda a pilha se torna vulnerável.
Onde a Selagem Perfeita Realmente Começa
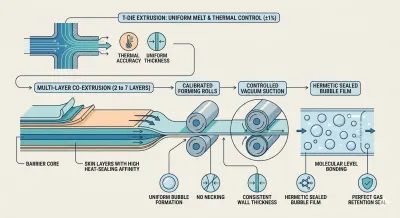
O aperfeiçoamento da selagem em cada bolha começa bem antes de a própria bolha tomar forma, na Matriz T para máquina fabricante de filme bolha, onde a distribuição do fundido é estabelecida em toda a largura da teia. Matrizes T avançadas mantêm a variação de temperatura abaixo de mais ou menos um por cento, e esse nível de precisão térmica é o que elimina as estrias de espessura responsáveis por pontos finos e pontos de selagem fracos mais adiante na linha. Um fluxo de resina estável e bem controlado nesta etapa evita que pontos fracos estruturais jamais se formem na primeira camada, o que significa que cada etapa posterior do processo está construindo sobre uma base consistente, em vez de compensar uma.
Construindo a Vedação Hermética na Própria Estrutura da Camada
A partir daí, a coextrusão de múltiplas camadas é o que transforma um filme estruturalmente sólido em um genuinamente hermético. Linhas de produção que vão desde configurações de 2 camadas até Máquina de Filme Bolha de Alta Velocidade de 7 Camadas de alta capacidade usam camadas funcionais para servir a dois propósitos ao mesmo tempo, com uma camada central estrutural proporcionando rigidez, enquanto as camadas de pele externas são projetadas especificamente para alta afinidade de selagem a quente. Quando essas camadas passam juntas por rolos de formação calibrados, elas se unem em nível molecular, em vez de simplesmente se fundirem na superfície, e essa combinação específica de calor e pressão de contato é o que cria uma vedação hermética capaz de prevenir a permeação de gás por longos ciclos de armazenamento, exatamente o tipo de confiabilidade de longo curso do qual a embalagem de vidro e cerâmica para frete marítimo depende.
Controle de Vácuo de Precisão para Cada Célula
Obter o formato correto da bolha é um desafio de engenharia separado, e um para o qual as Máquina de Filme Bolha de Baixa Velocidade de 2 Camadas e Máquina de Filme Bolha de Velocidade Média de 2 Camadas são especificamente ajustadas para resolver em aplicações onde a eficiência do material e a resistência da selagem são importantes. A sucção de vácuo controlada dentro do rolo de formação puxa o filme fundido uniformemente para dentro de cada cavidade, e essa tração uniforme é o que evita o estrangulamento, mantendo a altura e o diâmetro da bolha consistentes de uma célula para a próxima. O resultado é uma espessura de parede uniforme em todo o hemisfério de cada bolha, que é precisamente a propriedade que impede que uma carga empilhada de ferramentas de hardware ou peças de máquinas desenvolva o tipo de ponto fraco que colapsa sob pressão sustentada.
Mantendo a Forma Até que Ela Se Firme
Nada dessa precisão importa se a bolha não conseguir manter sua forma enquanto o polímero termina de cristalizar, razão pela qual as máquinas de filme bolha de múltiplas camadas dependem do controle de tensão automatizado em malha fechada durante todo o estágio de formação. Sensores monitoram continuamente a tensão da teia e ajustam as taxas de alimentação dinamicamente, evitando o abaulamento ou o estiramento excessivo que distorceriam a geometria da bolha antes que ela tenha a chance de se fixar. Esse mesmo sistema carrega a integridade estrutural do filme desde o rolo de formação até a estação de bobinagem final, de modo que a forma da bolha medida na matriz ainda está intacta quando o rolo é concluído.
Fechando o Ciclo para Vazamento Quase Zero
No topo deste sistema, as Máquina de Filme Bolha de Alta Velocidade de 7 Camadas conectam a consistência do fluxo de resina diretamente à velocidade geral da linha por meio de calibração contínua em malha fechada. A pressão de extrusão é calibrada contra as taxas de resfriamento em tempo real, e essa sincronização contínua reduz microlesões em aproximadamente 99,8 por cento em comparação com sistemas puramente mecânicos mais antigos que dependem de configurações estáticas em vez de feedback ao vivo. A vedação hermética que isso produz é confiável o suficiente para suportar uma redução de 15 por cento na espessura do filme sem abrir mão do desempenho de amortecimento ou da resistência à compressão, o que se traduz diretamente em menor custo de material para exportação de alto volume e embalagem industrial pesada.
Projetando Cada Camada da Selagem
Uma almofada de ar verdadeiramente confiável nunca é o resultado de um único recurso; ela vem da precisão composta em cada etapa, desde a precisão térmica da matriz T até a ligação molecular das camadas, passando pela formação a vácuo controlada, o gerenciamento dinâmico da tensão e a calibração do processo em malha fechada. Esse é o padrão que construímos em cada Máquina de Filme Bolha de Alta Velocidade de 2 Camadas que fabricamos, porque os clientes que enviam mercadorias de vidro e cerâmica através dos oceanos ou empilham hardware pesado por meses em um armazém não podem pagar por uma bolha que falha silenciosamente. Quando cada etapa do processo é projetada com a mesma tolerância, o resultado é um filme onde cada bolha mantém sua vedação, seja aberta na mesma semana em que foi produzida ou após uma longa jornada pelo mundo.