プチプチ製造機械はどのようにしてすべての気泡を完全に密封するのか?
2026-08-31
産業用包装において、気泡クッションの構造的完全性こそが、輸送品が無傷で到着するか否かを最終的に決定づける要素である。低級製造システムにおける微多孔性、膜厚不均一、気泡形状の不安定性は、圧縮不良の最も一般的な原因であり、それらが引き起こす損傷は、出荷品が輸送中にある段階に至るまで顕在化することは稀である。適切に設計された気泡フィルム押出機は、精密機械設計と慎重な材料科学をプロセスの各段階で組み合わせることで、これらの欠陥を発生源において排除する。
圧縮不良の背後にある構造的弱点
圧縮不良の大半は、気泡フィルムが製造ラインを離れるはるか前から存在していた問題に起因する。ダイにおける温度制御の緩さは最も一般的な原因の一つであり、ウェブ幅全体にわたるわずかな温度ばらつきが、厚みムラ(ストリーク)を生み出し、使用可能なロールの中に薄肉部や弱いシール点を散在させる。この不安定性が溶融樹脂に一度入り込むと、自己修正されるどころか増幅される傾向にあり、一貫した構造的基盤を形成すべき樹脂流動が、最初の層にすでに弱点を持ち込むことになる。
問題はそこからさらに拡大する。真の多層共押出機能を持たない機械、あるいは強力な熱シール親和性を欠くスキン層を持つ機械は、長期的な気密性を備えた気泡フィルムの製造に苦慮し、その結果は数週間または数ヶ月の保管後に、緩衝材が静かに漏出して初めて明らかになる。気泡形成時の不正確な真空制御は別種の欠陥を引き起こし、均一な半球形状ではなく、各気泡表面のネッキングや不均一な壁厚をもたらす。これらに加え、成形中の緩いテンション管理により、半溶融状態の気泡がポリマー完全結晶化前にたるみ、過度に延伸され、あるいは崩壊し、プロセス初期に存在した精密性を無効にしてしまう。
弱いシールが現実の損失に変わる場面
これらの構造的弱点は単なる製造欠陥ではなく、実際の応力下で包装が耐え抜かなければならない特定の産業において、直接的に損傷品や高額なクレームへとつながる。海上輸送されるガラス製・陶磁器製衛生陶器はその最も明確な例であり、これらの出荷品は目的地に到着するまでに数週間から数ヶ月もの輸送期間を要する。この文脈において、長期的な空気保持は選択肢ではなく、包装の存在意義そのものである。微少な漏れでもある気泡フィルムは、コンテナが港に到着するはるか前にその役割を事実上放棄しており、最も必要とされる時に脆い商品を意味のある緩衝材なしの状態に放置する。
屋外機械部品や金物工具は、同じ根本的弱点に対して異なる種類の応力を与える。これらの荷物は重量があり、不規則な形状で、長期保管のために積み重ねられることが多く、気泡構造に一過性の衝撃ではなく持続的な圧縮を加える。このシナリオにおける壁厚不均一は外観上の問題ではなく、持続的な重量下で気泡が圧縮され破壊される正確な箇所であり、ひとたび一部のセクションが崩壊すると、その上方の荷重は支持を失い、スタック全体が脆弱になる。
完全密封が実際に始まる場所
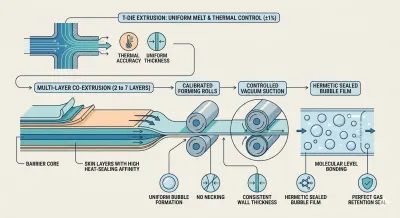
すべての気泡のシールを完全なものにする工程は、気泡自体が形成されるはるか前、ウェブ全幅にわたる溶融樹脂分布が確立されるTダイから始まる。先進的なTダイは温度ばらつきをプラスマイナス1パーセント未満に抑え、このレベルの熱的精度こそが、後の工程で薄肉部や弱いシール点の原因となる厚みムラを排除する。この段階での安定した、よく制御された樹脂流動は、最初の層に構造的弱点が形成されることを未然に防ぎ、その後のすべての工程が弱点を補償するのではなく、一貫した基盤の上に構築されることを意味する。
層構造自体への気密性の組み込み
そこから、多層共押出が、構造的に健全なフィルムを真に気密なものへと変える。2層構成から大容量7層高速気泡フィルム製造機に至るまでの製造ラインは、機能性層を用いて二つの目的を同時に果たす。すなわち、構造的コア層が剛性を提供する一方、外部スキン層は高い熱シール親和性のために特別に設計される。これらの層が較正された成形ロールを通過する際、表面での単なる融着ではなく分子レベルで結合し、この熱と接触圧力の特定の組み合わせが、長期間の保管サイクルにわたってガス透過を防ぐ密閉シールを創出する。これはまさに、海上輸送されるガラス・陶磁器包装が依存する長距離信頼性である。
各セルに対する精密真空制御
気泡の形状を正確に得ることは別個の工学的課題であり、2層低速気泡フィルム機および2層中速気泡フィルム機は、材料効率とシール強度の両方が重要となる用途向けに、この課題を解決するよう特別に調整されている。成形ロール内部の制御された真空吸引が、溶融フィルムを各キャビティへ均等に引き込み、この均等な引き込みがネッキングを防ぎつつ、気泡高さと直径をセル間で一貫させる。結果として、各気泡の半球全体にわたって均一な壁厚が得られ、これはまさに、積み重ねられた金物工具や機械部品が、持続圧力下で崩壊するような弱点を生じさせるのを防ぐ特性である。
固化するまで形状を保持する
ポリマーが結晶化を完了する間に気泡がその形状を保持できなければ、これらすべての精密性は無意味となる。そのため、多層気泡フィルム機は成形段階全体を通じてクローズドループの自動テンション制御に依存する。センサーがウェブテンションを継続的に監視し、供給速度を動的に調整することで、気泡形状が固化する前に歪ませるようなたるみや過延伸を防止する。この同じシステムが、フィルムの構造的完全性を成形ロールから最終巻取ステーションまで維持し、ダイで測定された気泡形状が、ロール完成時にもそのまま保たれる。
ニアゼロリークのためのループの閉鎖
このシステムの頂点において、7層高速気泡フィルム製造機は、連続クローズドループ較正を通じて、樹脂流動の一貫性を全体ライン速度に直接結びつける。押出圧力は冷却速度とリアルタイムで較正され、この継続的な同期により、静的設定に依存しライブフィードバックを持たない旧来の純機械式システムと比較して、微少リークが約99.8パーセント削減される。これにより生み出される気密シールは、緩衝性能や圧縮耐性を犠牲にすることなく、フィルムゲージを15パーセント低減することを可能にし、これは大量輸出および重量産業用包装の両方において、材料コストの直接的な削減につながる。
シールのあらゆる層への工学設計
真に信頼性の高い気泡クッションは、単一の機能に起因するものではなく、Tダイの熱的精度から分子レベルの層結合、制御された真空成形、動的テンション管理、クローズドループプロセス較正に至るまで、あらゆる段階における精密性の積み重ねから生まれる。これこそが、当社が製造するすべての気泡フィルム押出機に組み込む基準である。なぜなら、海を越えてガラス・陶磁器製品を出荷し、または重量物を倉庫で数ヶ月間積み重ねる顧客は、静かに機能を失う気泡を許容できないからである。プロセスのすべての段階が同一の公差で設計される時、その結果は、生産された同じ週に開封される場合でも、世界を横断する長旅の後であっても、すべての気泡がそのシールを保持するフィルムとなる。