Precauzioni per l’uso di una macchina per film a bolle a 3–5 strati a bassa velocità
2026-08-27
Far funzionare correttamente una macchina per film a bolle a 3–5 strati a bassa velocità non significa tanto spingere sulla produzione, quanto piuttosto proteggere la costanza del processo. Ogni rotolo di film finito riflette la cura con cui l’apparecchiatura è stata riscaldata, alimentata, manutenuta e monitorata durante il turno precedente. Per gli stabilimenti che producono film a bolle per l’e-commerce, l’elettronica e l’imballaggio industriale, questa costanza fa la differenza tra un cliente che riordina e uno che cambia fornitore dopo un lotto di bolle collassate o film strappati. Comprendere le precauzioni operative più importanti per una macchina per film a bolle per estrusione aiuta gli operatori a proteggere sia la qualità del prodotto che la stabilità a lungo termine dell’apparecchiatura.
Problemi legati alle pratiche operative tradizionali
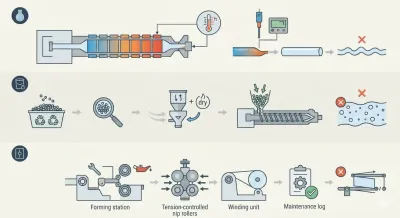
Molti problemi di produzione sulle linee per film multistrato derivano da una manciata di debolezze ricorrenti, piuttosto che da guasti all’apparecchiatura. Il controllo termico irregolare tra le zone di estrusione è uno dei più comuni. Quando gli strati di co-estrusione non vengono portati alle temperature target in una sequenza controllata, la viscosità del fuso tra gli strati diventa non corrispondente, producendo variazioni di spessore, una scarsa definizione delle bolle o bolle che collassano poco dopo la formazione. Una seconda debolezza risiede interamente a monte della filiera: la gestione delle materie prime. Pellet di resina o riciclati che contengono umidità residua o contaminazione introducono fori d’ago, punti deboli e una geometria irregolare delle bolle che nessuna regolazione a valle può correggere completamente.
Le lacune nella manutenzione aggravano entrambi i problemi. Le stazioni di formatura e i rulli calibratori di raffreddamento che rimangono non controllati per periodi prolungati perdono gradualmente la precisione da cui dipende persino la corretta dimensione delle bolle; mentre i rulli di traino e le unità di avvolgimento che si discostano dalla tensione o dall’allineamento producono rotoli spiegazzati e avvolti in modo lasso, che i clienti rifiutano all’arrivo. Aggiungendo pratiche di sicurezza incoerenti e variazioni brusche della velocità di linea, il risultato è un ambiente produttivo in cui la qualità di output dipende fortemente da quale operatore si trova in turno, piuttosto che da un processo ripetibile integrato nella macchina stessa.
Perché la qualità del film a bolle è importante in tutta l’industria dell’imballaggio
Il film a bolle d’aria è diventato uno dei materiali d’imbottitura più utilizzati nella logistica moderna, perché offre una combinazione favorevole di leggerezza, flessibilità e assorbimento degli urti. Per l’elettronica fragile, la vetreria e gli strumenti di precisione che attraversano lunghe catene di approvvigionamento, l’integrità di ogni bolla determina direttamente se un prodotto arriva intatto. Un film a bolle non costante non genera solo resi e reclami: erode la fiducia nel fornitore di imballaggi e, di conseguenza, nell’apparecchiatura utilizzata per produrlo. Poiché i volumi dell’e-commerce continuano a richiedere lotti di imballaggio più personalizzati e di dimensioni ridotte, la capacità di produrre un film affidabile su una linea controllabile e a bassa velocità è diventata un vero vantaggio competitivo, e non più una preoccupazione secondaria.
Come la nostra macchina per film a bolle a 3-5 strati a bassa velocità affronta queste sfide
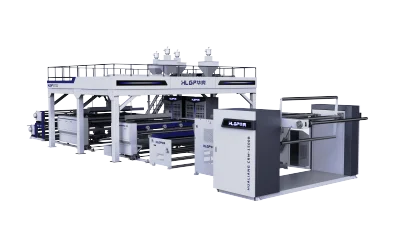
Una macchina per film a bolle per estrusione ben progettata trasforma ciascuno di questi punti deboli tradizionali in una variabile controllata. La regolazione indipendente della temperatura su ciascuna zona, tra i 3 e i 5 strati di co-estrusione, mantiene sincronizzato il flusso del fuso dalla bocca di alimentazione all’uscita della filiera: questo è esattamente ciò che consente di mantenere strette le tolleranze di spessore durante l’intero ciclo di produzione, una capacità importante per i clienti che imballano componenti elettronici di precisione o ottici, dove la costanza dimensionale non può essere compromessa.
Sul lato della formatura, un sistema stabilizzato di formatura e calibrazione delle bolle mantiene uniformi il diametro e lo spessore della parete della bolla, dal primo metro di film all’ultimo, offrendo agli imballatori di merci fragili l’affidabilità strutturale di cui hanno bisogno per vetro, ceramica e altri prodotti sensibili agli urti. Il controllo di precisione della tensione dei rulli di traino e dell’avvolgimento, abbinato al monitoraggio dell’allineamento, produce rotoli piatti e avvolti in modo uniforme, che si svolgono senza intoppi sulle linee di imballaggio automatiche: un dettaglio che conta sempre di più per i clienti che gestiscono operazioni di evasione ad alto volume, dove il film alimentato a macchina non può permettersi di strapparsi o raggrinzirsi.
Rispetto alle macchine per film a bolle per estrusione ad alta velocità, una velocità operativa relativamente inferiore può offrire una maggiore stabilità di processo e più tempo per gli operatori per monitorare le condizioni di produzione. Ciò consente di identificare e regolare le fluttuazioni termiche, le incongruenze dei materiali o l’instabilità delle bolle prima che si trasformino in problemi di qualità significativi. Una tale configurazione può essere una scelta pratica per i produttori di volumi medi che cambiano frequentemente tra larghezze di film, strutture a strati o formulazioni di resina. Dando priorità a una produzione stabile e a cambi formato flessibili, piuttosto che alla massima produttività, i produttori possono mantenere una qualità del film costante su un’ampia gamma di ordini di imballaggio personalizzati.
Precauzioni operative fondamentali per la produzione quotidiana
La disciplina della temperatura dovrebbe venire prima di tutto. Consentire alla macchina di raggiungere le temperature di zona consigliate, tipicamente nell’intervallo tra 160°C e 210°C a seconda del tipo di resina e della configurazione degli strati, prima di avviare la produzione; verificare ogni zona con sensori calibrati, senza affidarsi esclusivamente alle letture del display. Saltare questo periodo di riscaldamento è uno dei modi più rapidi per introdurre variazioni di spessore in una linea altrimenti ben tarata.
La gestione dei materiali merita altrettanta attenzione. La resina e gli input riciclati devono essere ispezionati visivamente e, se necessario, fatti passare attraverso un’unità di essiccazione per mantenere basso il contenuto di umidità, generalmente al di sotto dello 0,02% per le formulazioni a base di polietilene, poiché l’umidità in eccesso è una causa diretta di fori d’ago e pareti di bolle non uniformi. Abbinare il grado di resina alle specifiche di progetto della macchina protegge anche vite e cilindro da un’usura eccessiva nel tempo.
I controlli meccanici di routine mantengono la linea prevedibile. Le stazioni di formatura e i rulli calibratori di raffreddamento devono essere ispezionati secondo un programma prestabilito; i rulli di traino e le unità di avvolgimento devono essere controllati per verificarne la stabilità della tensione e l’allineamento; e le parti mobili devono essere lubrificate secondo le indicazioni del produttore, evitando un’eccessiva lubrificazione che tende ad attrarre polvere e a interferire con le prestazioni meccaniche. Un semplice registro di manutenzione che tenga traccia dei modelli di usura rende molto più facile pianificare la sostituzione dei pezzi prima che un guasto interrompa la produzione.
Le procedure di sicurezza non dovrebbero mai essere considerate opzionali. Il blocco/etichettatura (lockout-tagout) deve essere attivato prima di qualsiasi operazione di pulizia o regolazione; guanti termoresistenti e occhiali di sicurezza dovrebbero essere l’equipaggiamento standard vicino alla filiera e ad altri componenti riscaldati; e l’area di produzione dovrebbe avere una ventilazione adeguata per gestire il calore e i leggeri odori di lavorazione. Gli operatori dovrebbero inoltre ricevere una formazione chiara sulle procedure di arresto di emergenza specifiche della macchina.
Infine, la stabilità del flusso di lavoro protegge l’intero sistema meccanico. Mantenere una velocità di linea costante ed evitare cambiamenti bruschi riduce lo stress sui componenti di trasmissione; mentre il controllo regolare delle prestazioni di imbottitura e dell’integrità delle bolle mantiene visibili i problemi di qualità prima che raggiungano il molo del cliente.
Costruire valore a lungo termine in ogni rotolo
Seguire queste precauzioni in modo costante non solo previene i difetti in un singolo turno: prolunga la vita operativa dell’apparecchiatura, riduce i tempi di fermo non pianificati e diminuisce lo spreco di materiale nel corso di mesi e anni di funzionamento. Per i produttori che stanno valutando una nuova macchina per film a bolle per estrusione, queste sono esattamente le capacità che vale la pena privilegiare: un controllo preciso della temperatura a più zone, un sistema stabile di formatura e raffreddamento delle bolle, una gestione affidabile della tensione e dell’allineamento, e una configurazione a bassa velocità progettata per la flessibilità piuttosto che per il solo volume. La nostra macchina per film a bolle a 3-5 strati a bassa velocità è progettata fin dall’inizio attorno a questi principi, offrendo ai produttori di imballaggi una piattaforma affidabile per produrre film a bolle costante e ad alta protezione, in un’ampia gamma di dimensioni e specifiche di ordini. Contatta il nostro team per discutere come questa macchina può integrarsi nella tua linea di produzione e supportare i tuoi obiettivi di output a lungo termine.