Precauções ao usar uma máquina de filme bolha de 3–5 camadas de baixa velocidade
2026-08-27
Operar bem uma Máquina de Filme Bolha de Baixa Velocidade de 3 a 5 Camadas depende menos de forçar a produção e mais de proteger a consistência. Cada rolo de filme acabado reflete o cuidado com que o equipamento foi aquecido, alimentado, mantido e monitorado durante o turno anterior. Para fábricas que produzem filme bolha de ar para comércio eletrônico, eletrônicos e embalagens industriais, essa consistência é a diferença entre um cliente que recompra e outro que troca de fornecedor por causa de um lote de bolhas colapsadas ou filme rasgado. Compreender as precauções operacionais mais importantes para uma máquina de extrusão de filme bolha ajuda os operadores a proteger tanto a qualidade do produto quanto a estabilidade do equipamento a longo prazo.
Problemas com Práticas Operacionais Tradicionais
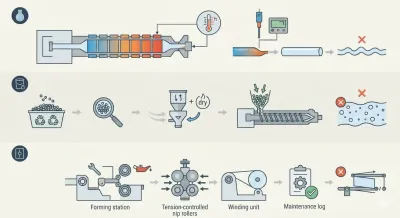
Muitos problemas de produção em linhas de filme multicamadas remontam a um punhado de fraquezas recorrentes, em vez de falhas no equipamento. O controle térmico desigual entre as zonas de extrusão é um dos mais comuns. Quando as camadas de coextrusão não são levadas às suas temperaturas alvo em uma sequência controlada, a viscosidade do fundido entre as camadas fica incompatível, produzindo variação de espessura, definição deficiente da bolha ou bolhas que colapsam logo após a formação. Uma segunda fraqueza está totalmente a montante da matriz: o manuseio da matéria-prima. Pellets de resina ou reciclados que carregam umidade residual ou contaminação introduzem furos de agulha, pontos fracos e geometria irregular da bolha que nenhum ajuste a jusante pode corrigir completamente.
As lacunas de manutenção agravam ambos os problemas. As estações de formação e os rolos de calibração de resfriamento que ficam muito tempo sem verificação perdem gradualmente a precisão da qual depende até a dimensionamento uniforme da bolha, enquanto os rolos de nip e as unidades de bobinagem que se desviam da tensão ou alinhamento produzem rolos enrugados e mal enrolados que os clientes rejeitam na chegada. Adicione práticas de segurança inconsistentes e mudanças abruptas na velocidade da linha, e o resultado é um ambiente de produção onde a qualidade da produção depende muito de qual operador está executando o turno, em vez de um processo repetível incorporado à própria máquina.
Por que a Qualidade do Filme Bolha é Importante em toda a Indústria de Embalagens
O filme bolha de ar tornou-se um dos materiais de amortecimento mais utilizados na logística moderna porque oferece uma combinação favorável de construção leve, flexibilidade e absorção de impacto. Para eletrônicos frágeis, vidraria e instrumentos de precisão que se movem através de longas cadeias de suprimentos, a integridade de cada bolha determina diretamente se um produto chega intacto. O filme bolha inconsistente não apenas gera devoluções e reclamações; ele corrói a confiança no fornecedor de embalagens e, por extensão, no equipamento usado para produzi-lo. À medida que os volumes de comércio eletrônico continuam a exigir lotes de embalagem mais personalizados e de menor escala, a capacidade de produzir filme confiável em uma linha controlável de baixa velocidade tornou-se uma verdadeira vantagem competitiva, em vez de uma preocupação secundária.
Como Nossa Máquina de Filme Bolha de Baixa Velocidade de 3 a 5 Camadas Aborda Esses Desafios
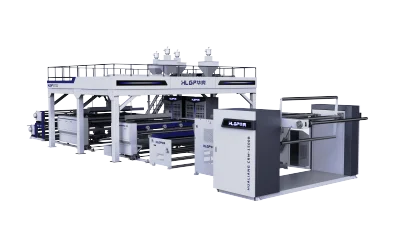
Uma Máquina de Filme Bolha de Baixa Velocidade de 3 a 5 Camadas bem projetada transforma cada um desses pontos fracos tradicionais em uma variável controlada. A regulação independente da temperatura da zona nas 3 a 5 camadas de coextrusão mantém o fluxo do fundido sincronizado desde a garganta de alimentação até a saída da matriz, o que é precisamente o que permite que as tolerâncias de espessura permaneçam apertadas em toda uma execução de produção — uma capacidade importante para clientes que embalam eletrônicos de precisão ou componentes ópticos onde a consistência dimensional não pode ser comprometida.
No lado da formação, um sistema estabilizado de formação de bolha e calibração de resfriamento mantém o diâmetro da bolha e a espessura da parede uniformes do primeiro metro de filme ao último, dando aos embaladores de produtos frágeis a confiabilidade estrutural de que precisam para vidro, cerâmica e outros produtos sensíveis a impactos. O controle de tensão e alinhamento dos rolos de nip e bobinagem, combinado com monitoramento de alinhamento, produz rolos planos e uniformemente enrolados que se desenrolam limpos em linhas de embalagem automatizadas — um detalhe que importa cada vez mais para clientes que operam centros de distribuição de alto volume, onde o filme alimentado por máquina não pode prender ou enrugar.
Em comparação com máquinas de extrusão de filme bolha de alta velocidade, uma velocidade operacional relativamente mais baixa pode proporcionar maior estabilidade do processo e mais tempo para os operadores monitorarem as condições de produção. Isso permite que flutuações térmicas, inconsistências de material ou instabilidade da bolha sejam identificadas e ajustadas antes que se transformem em problemas significativos de qualidade. Tal configuração pode ser uma escolha prática para produtores de médio volume que alternam frequentemente entre larguras de filme, estruturas de camadas ou formulações de resina. Ao priorizar a produção estável e as mudanças flexíveis em vez da produção máxima, os fabricantes podem manter a qualidade consistente do filme em uma gama mais ampla de pedidos de embalagem personalizados.
Precauções Operacionais Principais para a Produção Diária
A disciplina de temperatura deve vir em primeiro lugar. Permita que a máquina atinja suas temperaturas de zona recomendadas, tipicamente na faixa de 160°C a 210°C dependendo do tipo de resina e da configuração da camada, antes de iniciar a produção, e verifique cada zona com sensores calibrados em vez de confiar apenas nas leituras do display. Pular este período de aquecimento é uma das maneiras mais rápidas de introduzir variação de espessura em uma linha que, de outra forma, estaria bem ajustada.
O manuseio do material merece atenção igual. A resina e os insumos reciclados devem ser inspecionados visualmente e, quando necessário, passados por uma unidade de secagem para manter o teor de umidade baixo, geralmente abaixo de 0,02% para formulações à base de polietileno, pois o excesso de umidade é uma causa direta de furos de agulha e paredes de bolha inconsistentes. Igualar o grau da resina às especificações de projeto da máquina também protege a rosca e o cilindro do desgaste desnecessário ao longo do tempo.
Verificações mecânicas de rotina mantêm a linha previsível. As estações de formação e os rolos de calibração de resfriamento devem ser inspecionados em um cronograma definido, os rolos de nip e as unidades de bobinagem verificados quanto à estabilidade da tensão e alinhamento, e as peças móveis lubrificadas de acordo com as orientações do fabricante, evitando o excesso de lubrificação, que tende a atrair poeira e interferir no desempenho mecânico. Um simples registro de manutenção que rastreia os padrões de desgaste torna muito mais fácil planejar a substituição de peças antes que uma falha interrompa a produção.
Os procedimentos de segurança nunca devem ser tratados como opcionais. O bloqueio e etiquetagem deve ser acionado antes de qualquer trabalho de limpeza ou ajuste, luvas resistentes ao calor e óculos de segurança devem ser padrão perto da matriz e outros componentes aquecidos, e a área de produção deve ter ventilação adequada para gerenciar o calor e odores menores do processamento. Os operadores também devem receber treinamento claro sobre os procedimentos de parada de emergência específicos da máquina.
Finalmente, a estabilidade do fluxo de trabalho protege o sistema mecânico como um todo. Manter uma velocidade de linha constante e evitar mudanças abruptas reduz o estresse nos componentes de acionamento, enquanto a verificação regular do desempenho de amortecimento e da integridade da bolha mantém os problemas de qualidade visíveis antes que cheguem ao cais do cliente.
Construindo Valor de Longo Prazo em Cada Rolo
Seguir essas precauções de forma consistente faz mais do que prevenir defeitos em um único turno; prolonga a vida útil do equipamento, reduz o tempo de inatividade não planejado e diminui o desperdício de material ao longo de meses e anos de operação. Para fabricantes que avaliam uma nova máquina de extrusão de filme bolha, estas são exatamente as capacidades que valem a pena priorizar: controle preciso de temperatura em múltiplas zonas, um sistema estável de formação e calibração da bolha, gerenciamento confiável de tensão e alinhamento, e uma configuração de baixa velocidade construída para flexibilidade, e não apenas volume. Nossa Máquina de Filme Bolha de Baixa Velocidade de 3 a 5 Camadas é projetada em torno desses princípios desde o início, dando aos fabricantes de embalagens uma plataforma confiável para produzir filme bolha consistente e de alta proteção em uma ampla gama de tamanhos de pedido e especificações. Entre em contato com nossa equipe para discutir como esta máquina pode se encaixar em sua linha de produção e apoiar suas metas de produção de longo prazo.