Меры предосторожности при использовании 3–5-слойной низкоскоростной машины для пузырчатой плёнки
2026-08-27
Эксплуатация 3–5-слойной низкоскоростной машины для пузырчатой плёнки направлена не столько на увеличение производительности, сколько на обеспечение стабильности. Каждый рулон готовой плёнки отражает то, насколько тщательно оборудование было прогрето, загружено сырьём, обслужено и проконтролировано в течение предыдущей смены. Для предприятий, производящих воздушно-пузырьковую плёнку для электронной коммерции, электроники и промышленной упаковки, такая стабильность является решающим фактором: клиент либо заказывает повторно, либо переходит к другому поставщику из-за партии с лопнувшими пузырями или разорванной плёнкой. Понимание ключевых мер предосторожности при эксплуатации экструдера для пузырьковой плёнки помогает операторам защитить как качество продукции, так и долгосрочную стабильность оборудования.
Проблемы традиционных методов эксплуатации
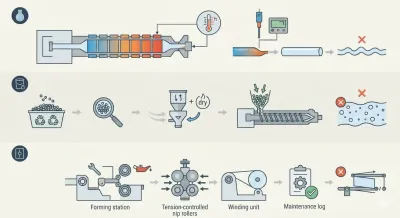
Многие производственные проблемы на многослойных линиях часто связаны не с отказом оборудования, а с несколькими повторяющимися недостатками. Одним из наиболее распространённых является неравномерный температурный контроль в зонах экструзии. Когда слои соэкструзии не достигают целевых температур в заданной последовательности, вязкость расплава между слоями становится несогласованной, что приводит к изменению толщины, плохому формированию пузырей или их схлопыванию вскоре после образования. Второй недостаток находится выше по потоку от экструзионной головки: это обращение с сырьём. Смола или переработанные гранулы, содержащие остаточную влагу или загрязнения, вызывают микропоры, слабые места и нерегулярную геометрию пузырей, которые невозможно полностью исправить последующей регулировкой.
Пробелы в обслуживании усугубляют обе проблемы. Формовочные станции и калибровочные охлаждающие валки, которые долгое время не проверяются, постепенно теряют точность, от которой зависит даже размер пузырей, в то время как прижимные валки и намоточные устройства, у которых сбивается натяжение или выравнивание, производят морщинистые, неплотно намотанные рулоны, которые бракуются по прибытии. Добавьте к этому непоследовательные методы обеспечения безопасности и резкие изменения скорости линии, и в результате получится производственная среда, где качество выпускаемой продукции сильно зависит от того, какой оператор работает в данную смену, а не от повторяемого процесса, заложенного в саму машину.
Почему качество пузырьковой плёнки важно для всей упаковочной отрасли
Воздушно-пузырьковая плёнка стала одним из наиболее широко используемых амортизирующих материалов в современной логистике благодаря выгодному сочетанию лёгкости, гибкости и амортизации. Для хрупкой электроники, стеклянной посуды и точных инструментов, перемещающихся по длинным цепочкам поставок, целостность каждого пузырька напрямую определяет, дойдёт ли продукт в целости. Нестабильная пузырьковая плёнка приводит не только к возвратам и претензиям; она подрывает доверие к поставщику упаковки и, следовательно, к оборудованию, на котором она произведена. Поскольку объёмы электронной коммерции продолжают требовать более индивидуализированных, мелкосерийных упаковочных партий, способность производить надёжную плёнку на управляемой низкоскоростной линии стала реальным конкурентным преимуществом, а не второстепенным вопросом.
Как наша 3–5-слойная низкоскоростная машина для пузырчатой плёнки решает эти проблемы
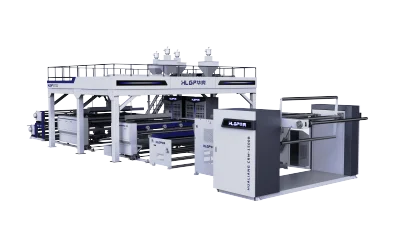
Хорошо спроектированный экструдер для пузырьковой плёнки превращает каждый из этих традиционных недостатков в контролируемую переменную. Независимое регулирование температуры в зонах от 3 до 5 слоёв соэкструзии синхронизирует поток расплава от загрузочной горловины до выхода из головки, что именно и позволяет поддерживать жёсткие допуски по толщине в течение всего производственного цикла — это важная возможность для клиентов, упаковывающих прецизионную электронику или оптические компоненты, где стабильность размеров не может быть нарушена.
На стороне формования стабилизированная система формирования и калибровочного охлаждения пузыря обеспечивает однородность диаметра пузыря и толщины стенки от первого до последнего метра плёнки, предоставляя упаковщикам хрупких товаров, таких как стекло, керамика и другие чувствительные к ударам изделия, необходимую структурную надёжность. Точное управление натяжением прижимных валков и намоточного устройства в сочетании с контролем выравнивания позволяет получать плоские, равномерно намотанные рулоны, которые легко разматываются на автоматизированных упаковочных линиях — эта деталь становится всё более важной для клиентов, управляющих высокопроизводительными складскими операциями, где плёнка, подаваемая машиной, не должна застревать или морщиться.
По сравнению с высокоскоростными экструдерами для пузырьковой плёнки, относительно более низкая рабочая скорость может обеспечить большую стабильность процесса и больше времени для операторов для контроля условий производства. Это позволяет выявлять и корректировать температурные колебания, неоднородности материала или нестабильность пузыря до того, как они перерастут в серьёзные проблемы с качеством. Такая конфигурация может быть практичным выбором для производителей со средними объёмами, которые часто переключаются между различной шириной плёнки, структурой слоёв или рецептурами смол. Отдавая приоритет стабильному производству и гибкой переналадке, а не максимальной производительности, производители могут поддерживать стабильное качество плёнки в более широком диапазоне индивидуальных заказов на упаковку.
Основные меры предосторожности при ежедневной эксплуатации
Температурная дисциплина должна быть на первом месте. Перед началом производства необходимо дать машине достичь заданных температур в зонах, обычно в диапазоне от 160°C до 210°C в зависимости от типа смолы и конфигурации слоёв, и проверить каждую зону с помощью откалиброванных датчиков, а не полагаться только на показания дисплея. Пропуск этого периода прогрева — один из самых быстрых способов внести изменение толщины в иначе хорошо настроенную линию.
Обращение с материалами заслуживает такого же внимания. Смолу и переработанное сырьё необходимо визуально осматривать и, при необходимости, пропускать через сушильную установку для поддержания низкой влажности, обычно ниже 0,02 процента для составов на основе полиэтилена, поскольку избыточная влажность является прямой причиной микропор и неоднородных стенок пузырей. Соответствие марки смолы проектным спецификациям машины также защищает шнек и цилиндр от излишнего износа с течением времени.
Регулярные механические проверки обеспечивают предсказуемость работы линии. Формовочные станции и калибровочные охлаждающие валки следует проверять по установленному графику, прижимные валки и намоточные устройства — на стабильность натяжения и выравнивание, а движущиеся части смазывать в соответствии с рекомендациями производителя, избегая чрезмерной смазки, которая притягивает пыль и ухудшает механические характеристики. Простой журнал технического обслуживания, в котором отслеживаются закономерности износа, значительно облегчает планирование замены деталей до того, как отказ прервёт производство.
Процедуры безопасности никогда не должны рассматриваться как необязательные. Перед любой чисткой или регулировкой необходимо выполнять блокировку и вывешивание знаков безопасности, термостойкие перчатки и защитные очки должны быть стандартными вблизи экструзионной головки и других нагретых компонентов, а производственная зона должна иметь достаточную вентиляцию для отвода тепла и незначительных запахов переработки. Операторы также должны пройти чёткое обучение процедурам аварийного останова, специфичным для данной машины.
Наконец, стабильность технологического процесса защищает всю механическую систему в целом. Поддержание постоянной скорости линии и избегание резких изменений снижает нагрузку на приводные компоненты, а регулярная проверка амортизирующих свойств и целостности пузырей позволяет выявлять проблемы с качеством до того, как они достигнут склада клиента.
Создание долгосрочной ценности в каждом рулоне
Последовательное соблюдение этих мер предосторожности не только предотвращает дефекты в течение одной смены; оно продлевает срок службы оборудования, сокращает незапланированные простои и снижает потери материала в течение месяцев и лет эксплуатации. Для производителей, оценивающих новый экструдер для пузырьковой плёнки, именно эти возможности стоит ставить во главу угла: точный многозонный контроль температуры, стабильная система формирования и охлаждения пузыря, надёжное управление натяжением и выравниванием, а также низкоскоростная конфигурация, созданная для гибкости, а не только для объёма. Наша 3–5-слойная низкоскоростная машина для пузырчатой плёнки с самого начала спроектирована на основе этих принципов, предоставляя производителям упаковки надёжную платформу для производства стабильной, высокозащитной пузырьковой плёнки в широком диапазоне размеров заказов и спецификаций. Свяжитесь с нашей командой, чтобы обсудить, как эта машина может вписаться в вашу производственную линию и поддержать ваши долгосрочные производственные цели.