Προφυλάξεις κατά τη χρήση μηχανής μεμβράνης φυσαλίδων 3–5 στρώσεων χαμηλής ταχύτητας
2026-08-27
Η σωστή λειτουργία μηχανής φιλμ φυσαλίδων 3–5 στρώσεων χαμηλής ταχύτητας έχει λιγότερο να κάνει με την αύξηση της παραγωγής και περισσότερο με τη διατήρηση της συνέπειας. Κάθε ρολό τελικού φιλμ αντικατοπτρίζει το πόσο προσεκτικά προθερμάνθηκε, τροφοδοτήθηκε, συντηρήθηκε και παρακολουθήθηκε ο εξοπλισμός κατά τη βάρδια που προηγήθηκε. Για εργοστάσια που παράγουν φιλμ αεροπλάστ για ηλεκτρονικό εμπόριο, ηλεκτρονικά και βιομηχανικές συσκευασίες, αυτή η συνέπεια είναι η διαφορά μεταξύ ενός πελάτη που κάνει επαναπαραγγελία και ενός που αλλάζει προμηθευτή λόγω παρτίδας με κατεστραμμένες φυσαλίδες ή σχισμένο φιλμ. Η κατανόηση των προφυλάξεων λειτουργίας που έχουν τη μεγαλύτερη σημασία για μηχανή εξώθησης φιλμ φυσαλίδων βοηθά τους χειριστές να προστατεύσουν τόσο την ποιότητα του προϊόντος όσο και τη μακροπρόθεσμη σταθερότητα του εξοπλισμού.
Προβλήματα με Παραδοσιακές Πρακτικές Λειτουργίας
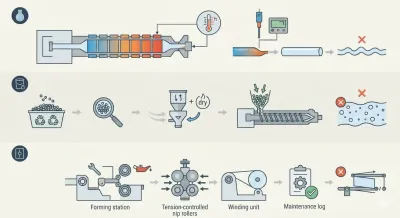
Πολλά ζητήματα παραγωγής σε γραμμές πολυστρωματικού φιλμ εντοπίζονται σε λίγες επαναλαμβανόμενες αδυναμίες και όχι σε βλάβη του εξοπλισμού. Η ανομοιόμορφη θερμική ρύθμιση στις ζώνες εξώθησης είναι μία από τις πιο συχνές. Όταν τα στρώματα συνεξώθησης δεν φτάνουν στις στοχευόμενες θερμοκρασίες τους σε μια ελεγχόμενη ακολουθία, το ιξώδες τήγματος μεταξύ των στρωμάτων αποκλίνει, προκαλώντας διακύμανση πάχους, κακό ορισμό φυσαλίδων ή φυσαλίδες που καταρρέουν λίγο μετά τον σχηματισμό. Μια δεύτερη αδυναμία βρίσκεται εντελώς ανάντη της μήτρας: η διαχείριση πρώτων υλών. Ρητίνη ή ανακυκλωμένα pellets που περιέχουν υπολειμματική υγρασία ή μολύνσεις εισάγουν μικροτρύπες, αδύναμα σημεία και ακανόνιστη γεωμετρία φυσαλίδων που καμία ποσότητα μεταγενέστερης ρύθμισης δεν μπορεί να διορθώσει πλήρως.
Τα κενά συντήρησης επιδεινώνουν και τα δύο προβλήματα. Οι σταθμοί διαμόρφωσης και οι κύλινδροι βαθμονόμησης ψύξης που μένουν χωρίς έλεγχο για παρατεταμένες περιόδους χάνουν σταδιακά την ακρίβεια από την οποία εξαρτάται ακόμα και η ομοιόμορφη διάσταση φυσαλίδων, ενώ οι κύλινδροι έλξης και οι μονάδες περιτύλιξης που αποκλίνουν από την τάση ή την ευθυγράμμιση παράγουν ζαρωμένα, χαλαρά τυλιγμένα ρολά που οι πελάτες απορρίπτουν κατά την παραλαβή. Προσθέστε ασυνεπείς πρακτικές ασφαλείας και απότομες αλλαγές ταχύτητας γραμμής στο μείγμα, και το αποτέλεσμα είναι ένα περιβάλλον παραγωγής όπου η ποιότητα εξόδου εξαρτάται σε μεγάλο βαθμό από το ποιος χειριστής τρέχει τη βάρδια, παρά από μια επαναλαμβανόμενη διαδικασία ενσωματωμένη στην ίδια τη μηχανή.
Γιατί η Ποιότητα Φιλμ Φυσαλίδων Έχει Σημασία σε Ολόκληρη τη Βιομηχανία Συσκευασίας
Το φιλμ αεροπλάστ έχει γίνει ένα από τα πιο ευρέως χρησιμοποιούμενα υλικά προστασίας στα σύγχρονα logistics, επειδή προσφέρει έναν ευνοϊκό συνδυασμό ελαφριάς κατασκευής, ευελιξίας και απορρόφησης κραδασμών. Για εύθραυστα ηλεκτρονικά, γυάλινα σκεύη και όργανα ακριβείας που κινούνται μέσω μακρών αλυσίδων εφοδιασμού, η ακεραιότητα κάθε φυσαλίδας καθορίζει άμεσα αν ένα προϊόν φτάνει άθικτο. Το ασυνεπές φιλμ φυσαλίδων δεν δημιουργεί απλώς επιστροφές και απαιτήσεις αποζημίωσης· διαβρώνει την εμπιστοσύνη στον προμηθευτή συσκευασίας και, κατ' επέκταση, στον εξοπλισμό που χρησιμοποιείται για την παραγωγή του. Καθώς οι όγκοι ηλεκτρονικού εμπορίου συνεχίζουν να απαιτούν πιο εξατομικευμένες, μικρότερες παρτίδες συσκευασίας, η ικανότητα παραγωγής αξιόπιστου φιλμ σε μια ελεγχόμενη γραμμή χαμηλής ταχύτητας έχει γίνει ένα γνήσιο ανταγωνιστικό πλεονέκτημα και όχι μια δευτερεύουσα ανησυχία.
Πώς η Μηχανή Φιλμ Φυσαλίδων 3–5 Στρώσεων Χαμηλής Ταχύτητας Αντιμετωπίζει Αυτές τις Προκλήσεις
Μια καλά σχεδιασμένη μηχανή εξώθησης φιλμ φυσαλίδων μετατρέπει καθεμία από αυτές τις παραδοσιακές αδυναμίες σε μια ελεγχόμενη μεταβλητή. Η ανεξάρτητη ρύθμιση θερμοκρασίας ζώνης στα 3 έως 5 στρώματα συνεξώθησης διατηρεί τη ροή τήγματος συγχρονισμένη από την είσοδο τροφοδοσίας έως την έξοδο της μήτρας, κάτι που επιτρέπει με ακρίβεια την τήρηση στενών ανοχών πάχους σε ολόκληρη την παραγωγή, μια σημαντική ικανότητα για πελάτες που συσκευάζουν ηλεκτρονικά ακριβείας ή οπτικά εξαρτήματα όπου η διαστατική συνέπεια δεν μπορεί να τεθεί σε κίνδυνο.
Στην πλευρά διαμόρφωσης, ένα σταθεροποιημένο σύστημα σχηματισμού φυσαλίδων και βαθμονόμησης ψύξης διατηρεί τη διάμετρο φυσαλίδας και το πάχος τοιχώματος ομοιόμορφα από το πρώτο μέτρο φιλμ έως το τελευταίο, δίνοντας στους συσκευαστές εύθραυστων αγαθών τη δομική αξιοπιστία που χρειάζονται για γυαλί, κεραμικά και άλλα ευαίσθητα σε κραδασμούς προϊόντα. Ο έλεγχος τάσης κυλίνδρων έλξης και περιτύλιξης ακριβείας, σε συνδυασμό με παρακολούθηση ευθυγράμμισης, παράγει επίπεδα, ομοιόμορφα τυλιγμένα ρολά που ξετυλίγονται καθαρά σε αυτοματοποιημένες γραμμές συσκευασίας, μια λεπτομέρεια που έχει ολοένα μεγαλύτερη σημασία για πελάτες που λειτουργούν κέντρα εκπλήρωσης υψηλής απόδοσης όπου το φιλμ που τροφοδοτείται μηχανικά δεν μπορεί να πιάσει ή να ζαρώσει.
Σε σύγκριση με μηχανές εξώθησης φιλμ φυσαλίδων υψηλής ταχύτητας, μια σχετικά χαμηλότερη ταχύτητα λειτουργίας μπορεί να προσφέρει μεγαλύτερη σταθερότητα διεργασίας και περισσότερο χρόνο για τους χειριστές να παρακολουθούν τις συνθήκες παραγωγής. Αυτό επιτρέπει τον εντοπισμό θερμικών διακυμάνσεων, ασυνεπειών υλικού ή αστάθειας φυσαλίδων και την προσαρμογή τους πριν εξελιχθούν σε σημαντικά ζητήματα ποιότητας. Μια τέτοια διαμόρφωση μπορεί να είναι μια πρακτική επιλογή για παραγωγούς μεσαίου όγκου που αλλάζουν συχνά μεταξύ πλάτους φιλμ, δομών στρώσεων ή συνθέσεων ρητίνης. Δίνοντας προτεραιότητα στη σταθερή παραγωγή και τις ευέλικτες αλλαγές και όχι στη μέγιστη απόδοση, οι κατασκευαστές μπορούν να διατηρήσουν σταθερή ποιότητα φιλμ σε ένα ευρύτερο φάσμα εξατομικευμένων παραγγελιών συσκευασίας.
Βασικές Προφυλάξεις Λειτουργίας για Καθημερινή Παραγωγή
Η πειθαρχία θερμοκρασίας πρέπει να είναι πρώτη. Αφήστε τη μηχανή να φτάσει στις συνιστώμενες θερμοκρασίες ζώνης, συνήθως στην περιοχή 160°C έως 210°C ανάλογα με τον τύπο ρητίνης και τη διαμόρφωση στρώσεων, πριν ξεκινήσετε την παραγωγή, και επαληθεύστε κάθε ζώνη με βαθμονομημένους αισθητήρες αντί να βασίζεστε μόνο στις ενδείξεις της οθόνης. Η παράλειψη αυτής της περιόδου προθέρμανσης είναι ένας από τους ταχύτερους τρόπους για να εισαχθεί διακύμανση πάχους σε μια κατά τα άλλα καλά ρυθμισμένη γραμμή.
Η διαχείριση υλικών αξίζει εξίσου προσοχής. Η ρητίνη και τα ανακυκλωμένα υλικά εισόδου πρέπει να επιθεωρούνται οπτικά και, όπου είναι απαραίτητο, να περνούν από μονάδα ξήρανσης για να διατηρείται η περιεκτικότητα σε υγρασία χαμηλή, γενικά κάτω από 0,02 τοις εκατό για συνθέσεις με βάση το πολυαιθυλένιο, καθώς η υπερβολική υγρασία είναι άμεση αιτία μικροτρυπών και ασυνεπών τοιχωμάτων φυσαλίδων. Η αντιστοίχιση της ποιότητας ρητίνης με τις σχεδιασμένες προδιαγραφές της μηχανής προστατεύει επίσης την κοχλία και τον κύλινδρο από περιττή φθορά με την πάροδο του χρόνου.
Οι τακτικοί μηχανικοί έλεγχοι διατηρούν τη γραμμή προβλέψιμη. Οι σταθμοί διαμόρφωσης και οι κύλινδροι βαθμονόμησης ψύξης πρέπει να επιθεωρούνται σε προγραμματισμένη βάση, οι κύλινδροι έλξης και οι μονάδες περιτύλιξης να ελέγχονται για σταθερότητα τάσης και ευθυγράμμιση, και τα κινούμενα μέρη να λιπαίνονται σύμφωνα με τις οδηγίες του κατασκευαστή, αποφεύγοντας την υπερλίπανση, η οποία τείνει να προσελκύει σκόνη και να επηρεάζει τη μηχανική απόδοση. Ένα απλό ημερολόγιο συντήρησης που παρακολουθεί τα μοτίβα φθοράς καθιστά πολύ ευκολότερο τον προγραμματισμό αντικατάστασης εξαρτημάτων πριν μια βλάβη διακόψει την παραγωγή.
Οι διαδικασίες ασφαλείας δεν πρέπει ποτέ να αντιμετωπίζονται ως προαιρετικά βήματα. Η διαδικασία κλειδώματος-αποκλεισμού (lockout-tagout) πρέπει να εφαρμόζεται πριν από οποιαδήποτε εργασία καθαρισμού ή ρύθμισης, γάντια ανθεκτικά στη θερμότητα και γυαλιά ασφαλείας πρέπει να είναι στάνταρ κοντά στη μήτρα και σε άλλα θερμαινόμενα εξαρτήματα, και ο χώρος παραγωγής πρέπει να έχει επαρκή αερισμό για τη διαχείριση θερμότητας και ήπιων οσμών επεξεργασίας. Οι χειριστές θα πρέπει επίσης να λαμβάνουν σαφή εκπαίδευση σχετικά με τις διαδικασίες διακοπής λειτουργίας έκτακτης ανάγκης που αφορούν συγκεκριμένα τη μηχανή.
Τέλος, η σταθερότητα ροής εργασίας προστατεύει το μηχανικό σύστημα στο σύνολό του. Η διατήρηση σταθερής ταχύτητας γραμμής και η αποφυγή απότομων αλλαγών μειώνει την καταπόνηση στα εξαρτήματα μετάδοσης κίνησης, ενώ ο τακτικός έλεγχος της απόδοσης προστασίας και της ακεραιότητας φυσαλίδων διατηρεί ορατά τα ζητήματα ποιότητας πριν φτάσουν στην αποβάθρα του πελάτη.
Δημιουργία Μακροπρόθεσμης Αξίας σε Κάθε Ρολό
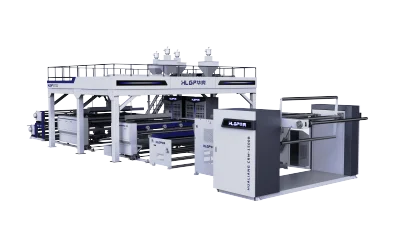
Η συνεπής τήρηση αυτών των προφυλάξεων κάνει περισσότερα από το να αποτρέπει ελαττώματα σε μία μόνο βάρδια· παρατείνει τη διάρκεια ζωής του εξοπλισμού, μειώνει τον απρογραμμάτιστο χρόνο διακοπής λειτουργίας και μειώνει τα απόβλητα υλικών κατά τη διάρκεια μηνών και ετών λειτουργίας. Για τους κατασκευαστές που αξιολογούν μια νέα μηχανή εξώθησης φιλμ φυσαλίδων, αυτές είναι ακριβώς οι δυνατότητες που αξίζει να δοθεί προτεραιότητα: ακριβής έλεγχος θερμοκρασίας πολλαπλών ζωνών, ένα σταθερό σύστημα σχηματισμού φυσαλίδων και ψύξης, αξιόπιστη διαχείριση τάσης και ευθυγράμμισης, και μια διαμόρφωση χαμηλής ταχύτητας σχεδιασμένη για ευελιξία και όχι μόνο για όγκο. Η μηχανή φιλμ φυσαλίδων 3–5 στρώσεων χαμηλής ταχύτητας είναι σχεδιασμένη γύρω από αυτές τις αρχές από την αρχή, παρέχοντας στους κατασκευαστές συσκευασιών μια αξιόπιστη πλατφόρμα για την παραγωγή συνεπούς φιλμ φυσαλίδων υψηλής προστασίας σε ένα ευρύ φάσμα μεγεθών και προδιαγραφών παραγγελιών. Επικοινωνήστε με την ομάδα μας για να συζητήσετε πώς αυτή η μηχανή μπορεί να ενταχθεί στη γραμμή παραγωγής σας και να υποστηρίξει τους μακροπρόθεσμους στόχους παραγωγής σας.