Precauciones para el uso de una máquina de film de burbujas de 3–5 capas de baja velocidad
2026-08-27
Operar correctamente una máquina de película de burbujas de baja velocidad de 3 a 5 capas no depende tanto de aumentar la producción, sino de proteger la consistencia. Cada rollo de película terminada refleja cuán cuidadosamente se calentó, alimentó, mantuvo y monitoreó el equipo durante el turno anterior. Para las plantas que producen película de burbujas de aire para el comercio electrónico, la electrónica y el embalaje industrial, esa consistencia es la diferencia entre un cliente que repite el pedido y uno que cambia de proveedor debido a un lote de burbujas colapsadas o película rasgada. Comprender las precauciones operativas más importantes para una máquina de extrusión de película de burbujas ayuda a los operadores a proteger tanto la calidad del producto como la estabilidad del equipo a largo plazo.
Problemas con las Prácticas Operativas Tradicionales
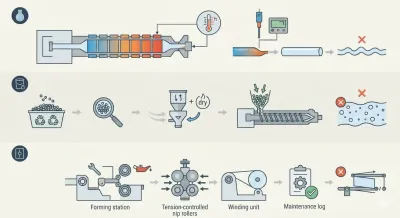
Muchos problemas de producción en líneas de película multicapa se remontan a un puñado de debilidades recurrentes en lugar de fallas del equipo. El control térmico desigual en las zonas de extrusión es uno de los más comunes. Cuando las capas de coextrusión no alcanzan sus temperaturas objetivo en una secuencia controlada, la viscosidad del fundido entre las capas se desajusta, produciendo variación de espesor, mala definición de la burbuja o burbujas que colapsan poco después de formarse. Una segunda debilidad se encuentra completamente aguas arriba del dado: el manejo de materias primas. Los gránulos de resina o reciclados que contienen humedad residual o contaminación introducen agujeros, puntos débiles y geometría de burbuja irregular que ningún ajuste posterior puede corregir por completo.
Las brechas de mantenimiento agravan ambos problemas. Las estaciones de formación y los rodillos de calibración de enfriamiento que no se revisan durante períodos prolongados pierden gradualmente la precisión de la que depende incluso el tamaño de la burbuja, mientras que los rodillos de presión y las unidades de bobinado que se desvían en tensión o alineación producen rollos arrugados y mal enrollados que los clientes rechazan al llegar. Agregue prácticas de seguridad inconsistentes y cambios abruptos en la velocidad de la línea a la mezcla, y el resultado es un entorno de producción donde la calidad de la salida depende en gran medida de qué operador está a cargo del turno, en lugar de un proceso repetible integrado en la máquina.
Por Qué la Calidad de la Película de Burbujas es Importante en Toda la Industria del Embalaje
La película de burbujas de aire se ha convertido en uno de los materiales de amortiguación más utilizados en la logística moderna porque ofrece una combinación favorable de construcción ligera, flexibilidad y absorción de impactos. Para dispositivos electrónicos frágiles, artículos de vidrio e instrumentos de precisión que se mueven a través de largas cadenas de suministro, la integridad de cada burbuja determina directamente si un producto llega intacto. Una película de burbujas inconsistente no solo genera devoluciones y reclamaciones; erosiona la confianza en el proveedor de embalaje y, por extensión, en el equipo utilizado para producirlo. A medida que los volúmenes de comercio electrónico continúan demandando ejecuciones de embalaje más personalizadas y de lotes más pequeños, la capacidad de producir película confiable en una línea de baja velocidad controlable se ha convertido en una ventaja competitiva genuina en lugar de una preocupación secundaria.
Cómo Nuestra Máquina de Película de Burbujas de Baja Velocidad de 3 a 5 Capas Aborda Estos Desafíos
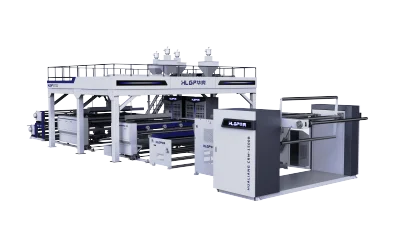
Una máquina de extrusión de película de burbujas bien diseñada convierte cada uno de estos puntos débiles tradicionales en una variable controlada. La regulación independiente de la zona de temperatura en las 3 a 5 capas de coextrusión mantiene el flujo de fundido sincronizado desde la garganta de alimentación hasta la salida del dado, lo que permite que las tolerancias de espesor se mantengan ajustadas durante toda una ejecución de producción, una capacidad importante para los clientes que empaquetan productos electrónicos de precisión o componentes ópticos donde la consistencia dimensional no puede comprometerse.
En el lado de la formación, un sistema estabilizado de formación de burbujas y calibración de enfriamiento mantiene el diámetro de la burbuja y el espesor de la pared uniformes desde el primer metro de película hasta el último, brindando a los empaquetadores de productos frágiles la confiabilidad estructural que necesitan para vidrio, cerámica y otros productos sensibles a los impactos. El control de precisión de la tensión del rodillo de presión y del bobinado, junto con el monitoreo de la alineación, produce rollos planos y uniformemente enrollados que se desenrollan limpiamente en las líneas de embalaje automatizadas, un detalle que importa cada vez más a los clientes que operan operaciones de cumplimiento de alto rendimiento donde la película alimentada por máquina no puede permitirse engancharse o arrugarse.
En comparación con las máquinas de extrusión de película de burbujas de alta velocidad, una velocidad de operación relativamente más baja puede proporcionar una mayor estabilidad del proceso y más tiempo para que los operadores supervisen las condiciones de producción. Esto permite identificar y ajustar las fluctuaciones térmicas, las inconsistencias del material o la inestabilidad de la burbuja antes de que se conviertan en problemas de calidad significativos. Dicha configuración puede ser una opción práctica para los productores de volumen medio que cambian con frecuencia entre anchos de película, estructuras de capas o formulaciones de resina. Al priorizar la producción estable y los cambios flexibles en lugar del rendimiento máximo, los fabricantes pueden mantener una calidad de película consistente en una gama más amplia de pedidos de embalaje personalizados.
Precauciones Operativas Centrales para la Producción Diaria
La disciplina de temperatura debe ser lo primero. Permita que la máquina alcance las temperaturas de zona recomendadas, típicamente en el rango de 160 °C a 210 °C dependiendo del tipo de resina y la configuración de capas, antes de comenzar la producción, y verifique cada zona con sensores calibrados en lugar de confiar solo en las lecturas de la pantalla. Saltarse este período de calentamiento es una de las formas más rápidas de introducir variación de espesor en una línea que de otro modo estaría bien ajustada.
El manejo de materiales merece igual atención. Los insumos de resina y reciclados deben inspeccionarse visualmente y, cuando sea necesario, pasarse por una unidad de secado para mantener bajo el contenido de humedad, generalmente por debajo del 0.02 por ciento para formulaciones a base de polietileno, ya que el exceso de humedad es una causa directa de agujeros y paredes de burbuja inconsistentes. Hacer coincidir el grado de resina con las especificaciones de diseño de la máquina también protege el tornillo y el cilindro del desgaste innecesario con el tiempo.
Las revisiones mecánicas rutinarias mantienen la línea predecible. Las estaciones de formación y los rodillos de calibración de enfriamiento deben inspeccionarse según un cronograma establecido, los rodillos de presión y las unidades de bobinado deben revisarse para verificar la estabilidad de la tensión y la alineación, y las piezas móviles deben lubricarse según las indicaciones del fabricante, evitando la lubricación excesiva, que tiende a atraer polvo e interferir con el rendimiento mecánico. Un registro de mantenimiento simple que rastree los patrones de desgaste facilita mucho la planificación del reemplazo de piezas antes de que una falla interrumpa la producción.
Los procedimientos de seguridad nunca deben tratarse como pasos opcionales. El bloqueo y etiquetado debe activarse antes de cualquier trabajo de limpieza o ajuste, los guantes resistentes al calor y las gafas de seguridad deben ser estándar cerca del dado y otros componentes calentados, y el área de producción debe tener una ventilación adecuada para manejar el calor y los olores menores del procesamiento. Los operadores también deben recibir una capacitación clara sobre los procedimientos de parada de emergencia específicos de la máquina.
Finalmente, la estabilidad del flujo de trabajo protege el sistema mecánico en su conjunto. Mantener una velocidad de línea constante y evitar cambios bruscos reduce la tensión en los componentes de accionamiento, mientras que verificar regularmente el rendimiento de amortiguación y la integridad de la burbuja mantiene visibles los problemas de calidad antes de que lleguen al muelle del cliente.
Construyendo Valor a Largo Plazo en Cada Rollo
Seguir estas precauciones de manera consistente hace más que prevenir defectos en un solo turno; extiende la vida útil del equipo, reduce el tiempo de inactividad no planificado y disminuye el desperdicio de material durante meses y años de operación. Para los fabricantes que evalúan una nueva máquina de extrusión de película de burbujas, estas son exactamente las capacidades que vale la pena priorizar: control preciso de temperatura multizona, un sistema estable de formación de burbujas y enfriamiento, gestión confiable de tensión y alineación, y una configuración de baja velocidad diseñada para la flexibilidad en lugar del volumen únicamente. Nuestra máquina de película de burbujas de baja velocidad de 3 a 5 capas está diseñada desde cero en torno a estos principios, brindando a los fabricantes de embalaje una plataforma confiable para producir película de burbujas consistente y de alta protección en una amplia gama de tamaños de pedido y especificaciones. Comuníquese con nuestro equipo para analizar cómo esta máquina puede integrarse en su línea de producción y respaldar sus objetivos de producción a largo plazo.