Précautions d’utilisation d’une machine de film à bulles 3–5 couches à basse vitesse
2026-08-27
Bien utiliser une machine à film à bulles à basse vitesse de 3 à 5 couches relève moins d’une course au rendement que d’une quête de constance. Chaque rouleau de film fini reflète la rigueur avec laquelle l’équipement a été préchauffé, alimenté, entretenu et surveillé au cours du poste précédent. Pour les usines produisant du film à bulles destiné au commerce électronique, à l’électronique et à l’emballage industriel, cette constance fait la différence entre un client qui repasse commande et un autre qui change de fournisseur après un lot de bulles affaissées ou de film déchiré. Comprendre les précautions d’utilisation les plus déterminantes pour une extrudeuse de film à bulles aide les opérateurs à préserver à la fois la qualité des produits et la stabilité à long terme de l’équipement.
Problèmes liés aux pratiques d’exploitation traditionnelles
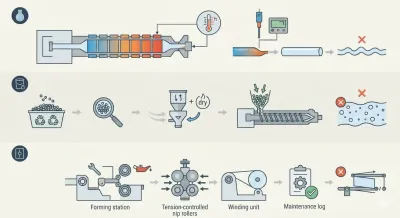
De nombreux problèmes de production sur les lignes de film multicouche trouvent leur origine dans quelques faiblesses récurrentes plutôt que dans une défaillance de l’équipement. Le contrôle thermique inégal entre les zones d’extrusion est l’un des plus courants. Lorsque les couches de coextrusion n’atteignent pas leurs températures cibles dans un ordre maîtrisé, la viscosité à l’état fondu entre les couches devient hétérogène, entraînant des variations d’épaisseur, une mauvaise définition des bulles ou des bulles qui s’affaissent peu après leur formation. Une deuxième faiblesse se situe en amont de la filière : la gestion des matières premières. Les résines ou granulés recyclés qui contiennent une humidité résiduelle ou des contaminants introduisent des micropiqûres, des points faibles et une géométrie irrégulière des bulles qu’aucun réglage en aval ne peut entièrement corriger.
Les lacunes de maintenance aggravent les deux problèmes. Les stations de formage et les rouleaux de calibrage par refroidissement qui restent longtemps sans contrôle perdent progressivement la précision dont dépend le dimensionnement des bulles, tandis que les rouleaux de pincement et les unités d’enroulement qui dérivent en tension ou en alignement produisent des rouleaux froissés et mal enroulés rejetés à l’arrivée par les clients. Ajoutez à cela des pratiques de sécurité incohérentes et des changements brusques de vitesse de ligne, et vous obtenez un environnement de production où la qualité de sortie dépend fortement de l’opérateur de service, plutôt que d’un processus reproductible intégré à la machine elle-même.
Pourquoi la qualité du film à bulles est cruciale dans toute l’industrie de l’emballage
Le film à bulles d’air est devenu l’un des matériaux de calage les plus utilisés dans la logistique moderne, car il offre une combinaison avantageuse de légèreté, de flexibilité et d’absorption des chocs. Pour les appareils électroniques fragiles, la verrerie et les instruments de précision qui transitent par de longues chaînes d’approvisionnement, l’intégrité de chaque bulle détermine directement si un produit arrive intact. Un film à bulles inconstant n’engendre pas seulement des retours et des réclamations ; il érode la confiance dans le fournisseur d’emballage et, par extension, dans l’équipement utilisé pour le produire. Alors que les volumes du commerce électronique exigent de plus en plus des séries d’emballage personnalisées et en plus petites quantités, la capacité à produire un film fiable sur une ligne à basse vitesse et contrôlable est devenue un véritable avantage concurrentiel, et non plus une préoccupation secondaire.
Comment notre machine à film à bulles à basse vitesse de 3 à 5 couches répond à ces défis
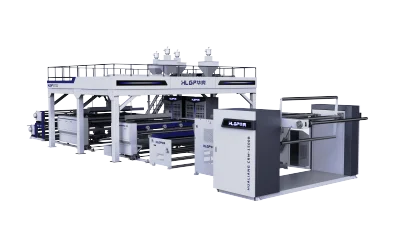
Une extrudeuse de film à bulles bien conçue transforme chacune de ces faiblesses traditionnelles en variable maîtrisée. La régulation indépendante de la température sur les 3 à 5 couches de coextrusion maintient la synchronisation du flux de matière fondue depuis la trémie d’alimentation jusqu’à la sortie de la filière, ce qui permet précisément de conserver des tolérances d’épaisseur serrées sur l’ensemble d’une production – une capacité essentielle pour les clients qui emballent des composants électroniques de précision ou des pièces d’optique, où la constance dimensionnelle ne peut être compromise.
Côté formage, un système stabilisé de formage des bulles et de calibrage par refroidissement garantit l’uniformité du diamètre des bulles et de l’épaisseur de paroi, du premier au dernier mètre de film, offrant ainsi aux emballeurs de produits fragiles la fiabilité structurelle dont ils ont besoin pour le verre, la céramique et autres produits sensibles aux chocs. La tension de pincement et d’enroulement contrôlée avec précision, associée à une surveillance de l’alignement, produit des rouleaux plats et régulièrement enroulés qui se déroulent sans problème sur les lignes d’emballage automatisées – un détail qui compte de plus en plus pour les clients exploitant des centres de préparation de commandes à haut débit, où le film alimenté en machine ne doit ni s’accrocher ni se froisser.
Comparée aux extrudeuses de film à bulles à grande vitesse, une vitesse de fonctionnement relativement plus faible offre une plus grande stabilité de procédé et laisse aux opérateurs plus de temps pour surveiller les conditions de production. Cela permet de détecter et de corriger les fluctuations thermiques, les incohérences de matière ou l’instabilité des bulles avant qu’elles ne se transforment en problèmes de qualité significatifs. Une telle configuration peut être un choix judicieux pour les producteurs de volumes moyens qui changent fréquemment de largeurs de film, de structures de couches ou de formulations de résine. En privilégiant une production stable et des changements de format flexibles plutôt qu’un débit maximal, les fabricants peuvent maintenir une qualité de film constante sur une gamme élargie de commandes d’emballage personnalisées.
Précautions d’utilisation essentielles pour la production quotidienne
La discipline thermique doit primer. Laissez la machine atteindre les températures de zone recommandées – généralement comprises entre 160 °C et 210 °C selon le type de résine et la configuration des couches – avant de démarrer la production, et vérifiez chaque zone à l’aide de capteurs calibrés plutôt que de vous fier aux seules indications de l’afficheur. Négliger cette phase de préchauffage est l’un des moyens les plus rapides d’introduire des variations d’épaisseur dans une ligne par ailleurs bien réglée.
La gestion des matières premières mérite une attention égale. Les résines et les intrants recyclés doivent être inspectés visuellement et, si nécessaire, passés dans une unité de séchage pour maintenir une faible teneur en humidité – généralement inférieure à 0,02 % pour les formulations à base de polyéthylène – car un excès d’humidité est une cause directe de micropiqûres et de parois de bulles irrégulières. L’adéquation du grade de résine aux spécifications de conception de la machine protège également la vis et le fourreau d’une usure prématurée au fil du temps.
Les contrôles mécaniques de routine maintiennent la prévisibilité de la ligne. Les stations de formage et les rouleaux de calibrage par refroidissement doivent être inspectés selon un calendrier défini, les rouleaux de pincement et les unités d’enroulement vérifiés pour la stabilité de la tension et l’alignement, et les pièces mobiles lubrifiées conformément aux recommandations du fabricant, en évitant le surgraissage qui attire la poussière et nuit aux performances mécaniques. Un simple registre de maintenance qui suit les schémas d’usure facilite grandement la planification du remplacement des pièces avant qu’une panne n’interrompe la production.
Les procédures de sécurité ne doivent jamais être considérées comme optionnelles. La procédure de cadenassage et d’étiquetage doit être engagée avant tout nettoyage ou réglage, des gants thermorésistants et des lunettes de sécurité sont obligatoires à proximité de la filière et des autres éléments chauffés, et la zone de production doit être correctement ventilée pour gérer la chaleur et les légères odeurs de transformation. Les opérateurs doivent également recevoir une formation claire sur les procédures d’arrêt d’urgence spécifiques à la machine.
Enfin, la stabilité du flux de travail protège l’ensemble du système mécanique. Le maintien d’une vitesse de ligne constante et l’évitement de changements brusques réduisent les contraintes sur les composants d’entraînement, tandis que la vérification régulière de la performance de calage et de l’intégrité des bulles permet de détecter les problèmes de qualité avant qu’ils n’atteignent le quai du client.
Construire une valeur durable dans chaque rouleau
L’application constante de ces précautions fait bien plus que prévenir les défauts sur un poste donné : elle prolonge la durée de vie de l’équipement, réduit les temps d’arrêt non planifiés et diminue le gaspillage de matière sur des mois et des années d’exploitation. Pour les fabricants qui évaluent une nouvelle extrudeuse de film à bulles, ce sont précisément les capacités à privilégier : un contrôle multi-zone précis de la température, un système stable de formage et de refroidissement des bulles, une gestion fiable de la tension et de l’alignement, et une configuration à basse vitesse conçue pour la flexibilité plutôt que pour le seul volume. Notre machine à film à bulles à basse vitesse de 3 à 5 couches est conçue dès le départ autour de ces principes, offrant aux fabricants d’emballages une plateforme fiable pour produire un film à bulles constant et hautement protecteur sur une large gamme de tailles de commandes et de spécifications. Contactez notre équipe pour discuter de la manière dont cette machine peut s’intégrer à votre ligne de production et soutenir vos objectifs de rendement à long terme.