Wie man die Folientransparenz mit Stretchfolien Herstellung optimiert
2026-09-04
Transparenz ist eine der schnellsten Möglichkeiten, die Qualität einer Stretchfolie zu beurteilen, ohne sie zu berühren. Eine trübe, wolkenartige Rolle signalisiert ungleichmäßiges Aufschmelzen, schlechte Kühlkontrolle oder einen verschlissenen Düsenlippen, lange bevor sie bei einem Durchstoßtest versagt. Für Palettenumwicklung, Lebensmittelverpackungen und E-Commerce-Logistik ist optische Klarheit kein kosmetisches Detail – sie ist ein direkter Indikator für die Reinheit des Polymers, die Prozessstabilität und die Präzision der Stretchfolien-Extrusionsanlage, die die Rolle hergestellt hat.
Käufer denken selten über die Extrusionsmechanik nach, wenn sie eine Palettenwicklung abrollen, aber der Unterschied zwischen einer glasklaren Folie und einer trüben, milchigen wird vollständig innerhalb der Maschine entschieden – lange bevor die Rolle jemals ein Lager erreicht. Schmelztemperaturregelung, Abkühlungsrate und Düsengeometrie hinterlassen alle einen sichtbaren Fingerabdruck auf der fertigen Folie, weshalb zwei Rollen aus derselben Harzformulierung je nach Maschine, die sie hergestellt hat, völlig unterschiedlich aussehen können.
Warum gewöhnliche Ausrüstung Schwierigkeiten hat, klare Folie zu produzieren
Die meisten Trübungsprobleme lassen sich auf eine Handvoll mechanischer Schwächen zurückführen, die bei älteren oder kostengünstigeren Produktionslinien üblich sind. Wenn eine Schnecke keine konstante Scherung über den Zylinder erzeugen kann, gelangen kleine Taschen mit ungeschmolzenem Harz – oft als „Unmelts“ bezeichnet – direkt in die Folie, streuen Licht und erzeugen sichtbare Flecken oder trübe Stellen. Temperaturschwankungen entlang des Zylinders verschlimmern dies, da ungleichmäßige Erwärmung Gele und eine inkonsistente Schmelzviskosität erzeugt, die nachgeschaltet nie vollständig verschwinden.
Die Kühlgeschwindigkeit ist ebenso entscheidend. Wenn eine Kühlwalze die Wärme nicht schnell genug von der geschmolzenen Bahn abführen kann, hat das Polymer mehr Zeit zur Kristallisation, bevor es erstarrt. Langsamere Abkühlung ermöglicht es Sphärolithen – den kristallinen Strukturen, die Licht streuen und sichtbare Trübung verursachen –, größer zu werden, was einer der häufigsten Gründe dafür ist, dass Stretchfolie stumpf statt glänzend aussieht.
Oberflächentrübung fügt eine dritte Schwierigkeitsebene hinzu. Ein Düsenlippe, der keinen perfekt gleichmäßigen Spalt über die gesamte Bahnbreite aufrechterhalten kann, erzeugt Dickenschwankungen, Kantenwulstbildung oder Harzansammlungen am Lippen selbst. Jeder dieser Defekte raut die Folienoberfläche auf und untergräbt die glatte, glasartige Oberfläche, die Anwendungen mit hoher Klarheit verlangen. Hinzu kommt ein instabiler Schmelzefluss – Turbulenzen im Schmelzebad, ungleichmäßige Verteilung über die Düse – und selbst ein gut formuliertes Harz kann von Meter zu Meter inkonsistent aussehen.
Bei älteren Linien verstärken sich diese drei Probleme tendenziell gegenseitig, anstatt isoliert zu bleiben. Eine Schnecke, die ungleichmäßige Scherung erzeugt, erschwert es dem nachgeschalteten Kühlsystem, mit einer vorhersagbaren Schmelztemperatur zu arbeiten, und eine Düse, die bereits mit Dickenschwankungen kämpft, zeigt diese Inkonsistenz noch deutlicher, sobald die Folie durch schlechtes Abschrecken zusätzliche Trübung aufweist. Dies ist der Grund, warum Bediener an veralteten Maschinen die Klarheit oft als unvorhersehbar von Charge zu Charge beschreiben, selbst wenn das Harz, die Additivmischung und die Linieneinstellungen gleich bleiben – die Ursache liegt meist in der mechanischen Präzision des Extruders selbst, nicht in der Formulierung.
Wo Klarheit in der Produktion tatsächlich eine Rolle spielt
Diese Probleme sind nicht abstrakt. Bei Lebensmittel- und Pharmapalettenverpackungen müssen Lagerarbeiter Etiketten, Chargennummern und Verfallsdaten direkt durch die Wicklung lesen können, ohne eine einzige Schicht zu entfernen – eine trübe Folie bedeutet langsamere Inspektion und mehr manuelle Überprüfungen, und in regulierten Umgebungen kann sie sogar Compliance-Audits verlangsamen, bei denen die Chargenrückverfolgbarkeit visuell bestätigt werden muss. Bei der Massenabwicklung im E-Commerce verlassen sich Sortierteams darauf, den Inhalt einer Palette auf einen Blick sehen zu können, sodass trübe oder streifige Folie die Qualitätskontrollen direkt verlangsamt und bei Spitzenzeiten, wenn Geschwindigkeit am wichtigsten ist, die Wahrscheinlichkeit von Kommissionierfehlern erhöht.
Der Einzelhandel und die FMCG-Distribution haben ihre eigene Version desselben Problems: Stretchfolie, die um eine Display-Palette gewickelt ist, soll nahezu unsichtbar sein, und jede Trübung oder Mattigkeit kann beeinträchtigen, wie das Produkt für einen Käufer aussieht, bevor es jemals das Regal erreicht. In jedem dieser Fälle erfüllt die Folie eine Doppelfunktion – sie schützt die Ladung mechanisch, bleibt aber optisch im Hintergrund – und genau an dieser zweiten Anforderung zeigen sich die Grenzen eines schlecht konstruierten Extrusionsprozesses.
Klarheit in jede Schicht einbauen
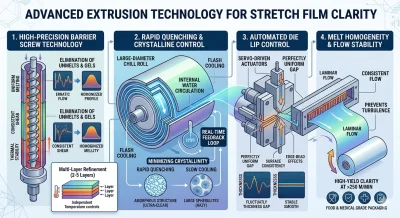
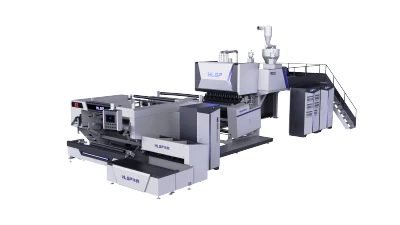
Eine Stretchfolien-Extrusionsanlage, die für optische Leistung ausgelegt ist, adressiert jede dieser Schwachstellen direkt, beginnend mit der Schnecke. Die hochpräzise Barriereschneckengeometrie erzeugt eine gleichmäßige Scherung über die gesamte Zylinderlänge, hält die Schmelze homogen und eliminiert die ungeschmolzenen Partikel, die innere Trübung verursachen. Bei zwei-, drei- und mehrschichtigen Hochgeschwindigkeitskonfigurationen kann jede Schicht temperaturmäßig unabhängig geregelt werden, sodass die äußere Klarheitsschicht und die innere Haft- oder Festigkeitsschicht jeweils mit ihrem optimalen Schmelzprofil verarbeitet werden, anstatt mit einem einzigen Kompromisswert.
Die Kühlung kommt als nächstes, und hier überschneiden sich Liniengeschwindigkeit und Klarheit am direktesten. Großdimensionierte Kühlwalzen mit optimierter interner Wasserzirkulation entziehen der Bahn die Wärme schnell genug, um das Sphärolithwachstum zu begrenzen, bevor es Licht streuen kann – der Mechanismus hinter einem echten Flash-Kühlungseffekt. Bei mehrschichtigen Linien verhindert eine präzise Kühltemperaturregelung auch die Bildung von Spannungsrissen beim Erstarren der Folie, und bei vollautomatischen Wickelsystemen passen Echtzeit-Rückkopplungsschleifen den Kühlmittelfluss kontinuierlich an, sodass die Klarheit auch bei steigender Produktionsgeschwindigkeit konstant bleibt.
Die Oberflächenqualität wird an der Düse fertiggestellt. Servogetriebene Düsenlippenaktuatoren halten einen gleichmäßigen Spalt über die gesamte Bahnbreite ein, was die Kantenwulsteffekte und Lippenansammlungen verhindert, die die Folienoberfläche über einen Produktionslauf hinweg aufrauen. Zusammen mit einer Düsen- und Strömungskanalgeometrie, die darauf ausgelegt ist, das Schmelzebad ohne Turbulenzen in Bewegung zu halten, bleibt die Dicke und Klarheit vom ersten Meter einer Rolle bis zum letzten stabil – ein Unterschied, der deutlich wird, sobald die Liniengeschwindigkeit 250 Meter pro Minute übersteigt, wo jede Inkonsistenz beim Schmelzen, Kühlen oder der Düsensteuerung sofort in der fertigen Folie sichtbar wird.
Keines dieser Systeme arbeitet isoliert, was ein Grund dafür ist, dass Klarheit ein so zuverlässiger Indikator für die Gesamtqualität der Maschine ist. Eine Schnecke, die eine homogene Schmelze erzeugt, benötigt dennoch ein Kühlsystem, das diese Klarheit fixieren kann, bevor die Kristallisation sie rückgängig macht, und eine Kühlwalze, die mit der richtigen Temperatur läuft, benötigt dennoch eine Düse, die einen gleichmäßigen, turbulenzfreien Schmelzestrom über die gesamte Bahnbreite liefert. Wenn die Barriereschneckenextrusion, das schnelle Kühlwalzen-Abschrecken und die automatisierte Düsenlippensteuerung als ein einziges System konstruiert sind, anstatt als separate Komponenten, die an eine Linie angebaut werden, ist das Ergebnis eine Stretchfolien-Extrusionsanlage, die eine hohe Klarheit konstant halten kann, Rolle für Rolle, und nicht nur unter idealen Bedingungen.
Gebaut für die Klarheit, die moderne Verpackungen verlangen
Jedes dieser Systeme – Barriereschneckenextrusion, schnelles Kühlwalzen-Abschrecken und servogesteuerte Düsenlippenanpassung – ist so konstruiert, dass sie zusammenarbeiten, anstatt isoliert zu funktionieren, denn Klarheit ist nie das Produkt einer einzelnen Komponente. Unsere Stretchfolien-Extrusionsanlagen sind von Grund auf nach diesem Prinzip ausgelegt, mit nitrierten Legierungsstahl-Schnecken- und Zylinderkomponenten, geschlossener Wasserkühlung und präziser Düsensteuerung, die in zwei-, drei- und mehrschichtigen Hochgeschwindigkeitskonfigurationen gleichermaßen integriert sind.
Jede Konfiguration ist auf die Ausstoßmenge ausgelegt, die eine bestimmte Anwendung tatsächlich benötigt, von kompakten Zweischichtlinien für kleinere oder mittlere Betriebe bis hin zu Hochgeschwindigkeits-Mehrschichtsystemen, die weit über 200 Meter pro Minute laufen können, ohne die optische Qualität zu beeinträchtigen. Unabhängige Temperaturzonen für jede Schicht, Echtzeit-Kühlmittelrückkopplung bei vollautomatischen Modellen und servoeingestellte Düsenlippen arbeiten zusammen, um die Dickentoleranz und Klarheit über einen gesamten Produktionslauf hinweg konstant zu halten, nicht nur bei den ersten paar Rollen, die von der Linie kommen.
Ob die Anwendung nun Lebensmittel-Palettenumwicklung, Hochgeschwindigkeits-E-Commerce-Verpackungslinien oder Einzelhandels-Display-Ladungen erfordert – unsere Maschinen sind so gebaut, dass sie die Schmelzestabilität, Kühlpräzision und Düsengenauigkeit liefern, die gewöhnliche Stretchfolie in eine gleichmäßig klare, glasartige Oberfläche verwandeln – Produktionslauf für Produktionslauf.