Hoe de filmtransparantie te verbeteren met Fabricage apparatuur voor stretchfolie
2026-09-04
Transparantie is een van de snelste manieren om de kwaliteit van een rekfolie te beoordelen zonder het aan te raken. Een troebele, wazige rol duidt op ongelijkmatig smelten, slechte koelingsregeling of een versleten matrijslipp, lang voordat hij door een penetratietest valt. Voor palletwikkeling, food-grade verpakkingen en e-commerce logistiek is optische helderheid geen cosmetisch detail — het is een directe indicator van polymeerzuiverheid, processtabiliteit en de precisie van de stretchfolie extrusiemachine die de rol heeft geproduceerd.
Kopers denken zelden aan extrusiemechanica wanneer ze een palletwikkel afrollen, maar het verschil tussen een glasheldere folie en een doffe, melkachtige wordt volledig in de machine beslist — lang voordat de rol ooit een magazijn bereikt. Smelttemperatuurregeling, koelsnelheid en matrijsgeometrie laten allemaal een zichtbare vingerafdruk achter op de afgewerkte folie, wat de reden is waarom twee rollen gemaakt van dezelfde harsformulering er nog steeds volledig anders uit kunnen zien, afhankelijk van de apparatuur die ze heeft geproduceerd.
Waarom Gewone Apparatuur Moeite Heeft om Heldere Folie te Produceren
De meeste troebelheidsproblemen zijn terug te voeren op een handvol mechanische zwaktes die veel voorkomen bij oudere of goedkopere productielijnen. Wanneer een schroef geen consistente afschuiving over de loop kan genereren, gaan kleine zakjes ongesmolten hars — vaak 'onmelts' genoemd — rechtstreeks de folie in, verstrooien ze licht en creëren ze zichtbare spikkels of troebele plekken. Temperatuurschommelingen langs de loop maken dit erger, omdat ongelijkmatige verwarming gels en inconsistente smeltviscositeit produceert die stroomafwaarts nooit volledig verdwijnen.
Koelsnelheid is even cruciaal. Wanneer een koelrol de warmte niet snel genoeg van de gesmolten baan kan afvoeren, heeft het polymeer meer tijd om te kristalliseren voordat het stolt. Langzamere koeling zorgt ervoor dat sferulieten — de kristallijne structuren die licht verstrooien en zichtbare troebelheid veroorzaken — groter worden, wat een van de meest voorkomende redenen is waarom rekfolie er dof uitziet in plaats van glanzend.
Oppervlaktetroebelheid voegt een derde laag van moeilijkheid toe. Een matrijslipp die geen perfect uniforme spleet over de baambreedte kan handhaven, zal diktevariaties, opbouw van randkralen of harsophoping aan de lipp zelf veroorzaken. Elk van deze defecten maakt het folieoppervlak ruwer en ondermijnt de gladde, glasachtige afwerking die toepassingen met hoge helderheid vereisen. Voeg een onstabiele smeltstroom toe — turbulentie in de smeltbank, ongelijkmatige verdeling over de matrijs — en zelfs een goed geformuleerde hars kan er inconsistent uitzien van de ene meter folie naar de volgende.
Op oudere lijnen hebben deze drie problemen de neiging om elkaar te versterken in plaats van geïsoleerd te blijven. Een schroef die ongelijkmatige afschuiving genereert, maakt het ook moeilijker voor het stroomafwaartse koelsysteem om te werken met een voorspelbare smelttemperatuur, en een matrijs die al worstelt met diktevariaties zal die inconsistentie nog duidelijker vertonen zodra de folie extra troebelheid heeft opgestapeld door slechte afschrikking. Dit is de reden waarom operators op verouderde apparatuur helderheid vaak als onvoorspelbaar van batch tot batch beschrijven, zelfs wanneer de hars, additievenpakket en lijninstellingen hetzelfde blijven — de hoofdoorzaak zit meestal in de mechanische precisie van de extruder zelf, niet in de formulering.
Waar Helderheid Echt Telt op de Productievloer
Deze problemen zijn niet abstract. Bij food- en farmaceutische palletverpakkingen moeten magazijnmedewerkers labels, lotnummers en vervaldata rechtstreeks door de wikkel heen kunnen lezen zonder een enkele laag af te wikkelen — een troebele folie betekent tragere inspectie en meer handmatige dubbelcontroles, en in gereguleerde omgevingen kan het zelfs nalevingsaudits vertragen waarbij batchtraceerbaarheid visueel moet worden bevestigd. In high-volume e-commerce fulfillment vertrouwen sorteerteams erop dat ze de inhoud van een pallet in één oogopslag kunnen zien, dus troebele of streperige folie vertraagt rechtstreeks de kwaliteitscontroles en verhoogt de kans op een pickfout tijdens piekseizoenen wanneer snelheid het belangrijkst is.
Retail- en FMCG-distributie hebben hun eigen versie van hetzelfde probleem: rekfolie gewikkeld rond een displaypallet zou bijna onzichtbaar moeten zijn, en elke troebelheid of dofheid kan van invloed zijn op hoe het product eruitziet voor een koper voordat het ooit het schap bereikt. In elk van deze gevallen doet de folie dubbel werk — het beschermt de lading mechanisch terwijl het optisch uit de weg blijft — en die tweede vereiste is precies waar een slecht ontworpen extrusieproces zijn beperkingen begint te tonen.
Helderheid in Elke Laag Ontwerpen
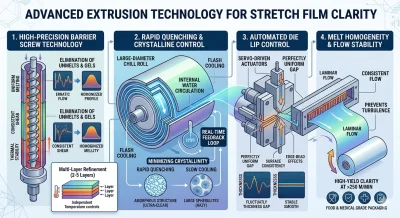
Een stretchfolie extrusiemachine gebouwd voor optische prestaties pakt elk van deze faalpunten direct aan, te beginnen met de schroef. Hoogprecisie barrièreschroefgeometrie genereert uniforme afschuiving over de volledige lengte van de loop, wat de smelt homogeen houdt en de ongesmolten deeltjes elimineert die interne troebelheid veroorzaken. Op twee-laags, drie-laags en hogesnelheid meerlaagsconfiguraties kan elke laag onafhankelijk worden temperatuurgeregeld, zodat de buitenste helderheidslaag en de binnenste kleef- of sterkte-laag beide worden verwerkt bij hun optimale smeltprofiel in plaats van een enkele compromisinstelling.
Koeling komt hierna, en dit is waar lijnsnelheid en helderheid het meest direct samenkomen. Koelrollen met grote diameter en geoptimaliseerde interne watercirculatie trekken warmte snel genoeg uit de baan om de sferulietgroei te beperken voordat deze licht kan verstrooien, wat het mechanisme is achter een echt flitskoeleffect. Op meerlaagslijnen voorkomt nauwkeurige koelingstemperatuurregeling ook dat er spanningsmarkeringen ontstaan terwijl de folie stolt, en op volledig automatische wikkelsystemen passen real-time feedbackloops continu de koelvloeistofstroom aan, zodat de helderheid consistent blijft, zelfs naarmate de productiesnelheid toeneemt.
Oppervlaktekwaliteit wordt afgewerkt bij de matrijs. Servo-aangedreven matrijslippactuators handhaven een uniforme spleet over de volledige baambreedte, wat de randeffecten en lippophoping voorkomt die het folieoppervlak ruw maken gedurende een productierun. In combinatie met een matrijs- en stroomkanaalontwerp dat is ontworpen om de smeltbank in beweging te houden zonder turbulentie, blijft de dikte en helderheid stabiel van de eerste meter van een rol tot de laatste — een verschil dat duidelijk wordt zodra de lijnsnelheden boven de 250 meter per minuut komen, waar elke inconsistentie in smelten, koeling of matrijsregeling onmiddellijk zichtbaar wordt in de afgewerkte folie.
Geen van deze systemen werkt in isolatie, wat deels verklaart waarom helderheid zo'n betrouwbare indicator is van de algehele machinekwaliteit. Een schroef die een homogene smelt produceert, heeft nog steeds een koelsysteem nodig dat die helderheid kan vastzetten voordat kristallisatie het kan ongedaan maken, en een koelrol die op de juiste temperatuur draait, heeft nog steeds een matrijs nodig die een uniforme, turbulentiervrije smeltstroom over de volledige baambreedte levert. Wanneer barrièreschroefextrusie, snelle koelrolafschrikking en geautomatiseerde matrijslippregeling samen worden ontworpen als één systeem in plaats van als afzonderlijke componenten die op een lijn zijn gemonteerd, is het resultaat een stretchfolie extrusiemachine die consistent hoogwaardige helderheidsoutput kan handhaven, rol na rol, in plaats van alleen onder ideale omstandigheden.
Gebouwd voor de Helderheid die Moderne Verpakkingen Vereisen
Elk van deze systemen — barrièreschroefextrusie, snelle koelrolafschrikking en servo-gestuurde matrijslippaanpassing — is ontworpen om samen te werken in plaats van geïsoleerd, omdat helderheid nooit het product is van één enkel onderdeel. Onze stretchfolie extrusiemachines zijn vanaf de basis rond dit principe ontworpen, met genitreerde gelegeerde stalen schroef- en loopcomponenten, gesloten-circuit waterkoeling en precisiematrijsregeling ingebouwd in zowel twee-laags, drie-laags als hogesnelheid meerlaagsconfiguraties.
Elke configuratie is gedimensioneerd op de output die een specifieke toepassing daadwerkelijk nodig heeft, van compacte twee-laagslijnen geschikt voor kleinere of middelgrote volumes tot hogesnelheid meerlaagssystemen die in staat zijn om ruim boven de 200 meter per minuut te draaien zonder optische kwaliteit op te offeren. Onafhankelijke temperatuurzonering over elke laag, real-time koelvloeistoffeedback op volledig automatische modellen en servo-aangepaste matrijslippen werken samen om de dikte-tolerantie en helderheid consistent te houden over een volledige productierun, niet alleen in de eerste paar rollen van de lijn.
Of de toepassing nu vraagt om food-grade palletwikkeling, hogesnelheid e-commerce verpakkingslijnen of retail-ready displayladingen, onze machines zijn gebouwd om de smeltstabiliteit, koelprecisie en matrijsnauwkeurigheid te leveren die van gewone rekfolie een consistent heldere, glasachtige afwerking maken — productierun na productierun.