Elke rol rekfolie die een productielijn verlaat, draagt de vingerafdruk van één onderdeel waar de meeste operators zelden aan denken: de matrijsopening. Deze enkele afmeting, vaak gemeten in fracties van een millimeter, bepaalt in stilte hoe gelijkmatig een polymeersmelt over de matrijsbreedte wordt verspreid, hoe consistent de resulterende rekfolie presteert onder belasting, en hoeveel afval er op de fabrieksvloer belandt voordat er een verkoopbare rol wordt geproduceerd. Bij de extrusie van rekfolie is het correct instellen van deze opening geen cosmetische aanpassing; het is het verschil tussen een folie die een pallet bij elkaar houdt tijdens een transport door het hele land en een folie die scheurt bij de eerste ruwe behandeling.
Waarom een onnauwkeurige matrijsopening nog steeds veel productielijnen plaagt
De meeste dikteproblemen zijn terug te voeren op dezelfde oorzaak: de extrusieapparatuur kan de matrijsopening simpelweg niet met voldoende precisie vasthouden of aanpassen. Bij veel oudere of instapmodellen wordt de opening eenmaal met de hand ingesteld met een vaste micrometer schroef en blijft deze gedurende de rest van de run onaangeroerd, ongeacht hoe de smelttemperatuur, druk of viscositeit tijdens de productie afwijkt. Omdat polymeersmelt gevoelig is voor zelfs kleine thermische schommelingen, kan een opening die bij de start perfect leek, zich een uur later in de ploeg heel anders gedragen.
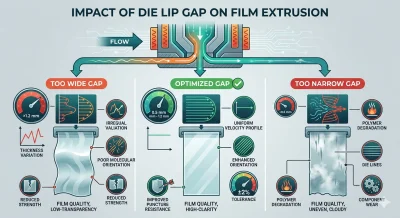
De gevolgen zijn voorspelbaar. Een opening die te wijd is, vermindert de schuifspanning op de smelt, verzwakt de moleculaire oriëntatie en produceert zichtbare diktevariatie over de baan—dunner in sommige banen, dikker in andere—samen met een verminderde treksterkte en een slechte perforatieweerstand. Een opening die te smal is, doet het tegenovergestelde: de schuifspanning neemt toe, het polymeer begint te degraderen onder overmatige wrijving, er verschijnen matrijsstrepen op het folieoppervlak en de matrijscomponenten zelf slijten sneller dan zou moeten. Geen van beide uitersten is acceptabel wanneer een klant rekent op een halfautomatische productiemachine voor stretchfolie om een consistente, lastdragende wikkeling te leveren, en geen van beide is iets wat een volledig handmatige, onbewaakte matrijs betrouwbaar kan voorkomen gedurende een volledige productierun.
Waar nauwkeurige diktecontrole op de werkvloer echt van belang is
De praktische kosten van een instabiele matrijsopening verschillen afhankelijk van wat er van de rekfolie wordt verwacht.
Op palletwikkellijnen voor logistiek en opslag heeft de folie een hoge houdkracht en betrouwbare perforatieweerstand nodig om gemengde ladingen veilig te houden op meerdere overdrachtspunten. Wanneer de dikteregeling afwijkt, worden dunne plekken zwakke punten, en een wikkeling die er bij vertrek uit het magazijn goed uitzag, kan falen voordat ze de bestemming bereikt.
Bij verpakkingen voor de koelketen en verse producten vertrouwen kopers en kwaliteitsinspecteurs op visuele helderheid om de productconditie te controleren zonder ze uit te pakken. Een matrijsopening die niet stabiel blijft, heeft de neiging om vage strepen of ongelijke waas over de baan achter te laten, wat precies de transparantie ondermijnt waar deze toepassing van afhankelijk is.
Bundel- en wikkeltoepassingen voor bouwmaterialen, buizen en profielextrusies stellen andere eisen aan de folie—hoge treksterkte en gelijkmatige rek over de volledige breedte, aangezien een enkele dunne sectie onder spanning vaak de plek is waar de bundel loslaat. En bij de verpakking van elektronica en precisiecomponenten, waar vaak antistatische of vochtbarrièrelagen worden gecoëxtrudeerd, is een strikte dikte tolerantie over elke laag niet onderhandelbaar; een afwijkende matrijsopening maakt dat soort meerlaagse consistentie moeilijk te garanderen voor elke verzending.
Hoe onze matrijstechnologie dit bij de bron oplost
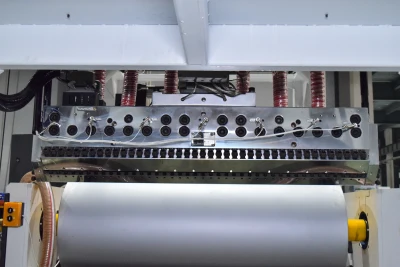
We hebben onze productiemachines voor stretchfolie ontworpen rond het idee dat de regeling van de matrijsopening niet mag afhangen van een enkele vaste instelling en het beoordelingsvermogen van een technicus. Afhankelijk van de configuratie is de lijn verkrijgbaar met een zeer nauwkeurige handmatige micrometerafstelling voor operators die directe mechanische controle willen, of met een volledig geïntegreerde, gesloten-lus thermische boutmatrijs die zich tijdens de productie continu aanpast. In beide gevallen is de opening zo ontworpen dat deze binnen het geoptimaliseerde werkbereik van 0,5–1,2 mm blijft, waarvan wij hebben vastgesteld dat dit het meest uniforme smeltsnelheidsprofiel over de matrijsbreedte oplevert.
De gesloten-lus configuratie is waar het echte voordeel zichtbaar wordt. In combinatie met real-time automatische dikte meting meet het systeem continu de baan terwijl deze wordt gevormd en voert die gegevens terug naar de matrijs, waarbij de matrijsopening tijdens het proces wordt verfijnd om de temperatuur- en drukschommelingen te compenseren die anders dikteafwijkingen zouden veroorzaken. In de praktijk is deze gesloten-lus respons wat de lijn in staat stelt om een strakke dikte tolerantie van ±2% run na run vast te houden, in plaats van alleen op het moment dat de matrijs voor het laatst met de hand is afgesteld.
Dat niveau van controle vertaalt zich direct in folieprestaties. Rekfolie geproduceerd op deze lijnen behaalt routinematig een rek bij breuk van meer dan 300%, met een houdkracht gestabiliseerd in het bereik van 8–12 N/mm²—waarden die bijna volledig afhangen van het feit dat de smelt gelijkmatig over de volledige matrijsbreedte wordt afgeschoven in plaats van in geïsoleerde banden. Voor klanten die 3-laags of 5-laags co-extrusie configuraties draaien, strekt dezelfde precisie zich uit tot de regeling van de laagverhouding, waarbij de individuele dikte van elke laag stabiel blijft, zodat een sterk kleverige binnenlaag, een sterke kernlaag en een UV-stabiele buitenlaag allemaal hun beoogde functie vervullen zonder dat de ene laag de andere binnendringt. Het resultaat is een productiemachine voor stretchfolie die consequent voldoet aan erkende normen zoals ASTM D5458 en ISO 14631, wat omvormers en eindgebruikers een betrouwbare basis biedt voor kwaliteitscontrole op hun eigen lijnen.
Gebouwd om mee te schalen over configuraties heen
Omdat de matrijsprectsie in het platform is ingebouwd en niet als bijzaak is toegevoegd, is deze beschikbaar in het volledige scala aan configuraties dat wij aanbieden. Of een klant nu een 2-laags lijn nodig heeft voor eenvoudige palletwikkeling, een 3-laags systeem voor een gebalanceerde combinatie van kleefkracht en perforatieweerstand, of een 5-laags opstelling voor geavanceerde downgauging zonder krachtverlies, dezelfde zeer nauwkeurige matrijsregeling en gesloten-lus dikte meting zijn overal beschikbaar. Wikkelautomatisering—semi-automatische of volledig automatische rolwisseling—kan onafhankelijk van de matrijsconfiguratie worden gekozen, zodat zowel de productiedoorvoer als de foliekwaliteit kunnen worden geoptimaliseerd zonder dat de een de ander beperkt.
Voor fabrikanten die een nieuwe productiemachine voor stretchfolie evalueren, is de regeling van de matrijsopening een belangrijke factor voor het bereiken van consistente foliedikte, mechanische prestaties en oppervlaktekwaliteit. Onze productiemachines voor stretchfolie zijn ontworpen met precisie matrijs systemen en stabiele procesregeling om te helpen bij het handhaven van een uniforme folie-uitvoer voor verschillende productievereisten. Door nauwkeurige matrijsafstelling te combineren met betrouwbare extrusie- en wikkelsystemen, biedt onze apparatuur een praktische oplossing voor fabrikanten die op zoek zijn naar consistente rekfoliekwaliteit en een stabiele productie op lange termijn.