Как повысить прозрачность пленки с помощью Оборудования для изготовления стрейч-пленки
2026-09-04
Прозрачность — один из самых быстрых способов оценить качество стрейч-пленки, даже не прикасаясь к ней. Матовый, мутный рулон сигнализирует о неравномерном плавлении, плохом контроле охлаждения или изношенной кромке фильеры задолго до того, как он провалит тест на прокол. Для обвязки поддонов, упаковки пищевых продуктов и логистики электронной коммерции оптическая прозрачность не является косметической деталью — это прямой показатель чистоты полимера, стабильности процесса и точности Полуавтоматического Станка для Производства Стрейч-пленки, на котором был произведен рулон.
Покупатели редко задумываются о механике экструзии, когда разворачивают паллетную пленку, но разница между прозрачной, как стекло, пленкой и тусклой, молочной, полностью определяется внутри машины — задолго до того, как рулон попадет на склад. Контроль температуры расплава, скорость охлаждения и геометрия фильеры оставляют видимый отпечаток на готовой пленке, поэтому два рулона, изготовленные из одной и той же смолы, могут выглядеть совершенно по-разному в зависимости от оборудования, на котором они были произведены.
Почему обычное оборудование с трудом производит прозрачную пленку
Большинство проблем с мутностью связаны с рядом механических недостатков, распространенных в старых или более дешевых производственных линиях. Когда шнек не может обеспечить равномерный сдвиг по всей длине цилиндра, небольшие участки непроплавленной смолы — часто называемые «непроплавы» — проходят прямо в пленку, рассеивая свет и создавая видимые вкрапления или мутные пятна. Колебания температуры вдоль цилиндра усугубляют эту проблему, поскольку неравномерный нагрев приводит к образованию гелей и непостоянной вязкости расплава, которые впоследствии не исчезают полностью.
Скорость охлаждения не менее важна. Когда охлаждающий валок не может достаточно быстро отвести тепло от расплавленного полотна, у полимера остается больше времени для кристаллизации до затвердевания. Медленное охлаждение позволяет сферолитам — кристаллическим структурам, рассеивающим свет и вызывающим видимую мутность, — увеличиваться в размерах, что является одной из наиболее распространенных причин, по которой стрейч-пленка выглядит тусклой, а не глянцевой.
Поверхностная мутность добавляет третий уровень сложности. Фильерная губка, не способная поддерживать идеально равномерный зазор по всей ширине полотна, приводит к разнотолщинности, образованию краевого валика или накоплению смолы на самой губке. Любой из этих дефектов делает поверхность пленки шероховатой и ухудшает ту гладкую, стекловидную отделку, которая требуется для применений с высокой прозрачностью. Добавьте нестабильный поток расплава — турбулентность в ванне расплава, неравномерное распределение по фильере — и даже хорошо составленная смола может выглядеть неравномерно от одного метра пленки к другому.
На старых линиях эти три проблемы имеют тенденцию усугубляться, а не существовать изолированно. Шнек, генерирующий неравномерный сдвиг, также затрудняет работу последующей системы охлаждения с предсказуемой температурой расплава, а фильера, уже испытывающая проблемы с разнотолщинностью, будет демонстрировать эту неравномерность еще более явно, если на пленку из-за плохого закаливания наслоилась дополнительная мутность. Вот почему операторы на старом оборудовании часто описывают прозрачность как непредсказуемую от партии к партии, даже когда смола, пакет добавок и настройки линии остаются неизменными — коренная причина обычно кроется в механической точности самого экструдера, а не в рецептуре.
Где прозрачность действительно важна на производстве
Эти проблемы не абстрактны. При упаковке поддонов для пищевых продуктов и фармацевтики складским работникам необходимо считывать этикетки, номера партий и сроки годности прямо сквозь обертку, не разворачивая ни одного слоя — мутная пленка означает более медленную инспекцию и больше ручных перепроверок, а в регулируемых средах это может даже замедлить аудиты соответствия, где визуальное подтверждение отслеживаемости партии обязательно. В высокообъемном исполнении заказов электронной коммерции сортировочные бригады полагаются на возможность видеть содержимое поддона с одного взгляда, поэтому мутная или полосатая пленка напрямую замедляет проверки качества и увеличивает вероятность ошибки при комплектации во время пиковых сезонных нагрузок, когда скорость имеет первостепенное значение.
У розничной и FMCG-дистрибуции есть своя версия той же проблемы: стрейч-пленка, обернутая вокруг демонстрационного поддона, должна быть практически невидимой, и любая мутность или тусклость может повлиять на то, как продукт выглядит для покупателя, еще до того, как он попадет на полку. В каждом из этих случаев пленка выполняет двойную функцию — механически защищает груз, оставаясь при этом оптически незаметной, — и именно это второе требование показывает ограничения плохо продуманного процесса экструзии.
Инженерная проработка прозрачности в каждом слое
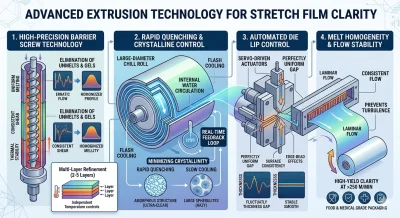
Оборудование для изготовления стрейч-пленки, разработанное для оптических характеристик, напрямую устраняет каждую из этих точек отказа, начиная со шнека. Высокоточная геометрия барьерного шнека обеспечивает равномерный сдвиг по всей длине цилиндра, что поддерживает гомогенность расплава и устраняет непроплавленные частицы, вызывающие внутреннюю мутность. На двухслойных, трехслойных и высокоскоростных многослойных конфигурациях каждый слой может контролироваться по температуре независимо, поэтому внешний слой прозрачности и внутренний липкий или прочностной слой обрабатываются при своем оптимальном профиле расплава, а не при единой компромиссной настройке.
Далее следует охлаждение, и именно здесь скорость линии и прозрачность пересекаются наиболее непосредственно. Охлаждающие валки большого диаметра с оптимизированной внутренней циркуляцией воды отводят тепло от полотна достаточно быстро, чтобы ограничить рост сферолитов до того, как они начнут рассеивать свет, что является механизмом, лежащим в основе эффекта мгновенного охлаждения. На многослойных линиях точное управление температурой охлаждения также предотвращает образование следов напряжения по мере затвердевания пленки, а на полностью автоматических намоточных системах петли обратной связи в реальном времени непрерывно регулируют поток охлаждающей жидкости, так что прозрачность остается постоянной даже при увеличении скорости производства.
Качество поверхности завершается на фильере. Приводы фильерных губок с сервоприводом поддерживают равномерный зазор по всей ширине полотна, что предотвращает краевые эффекты и накопление на губке, которые делают поверхность пленки шероховатой в течение производственного цикла. В сочетании с конструкцией фильеры и каналов потока, разработанной для поддержания движения ванны расплава без турбулентности, это обеспечивает стабильность толщины и прозрачности от первого до последнего метра рулона — разница, которая становится очевидной, когда скорость линии превышает 250 метров в минуту, где любая нестабильность в плавлении, охлаждении или управлении фильерой немедленно проявляется в готовой пленке.
Ни одна из этих систем не работает изолированно, отчасти поэтому прозрачность является таким надежным индикатором общего качества машины. Шнек, производящий гомогенный расплав, все еще нуждается в системе охлаждения, способной зафиксировать эту прозрачность до того, как кристаллизация сможет ее обратить вспять, а охлаждающий валок, работающий при правильной температуре, все еще нуждается в фильере, которая подает равномерный, лишенный турбулентности поток расплава по всей ширине полотна. Когда барьерная шнековая экструзия, быстрое закаливание на охлаждающих валках и автоматическое управление фильерными губками спроектированы как единая система, а не как отдельные компоненты, прикрученные к линии, результатом является Полуавтоматический Станок для Производства Стрейч-пленки, который может стабильно поддерживать высокую прозрачность продукции, рулон за рулоном, а не только в идеальных условиях.
Создано для прозрачности, которую требует современная упаковка
Каждая из этих систем — барьерная шнековая экструзия, быстрое закаливание на охлаждающих валках и регулировка фильерных губок с сервоприводом — спроектирована для совместной работы, а не изолированно, потому что прозрачность никогда не является результатом работы одного компонента. Наши линии по производству стрейч-пленки разработаны на основе этого принципа с самого начала, с использованием шнека и цилиндра из азотированной легированной стали, системы замкнутого водяного охлаждения и прецизионного управления фильерой, встроенных как в двухслойные, трехслойные, так и в высокоскоростные многослойные конфигурации.
Каждая конфигурация рассчитана на производительность, необходимую для конкретного применения: от компактных двухслойных линий, подходящих для небольших или средних производств, до высокоскоростных многослойных систем, способных работать на скоростях значительно выше 200 метров в минуту без ущерба для оптического качества. Независимые температурные зоны для каждого слоя, обратная связь по охлаждающей жидкости в реальном времени на полностью автоматических моделях и фильерные губки с сервоприводом работают вместе, чтобы поддерживать допуск по толщине и прозрачность постоянными в течение всего производственного цикла, а не только на первых нескольких рулонах с линии.
Независимо от того, требуется ли для применения паллетная обмотка пищевого класса, высокоскоростные упаковочные линии для электронной коммерции или розничные демонстрационные поддоны, наши машины разработаны для обеспечения стабильности расплава, точности охлаждения и точности фильеры, которые превращают обычную стрейч-пленку в неизменно прозрачную, стекловидную отделку — от производственного цикла к производственному циклу.