Como melhorar a transparência do filme com Equipamentos para produção de filme stretch
2026-09-04
A transparência é uma das formas mais rápidas de avaliar a qualidade de um filme stretch sem sequer tocá-lo. Um rolo turvo ou embaçado sinaliza fusão irregular, controle de resfriamento deficiente ou um lábio de matriz desgastado muito antes de falhar em um teste de perfuração. Para embalagem de paletes, embalagens para grau alimentício e logística de e-commerce, a clareza óptica não é um detalhe estético — é um indicador direto da pureza do polímero, da estabilidade do processo e da precisão da Máquina de Extrusão de Filme Stretch que produziu o rolo.
Os compradores raramente pensam na mecânica de extrusão ao desenrolar uma embalagem de palete, mas a diferença entre um filme cristalino e outro opaco e leitoso é decidida inteiramente dentro da máquina — muito antes de o rolo chegar a um armazém. O controle da temperatura de fusão, a taxa de resfriamento e a geometria da matriz deixam uma impressão digital visível no filme acabado, razão pela qual dois rolos feitos com a mesma formulação de resina podem parecer completamente diferentes, dependendo do equipamento que os produziu.
Por que os Equipamentos Comuns Têm Dificuldade em Produzir Filme Transparente
A maioria dos problemas de turbidez remonta a um punhado de fraquezas mecânicas comuns em linhas de produção mais antigas ou de baixo custo. Quando uma rosca não consegue gerar cisalhamento uniforme ao longo do cano, pequenas bolsas de resina não fundida — frequentemente chamadas de "não fundidos" — passam diretamente para o filme, espalhando a luz e criando manchas ou pontos turvos visíveis. As flutuações de temperatura ao longo do cano agravam isso, pois o aquecimento irregular produz géis e viscosidade de fusão inconsistente que nunca desaparecem completamente a jusante.
A velocidade de resfriamento é igualmente crítica. Quando um rolo de resfriamento não consegue extrair o calor da teia fundida com rapidez suficiente, o polímero tem mais tempo para cristalizar antes de solidificar. O resfriamento mais lento permite que os esferulitos — as estruturas cristalinas que espalham a luz e causam turvação visível — cresçam mais, o que é uma das razões mais comuns para o filme stretch parecer opaco em vez de brilhante.
A turbidez superficial adiciona uma terceira camada de dificuldade. Um lábio de matriz que não consegue manter uma abertura perfeitamente uniforme em toda a largura da teia produzirá variação de espessura, acúmulo de borda ou acúmulo de resina no próprio lábio. Qualquer um desses defeitos torna a superfície do filme mais áspera e prejudica o acabamento liso e vítreo que as aplicações de alta clareza exigem. Adicione um fluxo de fusão instável — turbulência no banco de fusão, distribuição irregular pela matriz — e mesmo uma resina bem formulada pode sair inconsistente de um metro de filme para o seguinte.
Em linhas mais antigas, esses três problemas tendem a se agravar em vez de permanecerem isolados. Uma rosca que gera cisalhamento irregular também dificulta que o sistema de resfriamento a jusante trabalhe com uma temperatura de fusão previsível, e uma matriz que já está lutando com a variação de espessura mostrará essa inconsistência ainda mais claramente quando o filme tiver turbidez extra adicionada devido ao resfriamento deficiente. É por isso que os operadores em equipamentos legados frequentemente descrevem a clareza como imprevisível de lote para lote, mesmo quando a resina, o pacote de aditivos e as configurações da linha permanecem os mesmos — a causa raiz geralmente está na precisão mecânica da extrusora em si, e não na formulação.
Onde a Clareza Realmente Importa no Chão de Fábrica
Esses problemas não são abstratos. Na embalagem de paletes para alimentos e produtos farmacêuticos, os funcionários do armazém precisam ler rótulos, números de lote e datas de validade diretamente através do invólucro, sem desembalar uma única camada — um filme turvo significa inspeção mais lenta e mais verificações manuais, e em ambientes regulamentados pode até atrasar auditorias de conformidade onde a rastreabilidade do lote deve ser confirmada visualmente. Na logística de e-commerce de alto volume, as equipes de separação dependem da capacidade de ver o conteúdo de um palete rapidamente, portanto, filme turvo ou com listras diminui diretamente a velocidade das verificações de qualidade e aumenta a chance de erro de separação durante os picos de volume da alta temporada, quando a velocidade é mais importante.
A distribuição de varejo e FMCG tem sua própria versão do mesmo problema: o filme stretch enrolado em um palete de exibição deve ser quase invisível, e qualquer turvação ou opacidade pode afetar a aparência do produto para um comprador antes mesmo de chegar à prateleira. Em cada um desses casos, o filme em si está fazendo dupla função — protegendo a carga mecanicamente enquanto permanece opticamente discreto — e esse segundo requisito é exatamente onde um processo de extrusão mal projetado começa a mostrar suas limitações.
Engenharia de Clareza em Cada Camada
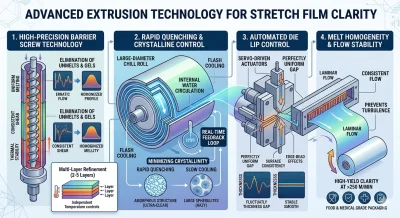
Uma Máquina de Extrusão de Filme Stretch projetada para desempenho óptico aborda cada um desses pontos de falha diretamente, começando pela rosca. A geometria de rosca de barreira de alta precisão gera cisalhamento uniforme em todo o comprimento do cano, o que mantém o fundido homogêneo e elimina as partículas não fundidas que causam turbidez interna. Em configurações de duas camadas, três camadas e multicamadas de alta velocidade, cada camada pode ser controlada independentemente em temperatura, de modo que a camada externa de clareza e a camada interna de aderência ou resistência são processadas em seu perfil de fusão ideal, em vez de uma única configuração de compromisso.
O resfriamento vem em seguida, e é aqui que a velocidade da linha e a clareza se cruzam mais diretamente. Rolos de resfriamento de grande diâmetro com circulação interna de água otimizada extraem o calor da teia com rapidez suficiente para limitar o crescimento de esferulitos antes que eles possam espalhar a luz, que é o mecanismo por trás de um verdadeiro efeito de resfriamento rápido. Em linhas multicamadas, o gerenciamento preciso da temperatura de resfriamento também evita a formação de marcas de tensão à medida que o filme solidifica, e em sistemas de enrolamento totalmente automáticos, loops de feedback em tempo real ajustam continuamente o fluxo de refrigerante para que a clareza permaneça consistente mesmo com o aumento da velocidade de produção.
A qualidade da superfície é finalizada na matriz. Atuadores de lábio de matriz servo-acionados mantêm uma abertura uniforme em toda a largura da teia, o que evita os efeitos de borda e o acúmulo no lábio que tornam a superfície do filme áspera durante uma produção. Combinado com um design de matriz e canal de fluxo projetado para manter o banco de fusão em movimento sem turbulência, isso mantém a espessura e a clareza estáveis desde o primeiro metro de um rolo até o último — uma diferença que se torna óbvia quando as velocidades da linha ultrapassam 250 metros por minuto, onde qualquer inconsistência na fusão, resfriamento ou controle da matriz aparece imediatamente no filme acabado.
Nenhum desses sistemas funciona isoladamente, o que é parte do motivo pelo qual a clareza é um indicador tão confiável da qualidade geral da máquina. Uma rosca que produz um fundido homogêneo ainda precisa de um sistema de resfriamento capaz de fixar essa clareza antes que a cristalização a desfaça, e um rolo de resfriamento operando na temperatura correta ainda precisa de uma matriz que forneça um fluxo de fusão uniforme e livre de turbulência em toda a largura da teia. Quando a extrusão com rosca de barreira, o resfriamento rápido com rolo de resfriamento e o controle automatizado do lábio da matriz são projetados em conjunto como um sistema único, em vez de componentes separados aparafusados a uma linha, o resultado é uma Máquina de Extrusão de Filme Stretch que pode manter uma produção de alta clareza consistentemente, rolo após rolo, e não apenas sob condições ideais.
Projetada para a Clareza que as Embalagens Modernas Exigem
Cada um desses sistemas — extrusão com rosca de barreira, resfriamento rápido com rolo de resfriamento e ajuste servo-controlado do lábio da matriz — é projetado para funcionar em conjunto, e não isoladamente, porque a clareza nunca é produto de um único componente. Nossas Máquinas de Extrusão de Filme Stretch são projetadas em torno deste princípio desde o início, com componentes de rosca e cano em aço liga nitretado, resfriamento de água em circuito fechado e controle de matriz de precisão integrados em configurações de duas camadas, três camadas e multicamadas de alta velocidade.
Cada configuração é dimensionada para a produção que uma aplicação específica realmente necessita, desde linhas compactas de duas camadas adequadas para operações de médio ou menor volume até sistemas multicamadas de alta velocidade capazes de operar bem acima de 200 metros por minuto sem sacrificar a qualidade óptica. O zoneamento independente de temperatura em cada camada, o feedback de refrigerante em tempo real em modelos totalmente automáticos e os lábios de matriz ajustados por servo-acionamento trabalham juntos para manter a tolerância de espessura e a clareza consistentes em toda uma produção, e não apenas nos primeiros rolos da linha.
Seja a aplicação para embalagem de paletes para grau alimentício, linhas de embalagem de e-commerce de alta velocidade ou cargas de exibição prontas para o varejo, nossas máquinas são construídas para fornecer a estabilidade de fusão, a precisão de resfriamento e a exatidão da matriz que transformam o filme stretch comum em um acabamento consistentemente claro e vítreo — produção após produção.