拉伸膜機設備是如何產生自粘性的?
2026-09-02
自粘性(或稱黏附性)是使拉伸膜能緊貼托盤貨物、無需膠帶、掛鉤或綑綁帶即可固定的關鍵特性。這看似細節,卻往往是決定貨物能否完整運輸、或抵達時鬆散位移的關鍵因素。對於任何想提升貨物穩定性、減少薄膜用量、或降低貨損的人來說,了解拉伸膜製造機如何產生並控制這種自粘性,至關重要。
不一致黏附性的真正來源
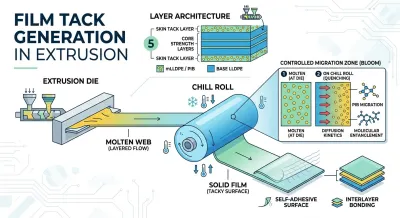
自粘性並非簡單地添加到拉伸膜中,而是受到聚合物選擇、配方、層結構和擠出條件的影響。聚異丁烯(PIB)常用於改善黏附性,而特定的 mLLDPE 等級則有助於平衡拉伸性、強度和黏合性。在多層拉伸膜中,這些材料可根據其預期功能分配到不同層,使製造商能更精確地控制表面黏附性和芯層機械性能。
溫度穩定性同樣重要。熔體溫度、流量、冷卻或薄膜厚度的變化,都可能影響拉伸膜表面特性在不同批次生產之間的一致性。穩定的擠出條件有助於維持更可預測的薄膜性能。
高拉伸比帶來了另一項挑戰。在纏繞過程中,拉伸膜被拉伸,外層也會發生變形。如果配方和層分佈未能與目標拉伸程度適當匹配,則拉伸後的黏附性能可能無法保持一致。因此,精確的層別控制有助於製造商更有效地平衡黏附性、強度和拉伸性。
可靠的黏附性對不同貨物的意義
這些技術上的缺陷,會直接轉化為各行各業實際的包裝失效問題。在食品飲料托盤包裝中,不一致的黏附性意味著各纏繞層之間無法牢固結合。在標準貨運運輸所產生的震動和位移下,薄弱的層間結合會導致紙箱鬆動並在包裝內移位,即使薄膜本身並未破裂。
五金和建材貨物則面臨不同的挑戰。這些產品形狀常不規則,帶有尖角、不平整的堆疊輪廓和突出的邊緣。缺乏足夠表面黏附性的薄膜無法緊密貼合這些不規則形狀,留下空隙,導致包裝在貨物最薄弱處失去抓力而鬆脫。
高速自動化包裝線對黏附性變異尤其敏感。這些系統是根據預期的薄膜黏附性和張力曲線進行校準的,因此當進廠的薄膜批次出現不一致的黏附性時,操作人員必須頻繁手動調整纏繞張力以確保貨物牢固。這種持續的重新校準會降低產能,並為本應完全自動化的流程引入變異性。
實現可靠黏附性能的精密工程
一台設計優良的拉伸膜製造機,從根源上解決黏附性產生的問題,首先從真正的層別配方控制開始。多層共擠技術並非將增黏劑混合到單一薄膜層中,而是允許將 PIB 或 mLLDPE 集中於特定的外層,同時芯層則針對結構強度進行獨立優化。這種功能分離使薄膜能夠提供強勁、一致的黏附性,同時又不犧牲抗穿刺性和整體韌性——在較簡單的單層設計中,這兩種特性通常是相互矛盾的。
在擠出和冷卻輥冷卻階段採用的閉環溫度和壓力控制,是確保此遷移過程在每卷薄膜之間具有可重複性的關鍵。透過在熔體通過冷卻輥時保持穩定的熱條件,添加劑的析出(bloom)能在薄膜的整個寬度上均勻發生,並從生產批次開始到結束保持一致性。這就是能讓薄膜每次展開時都可靠黏附,與其黏附性因使用卷膜的不同部位而變幻莫測的薄膜之間的區別。
層別配方的靈活性提供了另一種控制維度。由於外層和芯層可以獨立調整,因此可以針對不同的氣候條件或應用需求來調整擠出參數和增黏劑比例——為潮濕的沿海倉庫設計的薄膜,其配方可以與為寒冷乾燥的物流環境設計的薄膜不同,而無需更改基礎的機器平台。
將精確的黏附控制轉化為可靠的貨物安全
當配方精準度、熱穩定性和拉伸比控制協同作用時,所帶來的實際效益是立即可見且可量化的。在食品飲料托盤包裝中,我們的拉伸膜製造機生產的薄膜具有一致的層間結合性,使包裝好的紙箱即使在標準貨運運輸的震動和搬運後仍能牢固地捆紮在一起。對於形狀不規則、帶有尖角的五金和建材貨物,我們的機器經過設計,即使在高拉伸比下也能保持強勁的表面黏附性,使薄膜能緊密貼合角落和突出物,而不會在覆蓋範圍留下空隙。在高速自動化包裝線上,用穩定、批次間一致性高的黏附性所生產的薄膜,減少了持續調整張力的需求,幫助操作人員維持穩定的產能並將非計劃停機時間降至最低。
這就是我們在製造的每一台拉伸膜製造機中所注入的核心優勢——精確、層別地控制黏附性產生的方式和位置,而非任由其隨機發生。無論是生產用於標準手動纏繞應用的 2 層薄膜、平衡成本與性能以適用於一般物流用途的 3 層薄膜,還是擁有專用黏附層以用於高階預拉伸應用的 5 層薄膜,我們的機器都旨在提供同樣的根本優勢:客戶可以信賴的、一卷接著一卷的穩定黏附性能。對於那些貨物固定、材料效率以及包裝線正常運行時間都取決於正確黏附性的運營而言,這正是我們的拉伸膜製造機所設計要達成的目標。