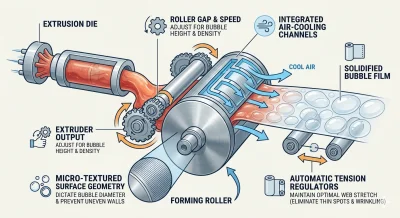
1つの気泡が破裂するだけでも軽微な欠陥に見えるかもしれないが、高速生産ラインでは、繰り返し発生する不均一な状態がすぐに不良ロール、材料廃棄、追加生産コストにつながる。気泡壁の不均一、シールの弱さ、エアクッションの崩壊は、しばしば不安定な成形条件に起因し、成形ローラーは工程上の重要な構成部品となる。押出ダイの直後に配置された成形ローラーは、溶融ポリマーを一貫した気泡構造に成形すると同時に、気泡サイズ、壁の均一性、および全体的なフィルム形成を制御する。したがって、その設計と運転安定性は、完成した気泡フィルムの品質と一貫性に直接的な影響を与える。
従来の成形ローラー設計がなぜ不十分なのか
完成した気泡フィルムに現れる欠陥の多くは、ローラー表面自体に起因する。旧型または低精度のローラーは、多くの場合、一貫性を考慮せずに設計された基本的な表面テクスチャで機械加工されており、その結果、フィルム全体で気泡壁の厚さが不均一に分布する。それらの薄い部分こそが、ライン上、倉庫内、または輸送中に気泡が最初に破裂する正確なポイントとなる。
同期ももう一つの共通する弱点である。ローラーギャップと回転速度が押出機の出力に正確に一致していない場合、気泡の高さと構造密度が生産ロットごとに変動し、厳しい寸法公差を維持することが困難になる。冷却はさらなるリスク要因を加える。成形後すぐに半溶融ポリマーを固化する高速で信頼性の高い方法がなければ、気泡構造は完全に定着する前に崩壊または変形する可能性があり、特にポリマーが自然に安定する時間が少ない高速ライン速度ではそのリスクが高まる。さらに、成形ローラーがウェブ全体の張力制御と適切に連携していない場合、フィルムはロールが顧客に届く前から、薄い部分、ネッキング、表面しわが発生しやすくなる。これらすべてに加えて、多くの単一プロファイルローラーは異なる製品仕様に対応できるように設計されていないため、ゲージ範囲や気泡サイズの切り替えには、長時間の機械的段取り替えとダウンタイムが伴うことが多い。
これらの不均一性が実際に最もコストを発生させる箇所
成形ローラーの品質の実際的な影響は、包装にほとんど誤差の余地がない用途で最も明確になる。
自動車部品や精密機械部品の包装では、センサーモジュール、精密ベアリング、計器アセンブリなどのアイテムは、国境を越えた物流や複数の取扱いポイントを経由して長距離輸送されることが多い。これらの部品は、輸送全体を通じて支持を維持するために、高密度で圧縮変形に対する高い耐性を持つ気泡フィルムに依存している。成形ローラーの密度制御が精密でない場合、局所的な支持力が弱まり、その結果、交換が高価で迅速な調達が困難な部品に表面の傷や衝撃損傷が発生する。
ガラスやセラミック製品は異なる課題を提示する。これらの品目は局所的な衝撃に非常に敏感であり、その不規則な形状と多数のエッジにより、均一で弾力性のある気泡構造がなければ、一貫した包装は困難である。不均一な気泡壁の厚さを生み出す成形ローラーは、最も危険な箇所、つまりコーナーやエッジの周囲に弱点を生み出しやすく、輸送中にパッケージが揺すられたときにそれらの気泡が最初に破裂し、製品が最も必要とする箇所でクッション性が失われることになる。

異なる機械構成における精密気泡形成
当社は、気泡シート押出機のプラットフォームにおける成形ローラーを、気泡形成を単一の機械的ステップとして扱うのではなく、3つの連携機能に基づいて設計している。精密な幾何学的成形はローラー表面から始まり、微細加工されたテクスチャパターンが一貫した初期気泡径を設定し、早期破裂につながる不均一な壁分布を防止する。その形状は、押出流量制御の同期と組み合わされ、ローラーギャップと回転速度が押出機の出力に正確に一致し、バッチごとに変動することなく、各生産ロットの全長にわたって気泡の高さと構造密度を一定に保つ。
急速な熱安定化により、このサイクルが完了する。統合された空冷チャンネルは、滞留時間が限られている高速ライン速度でも、構造崩壊のリスクが生じる前に、熱い半溶融ポリマーを十分に迅速に固化し、気泡形状を固定する。成形ローラーはまた、機械全体の自動張力調整器と連携して動作し、ウェブの均一な延伸を維持することで、薄肉部、ネッキング、表面しわを事後修正ではなく成形プロセスの一部として対処する。
このエンジニアリングは、機械構成に応じて測定可能な性能差として現れる。2層高速気泡フィルム機ラインでは、成形ローラーは毎分180メートルを超える連続ライン速度をサポートし、気泡寸法公差を±0.05mm以内に維持する。これにより、標準的なローラー設計と比較して、シフト生産量が通常12%~15%向上する。7層高速共押出ラインでは、マルチゾーン成形ローラーが多層構造の複雑さに対応し、気泡の完全性を損なうことなく、超薄型で高バリア性の気泡フィルムを生産する。この能力は、クッション性とバリア性の両方が重要となる電子機器や医療用包装において特に重要である。3~5層低速気泡フィルム機の場合、単一のローラープロファイルで0.2mmから2.5mmの広いゲージ範囲に対応できるため、メーカーは多様な製品仕様を柔軟に生産でき、機械的な段取り替えのダウンタイムを最大40%削減できる。
前述の自動車部品や精密部品の包装用途では、このレベルの密度制御が、それらの部品に求められる支持力と圧縮耐性の要件に直接応える。そして、ガラスやセラミックの包装では、精密で均一な気泡形状により、フィルムが不規則な形状やエッジの周りにきれいに巻き付き、早期の気泡破損を引き起こす局所的な弱点が生じない。
成形ローラー技術の将来展望
次世代の成形ローラー設計は、サーボ駆動、能動冷却、リアルタイムフィードバックループを備えたローラーを中心に構築されている。これらのシステムは、赤外線気泡測定を使用して、気泡が形成される際にその形状を継続的に監視し、ローラーギャップと内部冷却速度を自動的に調整して、周囲温度の変化や原料のメルトフローレートの変動を補正する。高度な3~5層高速気泡フィルム機や7層生産ラインでは、この種の応答性の高い制御により、欠陥率を限りなくゼロに近づけ、従来の静的なローラー設計では同じ信頼性で処理できなかった複雑なマイクロバブル構造、帯電防止フィルム、生分解性包装材料の一貫生産への道を開く。
新しい気泡シート押出機を評価するメーカーにとって、成形ローラーは詳細に理解する価値のある構成部品の一つである。なぜなら、ここで原料ポリマーが、信頼性が高く構造的に健全な保護クッション材となるか、そうでないかが決まるからである。精密な形状、同期された流量制御、急速冷却、そしてますます重要性を増すスマートなサーボフィードバックこそが、一貫した高歩留まりの生産を実現する気泡シート押出機と、品質を偶然に委ねる機械との違いを生み出す。