Una sola burbuja reventada puede parecer un defecto menor, pero en una línea de producción de alta velocidad, las inconsistencias repetidas pueden llevar rápidamente a rollos rechazados, desperdicio de material y costos de producción adicionales. Las paredes de burbuja desiguales, los sellos débiles y los cojines de aire colapsados a menudo se asocian con condiciones de formado inestables, lo que convierte al rodillo formador en un componente crítico del proceso. Ubicado justo después del dado de extrusión, el rodillo formador moldea el polímero fundido en una estructura de burbuja consistente, al mismo tiempo que ayuda a controlar el tamaño de la burbuja, la uniformidad de la pared y la formación general de la película. Por lo tanto, su diseño y estabilidad operativa tienen una influencia directa en la calidad y consistencia de la película de burbujas terminada.
Por qué los diseños tradicionales de rodillos formadores siguen quedándose cortos
Muchos de los defectos que aparecen en la película de burbujas terminada comienzan en la superficie del rodillo mismo. Los rodillos más antiguos o de menor precisión a menudo se mecanizan con texturas superficiales básicas que nunca fueron diseñadas para la consistencia, lo que deja el grosor de la pared de la burbuja distribuido de manera desigual a través de la película. Esos puntos delgados se convierten en los lugares exactos donde las burbujas revientan primero, ya sea que esto ocurra en la línea, en un almacén o durante el tránsito.
La sincronización es otro punto débil común. Cuando la separación del rodillo y la velocidad de rotación no coinciden con precisión con la producción de la extrusora, la altura de la burbuja y la densidad estructural se desvían de una corrida de producción a la siguiente, lo que dificulta mantener tolerancias dimensionales estrictas. El enfriamiento agrega una capa adicional de riesgo: sin una forma rápida y confiable de solidificar el polímero semi-fundido justo después de ser moldeado, las estructuras de burbujas pueden colapsar o deformarse antes de establecerse por completo, especialmente a velocidades de línea más altas donde hay menos tiempo para que el polímero se estabilice por sí solo. Y cuando el rodillo formador no está coordinado adecuadamente con el control de tensión a través de la banda, la película es propensa a puntos delgados, estiramiento y arrugas superficiales que aparecen mucho antes de que el rollo llegue al cliente. Además de todo esto, muchos rodillos de perfil único no están diseñados para adaptarse a diferentes especificaciones de producto, por lo que cambiar entre rangos de calibre o tamaños de burbuja a menudo implica largos cambios mecánicos y tiempos de inactividad prolongados.
Dónde estas inconsistencias realmente cuestan más
El impacto práctico de la calidad del rodillo formador se vuelve más claro en aplicaciones donde el embalaje tiene casi ningún margen de error.
En el embalaje de componentes automotrices y piezas de maquinaria de precisión, artículos como módulos de sensores, rodamientos de precisión y conjuntos de instrumentos a menudo viajan largas distancias a través de logística transfronteriza y múltiples puntos de manipulación. Estas piezas dependen de una película de burbujas con alta densidad y fuerte resistencia a la deformación por compresión para mantener el soporte durante todo el viaje. Cuando el control de densidad del rodillo formador no es preciso, el soporte localizado se debilita, y el resultado es rayado superficial o daño por impacto en piezas que a menudo son costosas de reemplazar y difíciles de obtener rápidamente.
Los productos de vidrio y cerámica presentan un desafío diferente. Estos artículos son extremadamente sensibles a impactos localizados, y sus formas irregulares y numerosos bordes dificultan un envoltorio consistente con cualquier cosa que no sea una estructura de burbuja uniforme y resistente. Un rodillo formador que produce un grosor de pared de burbuja desigual tiende a crear puntos débiles exactamente donde son más peligrosos (alrededor de esquinas y bordes) y esas son las primeras burbujas en reventar cuando el paquete se sacude durante el tránsito, dejando el producto sin amortiguación exactamente donde más la necesitaba.

Formado de burbujas de precisión en diferentes configuraciones de máquina
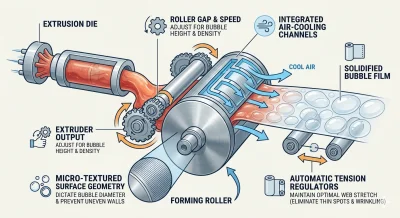
Diseñamos el rodillo formador en nuestras plataformas de máquinas de fabricación de película de burbujas en torno a tres funciones coordinadas, en lugar de tratar el formado de burbujas como un solo paso mecánico. El moldeado geométrico de precisión comienza en la superficie del rodillo, donde se diseñan patrones micro-texturizados para establecer un diámetro de burbuja inicial consistente y prevenir la distribución desigual de la pared que conduce al reventón prematuro. Esa geometría se combina con el control de flujo de extrusión sincronizado, donde la separación del rodillo y la velocidad de rotación se ajustan con precisión a la producción de la extrusora, manteniendo la altura de la burbuja y la densidad estructural consistentes a lo largo de toda la longitud de cada corrida, en lugar de desviarse de un lote a otro.
La estabilización térmica rápida cierra el ciclo. Los canales de enfriamiento por aire integrados solidifican el polímero caliente semi-fundido lo suficientemente rápido como para fijar la forma de la burbuja antes de que el colapso estructural se convierta en un riesgo, incluso a altas velocidades de línea donde el tiempo de permanencia es limitado. El rodillo formador también funciona en coordinación con reguladores de tensión automáticos en toda la máquina, manteniendo un estiramiento uniforme de la banda para que los puntos delgados, el estiramiento y las arrugas superficiales se aborden como parte del proceso de formado, en lugar de corregirse después.
Esta ingeniería se traduce en diferencias de rendimiento medibles según la configuración de la máquina. En las líneas de alta velocidad de 2 capas, el rodillo formador soporta velocidades de línea continuas que superan los 180 metros por minuto, manteniendo la tolerancia dimensional de la burbuja dentro de ±0.05 mm, lo que típicamente aumenta la producción por turno en un 12% a 15% en comparación con los diseños de rodillo estándar. En las líneas de coextrusión de alta velocidad de 7 capas, los rodillos formadores de múltiples zonas manejan la complejidad adicional de las estructuras de múltiples capas, produciendo películas de burbujas ultra-delgadas y de alta barrera sin sacrificar la integridad de la burbuja, una capacidad especialmente relevante para el embalaje electrónico y médico, donde tanto el rendimiento de amortiguación como las propiedades de barrera son importantes. Para las máquinas de velocidad media de 3 a 5 capas, un solo perfil de rodillo maneja un amplio rango de calibre de 0.2 mm a 2.5 mm, brindando a los fabricantes la flexibilidad de ejecutar diversas especificaciones de producto mientras reduce el tiempo de inactividad por cambio mecánico hasta en un 40%.
Para las aplicaciones de embalaje de componentes automotrices y de precisión mencionadas anteriormente, este nivel de control de densidad aborda directamente los requisitos de soporte y resistencia a la compresión que esas piezas demandan. Y para el embalaje de vidrio y cerámica, una geometría de burbuja precisa y uniforme significa que la película se envuelve limpiamente alrededor de formas irregulares y bordes sin los puntos débiles localizados que causan fallas prematuras en las burbujas.
Hacia dónde se dirige la tecnología de rodillos formadores
La próxima generación de diseño de rodillos formadores se está construyendo en torno a rodillos accionados por servomotores y enfriados activamente con bucles de retroalimentación en tiempo real. Estos sistemas utilizan medición infrarroja de burbujas para monitorear continuamente la geometría de la burbuja a medida que se forma, ajustando automáticamente la separación del rodillo y las tasas de enfriamiento interno para compensar los cambios de temperatura ambiente o las fluctuaciones en el índice de fluidez de la materia prima. Para las líneas de producción avanzadas de 3 a 5 capas de alta velocidad y de 7 capas, este tipo de control reactivo reduce las tasas de defectos cerca de cero y abre la puerta a la producción consistente de estructuras de burbujas micro-complejas, películas antiestáticas y materiales de embalaje biodegradables que los diseños de rodillos estáticos más antiguos simplemente no pueden manejar con la misma confiabilidad.
Para los fabricantes que evalúan una nueva máquina de fabricación de película de burbujas, el rodillo formador es uno de los componentes que más vale la pena entender en detalle, porque es donde el polímero crudo se convierte en una amortiguación protectora confiable y estructuralmente sólida, o no. La geometría de precisión, el control de flujo sincronizado, el enfriamiento rápido y, cada vez más, la retroalimentación inteligente del servomotor, son lo que separa una máquina de fabricación de película de burbujas que produce un rendimiento consistente y alto, de una que deja la calidad al azar.