Een enkele gebarsten bubbel lijkt misschien een klein gebrek, maar op een snelle productielijn kunnen herhaalde inconsistenties snel leiden tot afgekeurde rollen, materiaalverspilling en extra productiekosten. Ongelijke bubbelwanden, zwakke afdichtingen en ingezakte luchtkussens worden vaak geassocieerd met instabiele vormomstandigheden, waardoor de vormrol een cruciaal onderdeel van het proces is. Direct na de extrusiematrijs gepositioneerd, vormt de vormrol het gesmolten polymeer tot een consistente bubbelstructuur en helpt daarbij de bubbelgrootte, wanduniformiteit en de algehele filmvorming te regelen. Het ontwerp en de operationele stabiliteit ervan hebben daarom een directe invloed op de kwaliteit en consistentie van de uiteindelijke noppenfolie.
Waarom Traditionele Ontwerpen van Vormwalsen Tekortschieten
Veel van de defecten die in de uiteindelijke noppenfolie verschijnen, beginnen al op het oppervlak van de rol zelf. Oudere of minder nauwkeurige rollen zijn vaak bewerkt met eenvoudige oppervlaktestructuren die nooit voor consistentie zijn ontworpen, waardoor de dikte van de bubbelwand ongelijkmatig over de film wordt verdeeld. Die dunne plekken worden precies de punten waar bubbels het eerst barsten, of dat nu op de lijn, in een magazijn of tijdens het transport gebeurt.
Synchronisatie is een ander veelvoorkomend zwak punt. Wanneer de rolspeling en rotatiesnelheid niet exact zijn afgestemd op de output van de extruder, verschuiven de bubbelhoogte en structurele dichtheid van de ene productierun naar de andere, waardoor het moeilijk wordt om strakke maattoleranties aan te houden. Koeling voegt een extra risicolaag toe — zonder een snelle, betrouwbare manier om het halfgesmolten polymeer direct na het vormen te stollen, kunnen bubbelstructuren instorten of vervormen voordat ze volledig zijn uitgehard, vooral bij hogere lijnsnelheden waar minder tijd is voor het polymeer om zelf te stabiliseren. En wanneer de vormrol niet goed is gecoördineerd met de spanningsregeling over de baan, is de film gevoelig voor dunne plekken, insnoering en oppervlakterimpeling die al verschijnen ruim voordat de rol ooit een klant bereikt. Bovenop dit alles zijn veel enkelprofielrollen niet gebouwd om flexibel te zijn voor verschillende productspecificaties, waardoor omschakelen tussen diktebereiken of bubbelgroottes vaak lange mechanische ombouwtijden en uitgebreide stilstand met zich meebrengt.
Waar Deze Inconsistenties Echt het Meeste Kosten
De praktische impact van de kwaliteit van de vormrol wordt het duidelijkst in toepassingen waar de verpakking bijna geen foutmarge heeft.
Bij de verpakking van auto-onderdelen en precisie machineonderdelen, reizen items zoals sensormodules, precisielagers en instrumentenassemblages vaak lange afstanden via grensoverschrijdende logistiek en meerdere overslagpunten. Deze onderdelen zijn afhankelijk van noppenfolie met een hoge dichtheid en sterke weerstand tegen drukvervorming om de ondersteuning gedurende de hele reis te behouden. Wanneer de dichtheidsregeling van de vormrol niet nauwkeurig is, verzwakt de lokale ondersteuning en het resultaat is oppervlaktekrassen of stootschade aan onderdelen die vaak duur zijn om te vervangen en moeilijk snel te verkrijgen zijn.
Glas- en keramische producten vormen een andere uitdaging. Deze items zijn extreem gevoelig voor lokale impact en hun onregelmatige vormen en vele randen maken consistent inpakken moeilijk met minder dan een uniforme, veerkrachtige bubbelstructuur. Een vormrol die een ongelijke bubbelwanddikte produceert, heeft de neiging om zwakke punten te creëren precies waar ze het gevaarlijkst zijn — rond hoeken en randen — en dat zijn de eerste bubbels die barsten wanneer de verpakking tijdens het transport wordt gestoten, waardoor het product geen demping heeft precies waar het het meest nodig was.

Precieze Bubbelvorming bij Verschillende Machineconfiguraties
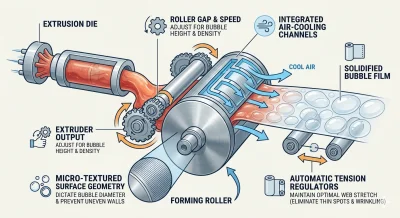
Wij ontwerpen de vormrol in onze noppenfolie machine platforms rond drie gecoördineerde functies, in plaats van bubbelvorming als een enkele mechanische stap te behandelen. Precieze geometrische vormgeving begint op het roloppervlak, waar micro-getextureerde patronen zijn ontworpen om een consistente initiële bubbeldiameter in te stellen en de ongelijke wandverdeling te voorkomen die leidt tot voortijdig barsten. Die geometrie wordt gekoppeld aan gesynchroniseerde extrusiedebietregeling, waarbij de rolspeling en rotatiesnelheid exact zijn afgestemd op de extruderoutput, waardoor de bubbelhoogte en structurele dichtheid consistent blijven over de volledige lengte van elke run, in plaats van batch tot batch te verschuiven.
Snelle thermische stabilisatie sluit de lus. Geïntegreerde luchtkoelkanalen stollen het hete, halfgesmolten polymeer snel genoeg om de bubbelvorm vast te zetten voordat structurele instorting een risico wordt, zelfs bij hoge lijnsnelheden waar de verblijftijd beperkt is. De vormrol werkt ook samen met automatische spanningsregelaars in de machine, waardoor een gelijkmatige baanuitrekking wordt gehandhaafd, zodat dunne plekken, insnoering en oppervlakterimpeling worden aangepakt als onderdeel van het vormproces in plaats van achteraf te worden gecorrigeerd.
Deze techniek vertaalt zich in meetbare prestatieverschillen, afhankelijk van de machineconfiguratie. Op 2-laags hogesnelheidslijnen ondersteunt de vormrol continue lijnsnelheden van meer dan 180 meter per minuut, terwijl de maattolerantie van de bubbel binnen ±0,05 mm blijft, wat de ploegoutput doorgaans met 12% tot 15% verhoogt in vergelijking met standaard rolontwerpen. Op 7-laags hogesnelheids co-extrusielijnen gaan meervoudige zone-vormrollen om met de extra complexiteit van meerlaagse structuren, waardoor ultradunne, hoogbarrière noppenfolies worden geproduceerd zonder de bubbelintegriteit op te offeren — een vermogen dat vooral relevant is voor elektronica- en medische verpakkingen, waar zowel dempingsprestaties als barrière-eigenschappen van belang zijn. Voor 3-5-laags middelhoge snelheid machines dekt een enkel rolprofiel een breed diktebereik van 0,2 mm tot 2,5 mm, waardoor fabrikanten de flexibiliteit hebben om diverse productspecificaties te draaien terwijl de mechanische ombouwtijd met tot 40% wordt verminderd.
Voor de eerder genoemde toepassingen in de verpakking van auto- en precisiecomponenten, speelt dit niveau van dichtheidsregeling direct in op de ondersteunings- en compressieweerstandsvereisten die die onderdelen vereisen. En voor de verpakking van glas en keramiek zorgt een precieze, uniforme bubbelgeometrie ervoor dat de film netjes om onregelmatige vormen en randen wikkelt zonder de gelokaliseerde zwakke punten die vroegtijdig bubbeldefect veroorzaken.
Waar de Vormrol Technologie Naartoe Gaat
De volgende generatie vormrolontwerpen wordt gebouwd rond servogestuurde, actief gekoelde rollen met real-time feedbackloops. Deze systemen gebruiken infrarood bubbelmeting om continu de bubbelgeometrie te monitoren terwijl deze wordt gevormd, waarbij automatisch de rolspeling en interne koelsnelheden worden aangepast om te compenseren voor omgevingstemperatuurverschuivingen of fluctuaties in de smeltindex van het ruwe materiaal. Voor geavanceerde 3-5-laags hogesnelheids- en 7-laags productielijnen drijft dit soort responsieve regeling de defectpercentages naar bijna nul en opent het de deur naar het consistent produceren van complexe micro-bubbelstructuren, antistatische films en biologisch afbreekbare verpakkingsmaterialen die oudere, statische rolontwerpen simpelweg niet met dezelfde betrouwbaarheid kunnen verwerken.
Voor fabrikanten die een nieuwe noppenfolie machine overwegen, is de vormrol een van de componenten die het meest de moeite waard is om in detail te begrijpen, omdat het de plek is waar ruw polymeer ofwel een betrouwbare, structureel degelijke beschermende demping wordt — of niet. Precisiegeometrie, gesynchroniseerde debietregeling, snelle koeling en, in toenemende mate, slimme servoterugkoppeling, zijn wat een noppenfolie machine die een consistente, hoogrenderende output levert, onderscheidt van een machine die de kwaliteit aan het toeval overlaat.