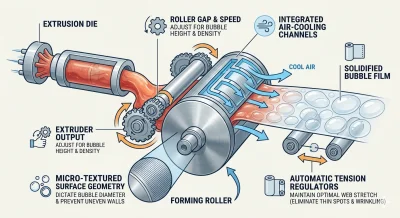
Μία μεμονωμένη σκασμένη φυσαλίδα μπορεί να μοιάζει με μικρό ελάττωμα, αλλά σε μια γραμμή παραγωγής υψηλής ταχύτητας, οι επαναλαμβανόμενες ασυνέπειες μπορούν γρήγορα να οδηγήσουν σε ρολά απόρριψης, σπατάλη υλικών και πρόσθετο κόστος παραγωγής. Ανομοιόμορφα τοιχώματα φυσαλίδων, αδύναμες σφραγίσεις και κατεστραμμένα μαξιλάρια αέρα συχνά συνδέονται με ασταθείς συνθήκες διαμόρφωσης, καθιστώντας τον κύλινδρο διαμόρφωσης κρίσιμο εξάρτημα της διαδικασίας. Τοποθετημένος αμέσως μετά τη μήτρα εξώθησης, ο κύλινδρος διαμόρφωσης δίνει σχήμα στο λιωμένο πολυμερές σε μια συνεπή δομή φυσαλίδων, ενώ βοηθά στον έλεγχο του μεγέθους των φυσαλίδων, της ομοιομορφίας των τοιχωμάτων και της συνολικής σχηματισμού του φιλμ. Ο σχεδιασμός και η λειτουργική του σταθερότητα έχουν επομένως άμεση επίδραση στην ποιότητα και τη συνέπεια του τελικού φιλμ φυσαλίδων.
Γιατί οι Παραδοσιακοί Σχεδιασμοί Κυλίνδρων Διαμόρφωσης Υστερούν
Πολλά από τα ελαττώματα που εμφανίζονται στο τελικό φιλμ φυσαλίδων ξεκινούν από την ίδια την επιφάνεια του κυλίνδρου. Παλαιότεροι ή λιγότερο ακριβείς κύλινδροι συχνά κατεργάζονται με βασικές υφές επιφάνειας που δεν σχεδιάστηκαν ποτέ για συνέπεια, αφήνοντας το πάχος των τοιχωμάτων των φυσαλίδων κατανεμημένο ανομοιόμορφα σε όλο το φιλμ. Αυτά τα λεπτά σημεία γίνονται τα ακριβή σημεία όπου οι φυσαλίδες σκάνε πρώτα, είτε αυτό συμβαίνει στη γραμμή, σε μια αποθήκη ή κατά τη μεταφορά.
Ο συγχρονισμός είναι ένα άλλο κοινό αδύναμο σημείο. Όταν το διάκενο του κυλίνδρου και η ταχύτητα περιστροφής δεν ταιριάζουν με ακρίβεια με την παροχή του εξωθητή, το ύψος των φυσαλίδων και η δομική πυκνότητα αποκλίνουν από τη μια παρτίδα παραγωγής στην άλλη, καθιστώντας δύσκολη τη διατήρηση αυστηρών διαστατικών ανοχών. Η ψύξη προσθέτει ένα επιπλέον επίπεδο κινδύνου — χωρίς έναν γρήγορο, αξιόπιστο τρόπο στερεοποίησης του ημι-λιωμένου πολυμερούς αμέσως μετά τη διαμόρφωσή του, οι δομές των φυσαλίδων μπορεί να καταρρεύσουν ή να παραμορφωθούν πριν προλάβουν να σταθεροποιηθούν πλήρως, ειδικά σε υψηλότερες ταχύτητες γραμμής όπου υπάρχει λιγότερος χρόνος για το πολυμερές να σταθεροποιηθεί από μόνο του. Και όταν ο κύλινδρος διαμόρφωσης δεν είναι σωστά συντονισμένος με τον έλεγχο τάσης σε όλο το πλάτος του φιλμ, το φιλμ είναι επιρρεπές σε λεπτά σημεία, λαιμό και επιφανειακές ρυτίδες που εμφανίζονται πολύ πριν φτάσει το ρολό στον πελάτη. Επιπλέον, πολλοί κύλινδροι μονού προφίλ δεν είναι κατασκευασμένοι για να προσαρμόζονται σε διαφορετικές προδιαγραφές προϊόντος, οπότε η αλλαγή μεταξύ περιοχών πάχους ή μεγεθών φυσαλίδων συχνά σημαίνει χρονοβόρες μηχανικές αλλαγές και παρατεταμένο χρόνο διακοπής λειτουργίας.
Πού Κοστίζουν Πραγματικά Περισσότερο Αυτές οι Ασυνέπειες
Ο πρακτικός αντίκτυπος της ποιότητας του κυλίνδρου διαμόρφωσης γίνεται πιο ξεκάθαρος σε εφαρμογές όπου η συσκευασία έχει σχεδόν μηδενικό περιθώριο σφάλματος.
Στη συσκευασία εξαρτημάτων αυτοκινήτου και εξαρτημάτων μηχανημάτων ακριβείας, είδη όπως μονάδες αισθητήρων, ρουλεμάν ακριβείας και συγκροτήματα οργάνων συχνά ταξιδεύουν μεγάλες αποστάσεις μέσω διασυνοριακών logistics και πολλαπλών σημείων χειρισμού. Αυτά τα εξαρτήματα εξαρτώνται από φιλμ φυσαλίδων με υψηλή πυκνότητα και ισχυρή αντοχή στη θλιπτική παραμόρφωση για να διατηρήσουν την υποστήριξη σε όλο το ταξίδι. Όταν ο έλεγχος πυκνότητας του κυλίνδρου διαμόρφωσης δεν είναι ακριβής, η τοπική υποστήριξη εξασθενεί, με αποτέλεσμα επιφανειακές γρατσουνιές ή ζημιές από κρούση σε εξαρτήματα που είναι συχνά ακριβά στην αντικατάσταση και δύσκολο να βρεθούν γρήγορα.
Τα γυάλινα και κεραμικά προϊόντα παρουσιάζουν μια διαφορετική πρόκληση. Αυτά τα είδη είναι εξαιρετικά ευαίσθητα σε τοπικές κρούσεις και τα ακανόνιστα σχήματά τους και οι πολλές ακμές τους καθιστούν δύσκολο το σταθερό τύλιγμα με οτιδήποτε λιγότερο από ομοιόμορφη, ανθεκτική δομή φυσαλίδων. Ένας κύλινδρος διαμόρφωσης που παράγει ανομοιόμορφο πάχος τοιχωμάτων φυσαλίδων τείνει να δημιουργεί αδύναμα σημεία ακριβώς εκεί που είναι πιο επικίνδυνα — γύρω από γωνίες και ακμές — και αυτές είναι οι πρώτες φυσαλίδες που σκάνε όταν το πακέτο τραντάζεται κατά τη μεταφορά, αφήνοντας το προϊόν χωρίς προστασία ακριβώς εκεί που τη χρειαζόταν περισσότερο.

Ακριβής Διαμόρφωση Φυσαλίδων σε Διαφορετικές Διαμορφώσεις Μηχανών
Σχεδιάζουμε τον κύλινδρο διαμόρφωσης στις πλατφόρμες μηχανών παραγωγής φιλμ φυσαλίδων γύρω από τρεις συντονισμένες λειτουργίες, αντί να αντιμετωπίζουμε τη διαμόρφωση φυσαλίδων ως ένα μεμονωμένο μηχανικό βήμα. Η διαμόρφωση ακριβείας ξεκινά από την επιφάνεια του κυλίνδρου, όπου μικρο-υφές σχεδιάζονται για να θέσουν μια συνεπή αρχική διάμετρο φυσαλίδας και να αποτρέψουν την ανομοιόμορφη κατανομή τοιχωμάτων που οδηγεί σε πρόωρο σκάσιμο. Αυτή η γεωμετρία συνδυάζεται με συγχρονισμένο έλεγχο ροής εξώθησης, όπου το διάκενο του κυλίνδρου και η ταχύτητα περιστροφής ταιριάζουν με ακρίβεια στην παροχή του εξωθητή, διατηρώντας το ύψος των φυσαλίδων και τη δομική πυκνότητα συνεπή σε όλο το μήκος κάθε παραγωγικής διαδρομής, αντί να αποκλίνουν από παρτίδα σε παρτίδα.
Η ταχεία θερμική σταθεροποίηση κλείνει τον βρόχο. Οι ενσωματωμένες διόδους ψύξης με αέρα στερεοποιούν το ζεστό, ημι-λιωμένο πολυμερές αρκετά γρήγορα ώστε να κλειδώσουν το σχήμα της φυσαλίδας στη θέση του πριν η δομική κατάρρευση γίνει κίνδυνος, ακόμη και σε υψηλές ταχύτητες γραμμής όπου ο χρόνος παραμονής είναι περιορισμένος. Ο κύλινδρος διαμόρφωσης λειτουργεί επίσης σε συντονισμό με αυτόματους ρυθμιστές τάσης σε όλη τη μηχανή, διατηρώντας ομοιόμορφη τάση του φιλμ, έτσι ώστε τα λεπτά σημεία, ο λαιμός και οι επιφανειακές ρυτίδες να αντιμετωπίζονται ως μέρος της διαδικασίας διαμόρφωσης και όχι να διορθώνονται εκ των υστέρων.
Αυτή η μηχανική μεταφράζεται σε μετρήσιμες διαφορές απόδοσης ανάλογα με τη διαμόρφωση της μηχανής. Σε γραμμές υψηλής ταχύτητας 2 στρώσεων, ο κύλινδρος διαμόρφωσης υποστηρίζει συνεχείς ταχύτητες γραμμής που υπερβαίνουν τα 180 μέτρα ανά λεπτό, διατηρώντας παράλληλα τη διαστατική ανοχή των φυσαλίδων εντός ±0,05 mm, γεγονός που συνήθως αυξάνει την παραγωγή ανά βάρδια κατά 12% έως 15% σε σύγκριση με τους τυπικούς σχεδιασμούς κυλίνδρων. Σε γραμμές συνεξώθησης υψηλής ταχύτητας 7 στρώσεων, οι κύλινδροι διαμόρφωσης πολλαπλών ζωνών χειρίζονται την πρόσθετη πολυπλοκότητα των πολυστρωματικών δομών, παράγοντας εξαιρετικά λεπτά φιλμ φυσαλίδων υψηλού φραγμού χωρίς να θυσιάζεται η ακεραιότητα των φυσαλίδων — μια δυνατότητα ιδιαίτερα σημαντική για συσκευασίες ηλεκτρονικών και ιατρικών ειδών, όπου τόσο η προστατευτική απόδοση όσο και οι ιδιότητες φραγμού έχουν σημασία. Για μηχανές μέσης ταχύτητας 3-5 στρώσεων, ένα μόνο προφίλ κυλίνδρου χειρίζεται ένα ευρύ φάσμα πάχους από 0,2 mm έως 2,5 mm, δίνοντας στους κατασκευαστές την ευελιξία να εκτελούν διάφορες προδιαγραφές προϊόντος, ενώ μειώνουν τον χρόνο διακοπής λειτουργίας για μηχανικές αλλαγές έως και 40%.
Για τις εφαρμογές συσκευασίας αυτοκινήτου και εξαρτημάτων ακριβείας που αναφέρθηκαν προηγουμένως, αυτό το επίπεδο ελέγχου πυκνότητας αντιμετωπίζει άμεσα τις απαιτήσεις υποστήριξης και αντοχής στη συμπίεση που απαιτούν αυτά τα εξαρτήματα. Και για τη συσκευασία γυαλιού και κεραμικών, η ακριβής, ομοιόμορφη γεωμετρία φυσαλίδων σημαίνει ότι το φιλμ τυλίγεται καθαρά γύρω από ακανόνιστα σχήματα και ακμές χωρίς τα τοπικά αδύναμα σημεία που προκαλούν πρόωρη αστοχία φυσαλίδων.
Πού Κατευθύνεται η Τεχνολογία Κυλίνδρων Διαμόρφωσης
Η επόμενη γενιά σχεδιασμού κυλίνδρων διαμόρφωσης βασίζεται σε κυλίνδρους με σερβοκίνηση, ενεργή ψύξη και βρόχους ανάδρασης σε πραγματικό χρόνο. Αυτά τα συστήματα χρησιμοποιούν υπέρυθρη μέτρηση φυσαλίδων για να παρακολουθούν συνεχώς τη γεωμετρία των φυσαλίδων καθώς σχηματίζονται, προσαρμόζοντας αυτόματα το διάκενο του κυλίνδρου και τους εσωτερικούς ρυθμούς ψύξης για να αντισταθμίσουν τις μεταβολές της θερμοκρασίας περιβάλλοντος ή τις διακυμάνσεις στον δείκτη τήξης της πρώτης ύλης. Για προηγμένες γραμμές παραγωγής υψηλής ταχύτητας 3-5 στρώσεων και 7 στρώσεων, αυτού του είδους ο αποκρινόμενος έλεγχος ωθεί τα ποσοστά ελαττωμάτων κοντά στο μηδέν και ανοίγει την πόρτα για τη σταθερή παραγωγή πολύπλοκων μικρο-δομών φυσαλίδων, αντιστατικών φιλμ και βιοαποικοδομήσιμων υλικών συσκευασίας που οι παλαιότεροι, στατικοί σχεδιασμοί κυλίνδρων απλά δεν μπορούν να χειριστούν με την ίδια αξιοπιστία.
Για τους κατασκευαστές που αξιολογούν μια νέα μηχανή παραγωγής φιλμ φυσαλίδων, ο κύλινδρος διαμόρφωσης είναι ένα από τα εξαρτήματα που αξίζει περισσότερο να κατανοηθούν λεπτομερώς, επειδή είναι εκεί όπου το ακατέργαστο πολυμερές είτε γίνεται αξιόπιστη, δομικά υγιής προστατευτική προστασία — είτε όχι. Η γεωμετρία ακριβείας, ο συγχρονισμένος έλεγχος ροής, η ταχεία ψύξη και, ολοένα και περισσότερο, η έξυπνη ανάδραση σερβομηχανισμού, είναι αυτό που διαχωρίζει μια μηχανή παραγωγής φιλμ φυσαλίδων που παρέχει σταθερή, υψηλής απόδοσης παραγωγή από μια που αφήνει την ποιότητα στην τύχη.