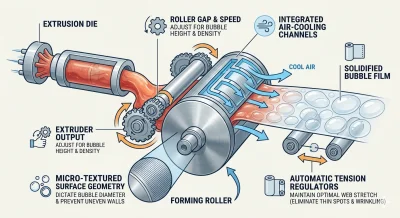
Tek bir patlamış balon küçük bir kusur gibi görünebilir, ancak yüksek hızlı bir üretim hattında tekrarlanan tutarsızlıklar hızla reddedilen rulolara, malzeme israfına ve ek üretim maliyetlerine yol açabilir. Dengesiz balon duvarları, zayıf sızdırmazlıklar ve çökmüş hava yastıkları genellikle kararsız şekillendirme koşullarıyla ilişkilendirilebilir ve bu da şekillendirme silindirini süreçte kritik bir bileşen haline getirir. Ekstrüzyon kalıbının hemen arkasına yerleştirilen şekillendirme silindiri, eriyik polimeri tutarlı bir balon yapısına şekillendirirken aynı zamanda balon boyutunu, duvar homojenliğini ve genel film oluşumunu kontrol etmeye yardımcı olur. Bu nedenle tasarımı ve çalışma kararlılığı, bitmiş balonlu filmin kalitesi ve tutarlılığı üzerinde doğrudan bir etkiye sahiptir.
Geleneksel Şekillendirme Silindiri Tasarımları Neden Yetersiz Kalıyor?
Bitmiş balonlu filmde ortaya çıkan kusurların çoğu, silindir yüzeyinde başlar. Daha eski veya düşük hassasiyetli silindirler genellikle tutarlılık için tasarlanmamış temel yüzey dokularıyla işlenir ve bu da balon duvar kalınlığının film boyunca eşit olmayan bir şekilde dağılmasına neden olur. Bu ince noktalar, ister hatta, ister bir depoda veya nakliye sırasında olsun, balonların ilk patladığı yerler haline gelir.
Senkronizasyon bir diğer yaygın zayıf noktadır. Silindir aralığı ve dönüş hızı, ekstrüder çıkışına tam olarak uyarlanmadığında, balon yüksekliği ve yapısal yoğunluğu bir üretim partisinden diğerine kayar ve bu da sıkı boyutsal toleransları korumayı zorlaştırır. Soğutma, ek bir risk katmanı ekler — yarı eriyik polimeri şekillendirildikten hemen sonra katılaştırmanın hızlı ve güvenilir bir yolu olmadan, balon yapıları tamamen sertleşmeden çökebilir veya deforme olabilir, özellikle de polimerin kendi kendine stabilize olması için daha az zamanın olduğu yüksek hat hızlarında. Ve şekillendirme silindiri, ağ genelindeki gerilim kontrolü ile düzgün bir şekilde koordine edilmediğinde, film, rulo müşteriye ulaşmadan çok önce ortaya çıkan ince noktalara, boyun vermeye ve yüzey kırışıklıklarına eğilimli hale gelir. Tüm bunların üstüne, birçok tek profilli silindir, farklı ürün özellikleri arasında esneklik gösterecek şekilde üretilmemiştir, bu nedenle ölçü aralıkları veya balon boyutları arasında geçiş yapmak genellikle uzun mekanik değişiklikler ve uzun süreli duruş süreleri anlamına gelir.
Bu Tutarsızlıklar En Çok Nerede Maliyete Yol Açar?
Şekillendirme silindiri kalitesinin pratik etkisi, ambalajın neredeyse hiç hata payının olmadığı uygulamalarda en belirgin hale gelir.
Otomotiv bileşenleri ve hassas makine parçaları ambalajlarında, sensör modülleri, hassas rulmanlar ve enstrüman tertibatları gibi öğeler genellikle sınır ötesi lojistik ve birden fazla taşıma noktası boyunca uzun mesafeler kat eder. Bu parçalar, tüm yolculuk boyunca desteği sürdürmek için yüksek yoğunluklu ve sıkıştırma deformasyonuna karşı güçlü dirençli balonlu filme güvenir. Şekillendirme silindiri yoğunluk kontrolü hassas olmadığında, yerel destek zayıflar ve sonuç, değiştirilmesi genellikle pahalı ve tedarik edilmesi zor olan parçalarda yüzey çizilmesi veya darbe hasarı olur.
Cam ve seramik ürünler farklı bir zorluk oluşturur. Bu ürünler lokal darbelere karşı son derece hassastır ve düzensiz şekilleri ile çok sayıda kenarları, tek tip, elastik balon yapısından daha azıyla tutarlı sarma işlemini zorlaştırır. Eşit olmayan balon duvar kalınlığı üreten bir şekillendirme silindiri, en tehlikeli oldukları yerlerde — köşelerde ve kenarlarda — zayıf noktalar oluşturma eğilimindedir ve paket nakliye sırasında sarsıldığında patlayan ilk balonlar bunlar olur ve ürünü en çok ihtiyaç duyduğu yerde korumasız bırakır.

Farklı Makine Konfigürasyonlarında Hassas Balon Şekillendirme
Balonlu film yapma makinesi platformlarımızdaki şekillendirme silindirini, balon şekillendirmeyi tek bir mekanik adım olarak ele almak yerine üç koordineli işlev etrafında tasarlıyoruz. Hassas geometrik kalıplama, silindir yüzeyinde başlar; burada mikro dokulu desenler, tutarlı bir başlangıç balon çapı ayarlamak ve erken patlamaya yol açan eşit olmayan duvar dağılımını önlemek için tasarlanmıştır. Bu geometri, silindir aralığı ve dönüş hızının ekstrüder çıkışına tam olarak uyarlandığı senkronize ekstrüzyon akış kontrolü ile eşleştirilir ve balon yüksekliği ile yapısal yoğunluğun partiden partiye kaymak yerine her çalışmanın tüm uzunluğu boyunca tutarlı kalmasını sağlar.
Hızlı termal stabilizasyon döngüyü kapatır. Entegre hava soğutma kanalları, sıcak, yarı eriyik polimeri, bekleme süresinin sınırlı olduğu yüksek hat hızlarında bile yapısal çökme riski oluşmadan önce balon şeklini kilitleyecek kadar hızlı bir şekilde katılaştırır. Şekillendirme silindiri ayrıca makine genelindeki otomatik gerilim regülatörleriyle koordineli olarak çalışır ve ince noktalar, boyun verme ve yüzey kırışıklıklarının sonradan düzeltilmek yerine şekillendirme sürecinin bir parçası olarak ele alınması için eşit ağ germe sağlar.
Bu mühendislik, makine konfigürasyonuna bağlı olarak ölçülebilir performans farklılıklarına dönüşür. 2 Katmanlı Yüksek Hızlı Balonlu Film Makinesi hatlarında şekillendirme silindiri, balon boyutsal toleransını ±0,05 mm içinde tutarken dakikada 180 metreyi aşan sürekli hat hızlarını destekler ve bu, standart silindir tasarımlarına kıyasla vardiya çıktısını genellikle %12 ila %15 oranında artırır. 7 katmanlı yüksek hızlı ko-ekstrüzyon hatlarında, çok bölgeli şekillendirme silindirleri çok katmanlı yapıların ek karmaşıklığını yönetir ve balon bütünlüğünden ödün vermeden ultra ince, yüksek bariyerli balonlu filmler üretir — bu yetenek özellikle hem yastıklama performansının hem de bariyer özelliklerinin önemli olduğu elektronik ve tıbbi ambalajlar için geçerlidir. 3–5 Katmanlı Düşük Hızlı Balonlu Film Makinesi için tek bir silindir profili, 0,2 mm'den 2,5 mm'ye kadar geniş bir ölçü aralığını yönetir ve üreticilere çeşitli ürün özelliklerini çalıştırma esnekliği sağlarken mekanik değişim duruş süresini %40'a kadar azaltır.
Daha önce belirtilen otomotiv ve hassas bileşen ambalaj uygulamaları için bu düzeydeki yoğunluk kontrolü, bu parçaların talep ettiği destek ve sıkıştırma direnci gereksinimlerini doğrudan karşılar. Cam ve seramik ambalajlar için ise hassas, tek tip balon geometrisi, filmin düzensiz şekillerin ve kenarların etrafında, erken balon arızasına neden olan yerel zayıf noktalar olmadan temiz bir şekilde sarılması anlamına gelir.
Şekillendirme Silindiri Teknolojisinin Geleceği
Bir sonraki nesil şekillendirme silindiri tasarımı, gerçek zamanlı geri bildirim döngülerine sahip servo tahrikli, aktif olarak soğutulan silindirler etrafında inşa ediliyor. Bu sistemler, oluşurken balon geometrisini sürekli olarak izlemek için kızılötesi balon ölçümü kullanır ve ortam sıcaklığı değişimlerini veya hammadde erime indeksindeki dalgalanmaları telafi etmek için silindir aralığını ve dahili soğutma hızlarını otomatik olarak ayarlar. Gelişmiş 3–5 Katmanlı Yüksek Hızlı Balonlu Film Makinesi ve 7 katmanlı üretim hatları için bu tür bir duyarlı kontrol, kusur oranlarını sıfıra yaklaştırır ve daha eski, statik silindir tasarımlarının aynı güvenilirlikle işleyemediği karmaşık mikro balon yapıları, antistatik filmler ve biyolojik olarak parçalanabilir ambalaj malzemelerinin tutarlı bir şekilde üretilmesinin önünü açar.
Yeni bir balonlu film yapma makinesi değerlendiren üreticiler için şekillendirme silindiri, ayrıntılı olarak anlaşılması en faydalı bileşenlerden biridir; çünkü ham polimerin ya güvenilir, yapısal olarak sağlam koruyucu yastıklamaya dönüştüğü ya da dönüşmediği yerdir. Hassas geometri, senkronize akış kontrolü, hızlı soğutma ve giderek artan şekilde akıllı servo geri bildirimi, tutarlı, yüksek verimli çıktı sağlayan bir balonlu film yapma makinesini, kaliteyi şansa bırakan bir makineden ayıran şeydir.