Una singola bolla scoppiata può sembrare un difetto minore, ma su una linea di produzione ad alta velocità, ripetute incongruenze possono rapidamente portare a rotoli scartati, spreco di materiale e costi di produzione aggiuntivi. Pareti di bolle irregolari, saldature deboli e cuscini d'aria collassati sono spesso associati a condizioni di formatura instabili, rendendo il rullo formatore un componente critico nel processo. Posizionato direttamente dopo la filiera di estrusione, il rullo formatore modella il polimero fuso in una struttura a bolle consistente, aiutando a controllare la dimensione delle bolle, l'uniformità delle pareti e la formazione complessiva del film. La sua progettazione e la stabilità operativa hanno quindi un'influenza diretta sulla qualità e sulla consistenza del film a bolle finito.
Perché i Progetti Tradizionali del Rullo Formatore Continuano a Deludere
Molti dei difetti che si manifestano nel film a bolle finito hanno origine proprio sulla superficie del rullo. I rulli più vecchi o di precisione inferiore sono spesso lavorati con texture superficiali di base che non sono mai state progettate per la consistenza, lasciando lo spessore della parete delle bolle distribuito in modo non uniforme su tutto il film. Quei punti sottili diventano i punti esatti in cui le bolle scoppiano per prime, sia che ciò accada sulla linea, in un magazzino o durante il trasporto.
La sincronizzazione è un altro punto debole comune. Quando il gioco del rullo e la velocità di rotazione non sono abbinati con precisione alla produzione dell'estrusore, l'altezza delle bolle e la densità strutturale variano da una produzione all'altra, rendendo difficile mantenere tolleranze dimensionali strette. Il raffreddamento aggiunge un ulteriore livello di rischio: senza un modo rapido e affidabile per solidificare il polimero semifuso subito dopo la formatura, le strutture a bolle possono collassare o deformarsi prima di solidificarsi completamente, specialmente a velocità di linea elevate dove c'è meno tempo per il polimero di stabilizzarsi da solo. E quando il rullo formatore non è adeguatamente coordinato con il controllo della tensione attraverso il nastro, il film è soggetto a punti sottili, strizioni e rughe superficiali che si manifestano ben prima che il rotolo raggiunga il cliente. Oltre a tutto ciò, molti rulli a profilo singolo non sono progettati per adattarsi a diverse specifiche di prodotto, quindi il passaggio tra intervalli di spessore o dimensioni delle bolle spesso richiede lunghi cambi meccanici e tempi di fermo prolungati.
Dove Queste Incongruenze Costano Realmente di Più
L'impatto pratico della qualità del rullo formatore diventa più evidente nelle applicazioni in cui l'imballaggio ha un margine di errore quasi nullo.
Negli imballaggi per componenti automobilistici e parti di macchinari di precisione, articoli come moduli sensore, cuscinetti di precisione e gruppi strumentali viaggiano spesso per lunghe distanze attraverso la logistica transfrontaliera e molteplici punti di movimentazione. Queste parti dipendono da un film a bolle con elevata densità e forte resistenza alla deformazione da compressione per mantenere il supporto durante l'intero viaggio. Quando il controllo della densità del rullo formatore non è preciso, il supporto localizzato si indebolisce e il risultato sono graffi superficiali o danni da impatto su parti che sono spesso costose da sostituire e difficili da reperire rapidamente.
I prodotti in vetro e ceramica presentano una sfida diversa. Questi articoli sono estremamente sensibili agli impatti localizzati e le loro forme irregolari e i numerosi bordi rendono difficile un avvolgimento consistente con qualsiasi cosa meno di una struttura a bolle uniforme e resiliente. Un rullo formatore che produce uno spessore di parete non uniforme tende a creare punti deboli esattamente dove sono più pericolosi — intorno a angoli e bordi — e quelle sono le prime bolle a scoppiare quando l'imballaggio viene urtato durante il trasporto, lasciando il prodotto senza ammortizzazione proprio dove ne aveva più bisogno.

Formatura di Precisione delle Bolle su Diverse Configurazioni di Macchina
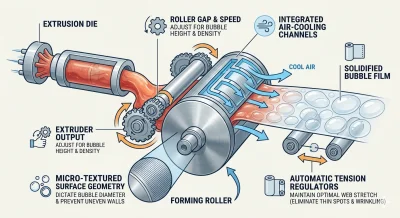
Progettiamo il rullo formatore nelle nostre piattaforme di macchine per film a bolle attorno a tre funzioni coordinate, piuttosto che trattare la formatura delle bolle come un singolo passaggio meccanico. La modellatura geometrica di precisione inizia sulla superficie del rullo, dove vengono progettati motivi micro-testurizzati per impostare un diametro iniziale della bolla coerente e prevenire la distribuzione irregolare delle pareti che porta allo scoppio prematuro. Questa geometria è abbinata a un controllo sincronizzato del flusso di estrusione, dove il gioco del rullo e la velocità di rotazione sono abbinati con precisione alla produzione dell'estrusore, mantenendo l'altezza delle bolle e la densità strutturale coerenti per l'intera lunghezza di ogni produzione, anziché variare da lotto a lotto.
La stabilizzazione termica rapida chiude il ciclo. I canali di raffreddamento ad aria integrati solidificano il polimero caldo e semifuso abbastanza rapidamente da bloccare la forma della bolla prima che il collasso strutturale diventi un rischio, anche a velocità di linea elevate dove il tempo di permanenza è limitato. Il rullo formatore lavora anche in coordinamento con i regolatori automatici di tensione su tutta la macchina, mantenendo un allungamento uniforme del nastro in modo che punti sottili, strizioni e rughe superficiali vengano affrontati come parte del processo di formatura, piuttosto che corretti in un secondo momento.
Questa ingegneria si traduce in differenze di prestazioni misurabili a seconda della configurazione della macchina. Sulle linee ad alta velocità a 2 strati, il rullo formatore supporta velocità di linea continue superiori a 180 metri al minuto, mantenendo una tolleranza dimensionale della bolla entro ±0,05 mm, il che aumenta tipicamente la produzione per turno dal 12% al 15% rispetto ai progetti di rulli standard. Sulle linee di co-estrusione ad alta velocità a 7 strati, i rulliformatori multi-zona gestiscono la complessità aggiuntiva delle strutture multistrato, producendo film a bolle ultra-sottili e ad alta barriera senza sacrificare l'integrità delle bolle — una capacità particolarmente rilevante per gli imballaggi elettronici e medicali, dove contano sia le prestazioni di ammortizzazione che le proprietà barriera. Per le macchine a velocità media a 3-5 strati, un singolo profilo del rullo gestisce un'ampia gamma di spessori da 0,2 mm a 2,5 mm, offrendo ai produttori la flessibilità di eseguire diverse specifiche di prodotto, riducendo al contempo i tempi di fermo per il cambio meccanico fino al 40%.
Per le applicazioni di imballaggio di componenti automobilistici e di precisione menzionate in precedenza, questo livello di controllo della densità soddisfa direttamente i requisiti di supporto e resistenza alla compressione di cui quelle parti hanno bisogno. E per gli imballaggi in vetro e ceramica, una geometria delle bolle precisa e uniforme significa che il film avvolge in modo pulito forme e bordi irregolari senza i punti deboli localizzati che causano il cedimento precoce delle bolle.
Dove Sta Andando la Tecnologia dei Rulli Formatori
La prossima generazione di progetti di rulli formatori si basa su rulli servoazionati e raffreddati attivamente con cicli di feedback in tempo reale. Questi sistemi utilizzano la misurazione a infrarossi delle bolle per monitorare continuamente la geometria delle bolle mentre si formano, regolando automaticamente il gioco del rullo e le velocità di raffreddamento interne per compensare i cambiamenti di temperatura ambiente o le fluttuazioni nell'indice di fluidità della materia prima. Per le linee di produzione avanzate ad alta velocità a 3-5 strati e a 7 strati, questo tipo di controllo reattivo spinge i tassi di difetto vicino allo zero e apre la porta alla produzione costante di complesse strutture a micro-bolle, film antistatici e materiali di imballaggio biodegradabili che i progetti di rulli statici più vecchi semplicemente non possono gestire con la stessa affidabilità.
Per i produttori che valutano una nuova macchina per film a bolle, il rullo formatore è uno dei componenti che vale la pena comprendere in dettaglio, perché è il punto in cui il polimero grezzo diventa un'ammortizzazione protettiva affidabile e strutturalmente solida — oppure no. La geometria di precisione, il controllo sincronizzato del flusso, il raffreddamento rapido e, sempre più, il feedback intelligente dei servoazionamenti, sono ciò che distingue una macchina per film a bolle che offre una produzione costante e ad alta resa da una che lascia la qualità al caso.