ストレッチフィルム製膜機でフィルムの透明度を向上させる方法
2026-09-04
透明性は、ストレッチフィルムに触れることなくその品質を判断する最も迅速な方法の一つである。曇りや濁りのあるロールは、耐パンク試験に不合格となるずっと以前に、溶融の不均一、冷却制御の不良、またはダイリップの摩耗を示している。パレット包装、食品グレード包装、およびeコマース物流において、光学透明度は単なる外観上の問題ではなく、ポリマーの純度、プロセス安定性、そしてそのロールを製造したストレッチフィルム押出成形機の精度を示す直接的な指標である。
購入者がパレットラップを広げる際に押出機構について考えることはほとんどないが、ガラスのように透明なフィルムとくすんだ乳白色のフィルムの違いは、ロールが倉庫に届くずっと前の、機械内部で完全に決定される。溶融温度制御、冷却速度、およびダイ形状はすべて、完成したフィルムに目に見える痕跡を残す。そのため、同じ樹脂配合から作られた2つのロールでも、それを製造した設備によって全く異なる外観になり得る。
通常の設備ではなぜ透明フィルムの製造が難しいのか
曇りの問題のほとんどは、旧式または低コストの生産ラインに共通するいくつかの機械的弱点に起因する。スクリューがバレル全体で一貫したせん断を生成できない場合、未溶融の樹脂の小さな塊(しばしば「未溶融物」と呼ばれる)がそのままフィルム内に通過し、光を散乱させて目に見える斑点や曇り部分を生じさせる。バレルに沿った温度変動はこれを悪化させ、不均一な加熱はゲルや不安定な溶融粘度を発生させ、下流工程で完全に消失することはない。
冷却速度も同様に重要である。チルロールが溶融ウェブから熱を十分に速く奪えない場合、ポリマーは固化する前に結晶化する時間が増える。冷却速度が遅いと、光を散乱させて目に見える曇りを引き起こす結晶構造である球晶が大きく成長する。これが、ストレッチフィルムが光沢のある外観ではなく、くすんで見える最も一般的な理由の一つである。
表面曇りは、さらに別の難題を加える。ウェブ幅全体にわたって完全に均一なギャップを維持できないダイリップは、厚みばらつき、エッジビードの蓄積、またはダイリップ自体への樹脂の堆積を引き起こす。これらの欠陥はいずれもフィルム表面を粗くし、高透明性アプリケーションが要求する滑らかでガラスのような仕上げを損なう。さらに、不安定な溶融流動(メルトバンク内の乱流、ダイ全体への不均一な分布)が加わると、適切に配合された樹脂であっても、フィルムの1メートルごとに外観が不均一になる可能性がある。
旧式のラインでは、これらの3つの問題は孤立するのではなく、互いに複合的に作用する傾向がある。不均一なせん断を生成するスクリューは、下流の冷却システムが予測可能な溶融温度で動作することを困難にし、すでに厚みばらつきに悩まされているダイは、急冷不良による曇りがさらに重なることで、その不均一性をより明確に示すことになる。これが、旧式の設備のオペレーターが、樹脂、添加剤パッケージ、ライン設定が同じであっても、透明度がバッチごとに予測不能であるとしばしば述べる理由である。根本原因は通常、配合ではなく、押出機自体の機械的精度にある。
生産現場で透明度が実際に重要となる場面
これらの問題は抽象的なものではない。食品や医薬品のパレット包装では、倉庫作業員はラップを1層も剥がすことなく、ラベル、ロット番号、有効期限をラップ越しに読み取る必要がある。曇ったフィルムは検査の遅延と手作業による確認の増加を意味し、規制環境では、バッチのトレーサビリティを目視で確認する必要があるコンプライアンス監査の速度を低下させる可能性さえある。大量のeコマースフルフィルメントでは、仕分けチームはパレットの内容物を一目で確認できることに依存しているため、曇りや筋状のフィルムは品質チェックを直接遅らせ、スピードが最も重要となるピークシーズンの取扱量増加時に、ピッキングエラーの可能性を高める。
小売およびFMCG流通にも同様の問題の別のバージョンが存在する:ディスプレイ用パレットに巻かれたストレッチフィルムはほとんど見えないことが求められ、曇りやくすみは、製品が棚に届く前に購入者への見え方に影響を与える可能性がある。これらの各ケースにおいて、フィルム自体は二重の役割を果たしている。すなわち、機械的に荷物を保護すると同時に、光学的には邪魔にならないことである。そして、この2番目の要件こそ、設計の悪い押出プロセスがその限界を示し始める部分である。
あらゆる層に透明度を設計する
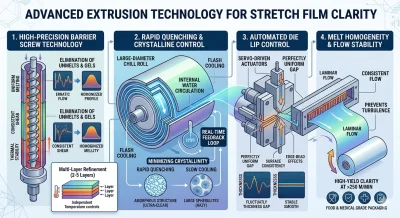
光学性能を目的として設計されたストレッチフィルム押出成形機は、まずスクリューから始めて、これらの故障点のそれぞれに直接対処する。高精度バリアスクリュージオメトリーは、バレル全長にわたって均一なせん断を生成し、溶融物を均質に保ち、内部曇りの原因となる未溶融粒子を排除する。2層、3層、および高速多層構成では、各層を独立して温度制御できるため、外側の透明層と内側の粘着層または強度層の両方が、単一の妥協設定ではなく、それぞれの最適な溶融プロファイルで処理される。
次に冷却が重要であり、ここでライン速度と透明度が最も直接的に交差する。最適化された内部水循環を備えた大径チルロールは、球晶が光を散乱させる前にその成長を制限するのに十分な速さでウェブから熱を奪い、これが真のフラッシュ冷却効果の背後にあるメカニズムである。多層ラインでは、精密な冷却温度管理により、フィルムの固化時に応力痕が形成されるのを防ぎ、全自動巻取システムでは、リアルタイムフィードバックループが連続的に冷却水流を調整するため、生産速度が上がっても透明度は一定に保たれる。
表面品質はダイで仕上げられる。サーボ駆動のダイリップアクチュエーターは、ウェブ幅全体にわたって均一なギャップを保持し、生産工程でフィルム表面を粗くするエッジビード効果やリップへの堆積を防ぐ。乱流のないメルトバンクの流動を維持するように設計されたダイおよび流路設計と組み合わせることで、ロールの最初の1メートルから最後の1メートルまで厚みと透明度が安定する。これは、ライン速度が毎分250メートルを超えると明らかになる違いであり、溶融、冷却、またはダイ制御のわずかな不均一性が、完成したフィルムに即座に現れる。
これらのシステムはどれも単独で機能するわけではなく、これが透明度が機械全体の品質の信頼性の高い指標である理由の一部である。均質な溶融物を生成するスクリューは、結晶化がそれを元に戻す前に透明度を固定できる冷却システムを必要とし、適切な温度で動作するチルロールは、ウェブ幅全体に均一で乱流のない溶融流を供給するダイを必要とする。バリアスクリュー押出、急速チルロール急冷、および自動ダイリップ制御が、ラインに単に組み合わされた別個のコンポーネントとしてではなく、単一のシステムとして統合エンジニアリングされている場合、その結果は、理想的な条件下でのみではなく、ロール後も一貫して高透明度の出力を維持できるストレッチフィルム押出成形機となる。
現代の包装が要求する透明度のために設計
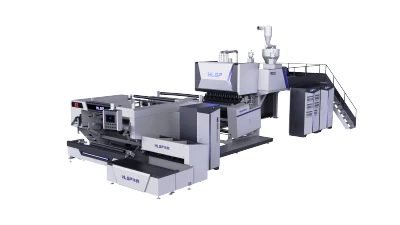
これらのシステムのすべて—バリアスクリュー押出、急速チルロール急冷、およびサーボ制御ダイリップ調整—は、単独ではなく連携して機能するようにエンジニアリングされている。なぜなら、透明度は決して単一のコンポーネントの産物ではないからである。当社のストレッチフィルム製造機は、この原理に基づいてゼロから設計されており、窒化合金鋼製スクリューおよびバレルコンポーネント、密閉ループ水冷システム、および精密ダイ制御が、2層、3層、および高速多層構成の両方に組み込まれている。
各構成は、中容量または中量の生産に適したコンパクトな2層ラインから、光学品質を犠牲にすることなく毎分200メートルをはるかに超える速度で稼働可能な高速多層システムまで、特定のアプリケーションが実際に必要とする出力に合わせてサイジングされている。各層にわたる独立した温度ゾーニング、全自動モデルでのリアルタイム冷却材フィードバック、およびサーボ調整式ダイリップが連携して、生産ラインの最初の数ロールだけでなく、全生産工程にわたって厚み公差と透明度を一定に保つ。
アプリケーションがフードグレードのパレット包装、高速eコマース包装ライン、または小売向けディスプレイ用荷物のいずれであっても、当社の機械は、一般的なストレッチフィルムを一貫して透明でガラスのような仕上げに変える、溶融安定性、冷却精度、およびダイ精度を提供するように構築されている。生産を重ねるごとに。