生産ラインを流れるストレッチフィルムのすべてのロールには、ほとんどのオペレーターがほとんど意識することのない一つの部品の影響が刻まれている。それはダイリップギャップである。この単一の寸法(しばしばミリメートルの端数で測定される)は、ポリマー溶融物がダイ幅全体にわたってどれだけ均一に広がるか、その結果得られるストレッチフィルムが荷重下でどれだけ一貫した性能を発揮するか、そして販売可能なロールが生産される前に工場の床にどれだけのスクラップが発生するかを静かに決定づける。ストレッチフィルム押出成形において、このギャップを適切に設定することは単なる微調整ではない。それは、パレットを大陸横断輸送中にしっかりと固定できるフィルムと、最初の乱暴な取り扱いで破れてしまうフィルムとの違いを生む。
不正確なダイリップギャップが依然として多くの生産ラインを悩ませる理由
ほとんどのゲージ問題は、同じ根本原因に遡ることができる。それは、押出成形設備がダイリップギャップを十分な精度で保持または調整できないことである。多くの旧型またはエントリーレベルのラインでは、ギャップは固定されたマイクロメータネジを使用して手動で一度設定され、生産中に溶融温度、圧力、または粘度が変動するかどうかに関係なく、その後の運転中はそのまま放置される。ポリマー溶融物は小さな熱変動にも敏感であるため、起動時に完璧に見えたギャップも、シフト開始から1時間後にはまったく異なる挙動を示す可能性がある。
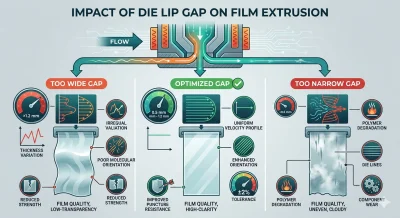
結果は予測可能である。ギャップが広くなりすぎると、溶融物に加わるせん断応力が低下し、分子配向が弱まり、目に見える横幅方向のゲージ変動(一部のレーンで薄く、他のレーンで厚くなる)が発生し、引張強度の低下と耐パンク性の低下を引き起こす。ギャップが狭くなりすぎると、その逆が起こる。せん断応力が上昇し、過剰な摩擦の下でポリマーが劣化し始め、フィルム表面にダイラインが現れ、ダイ部品自体の摩耗が予想よりも早まる。顧客が一貫した耐荷重性のあるラップを提供するストレッチフィルム製造機を期待している場合、どちらの極端な状態も許容できず、また、純粋に手動で監視されていないダイでは、全生産運転期間にわたってこれらの問題を確実に防止することはできない。
現場で精密なゲージ制御が実際に重要となる場面
不安定なダイリップギャップの実質的なコストは、ストレッチフィルムに求められる用途によって異なる。
物流および倉庫業務に供給されるパレットラッピングラインでは、フィルムには高い保持力と信頼性の高い耐パンク性が求められ、複数の取り扱いポイントを経ても混合積載物を確実に固定する必要がある。ゲージ制御が変動すると、薄い部分が弱点となり、倉庫を出た時点では問題なく見えたラップが、目的地に到着する前に破損する可能性がある。
コールドチェーンおよび生鮮食品包装においては、購入者や品質検査官は、包装を開封せずに製品の状態を確認するために視覚的な透明性に依存する。一定に保持されていないダイリップギャップは、ウェブ全体に faint なスジ状の模様や不均一なヘイズを残す傾向があり、この用途に依存する透明性をまさに損なう。
建築資材、パイプ、異形押出成形品向けの結束・バンド用途では、フィルムに異なる要求が課せられる。すなわち、幅全体にわたって高い引張強度と均一な伸びであり、張力下にある単一の薄い部分が、しばしば結束が解ける箇所となるからである。また、電子機器や精密部品の包装では、帯電防止層や防湿層が共押出成形されることが多く、全層にわたる厳しい厚み公差は譲れない条件であり、変動するダイギャップでは、このような多層の一貫性を出荷ごとに保証することは非常に困難である。
当社のダイ技術がどのように問題を根本的に解決するか
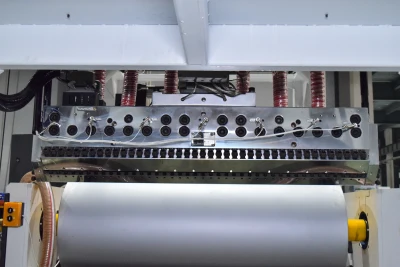
当社は、ダイリップギャップ制御が単一の固定設定と技術者の判断に依存すべきではないという考えに基づき、ストレッチフィルム製造機のプラットフォームを設計した。構成に応じて、ラインは、直接的な機械的制御を希望するオペレーター向けの高精度手動マイクロメータ調整、または、生産中に連続的に自動調整する完全統合型クローズドループサーモボルトダイのいずれかを選択できる。いずれの場合も、ギャップは、ダイ幅全体にわたって最も均一な溶融速度プロファイルを提供することが判明している最適化された0.5~1.2 mmの作業範囲内に維持されるように設計されている。
真の利点が現れるのはクローズドループ構成である。リアルタイム自動厚み測定と組み合わせることで、システムはウェブが形成される際に連続的に測定し、そのデータをダイにフィードバックし、リップギャップをその場で微調整して、そうでなければゲージ変動を引き起こすであろう温度と圧力の変動を補償する。実際には、このクローズドループ応答により、ラインはダイが最後に手動で調整された瞬間だけでなく、何度も繰り返し実行されるたびに、厳しい±2%の厚み公差を維持することが可能となる。
このレベルの制御は、フィルム性能に直接反映される。これらのラインで生産されたストレッチフィルムは、通常、300%以上の破断伸びを達成し、保持力は8~12 N/mm²の範囲で安定している。これらの数値は、溶融物が孤立した帯域ではなく、ダイ幅全体にわたって均等にせん断されることにほぼ完全に依存している。3層または5層の共押出構成を採用している顧客にとっては、同じ精度が層比率の制御にも及び、各層の個別の厚みを安定させ、高粘着性の内層、高強度のコア層、UV安定性の高い外層がそれぞれの意図された機能を、互いに干渉することなく発揮できるようにする。その結果、ASTM D5458やISO 14631などの認知されたベンチマークを一貫して満たすストレッチフィルム製造機が実現し、コンバーターやエンドユーザーに自社ラインでの品質管理のための信頼性の高い基盤を提供する。
様々な構成にわたって拡張可能な設計
ダイの精度は後付けとして追加されるのではなく、プラットフォームに組み込まれているため、当社が提供する全範囲の構成にわたって継承される。顧客が単純なパレットラップ用の2層ライン、バランスの取れた粘着性と耐パンク性を備えた3層システム、または強度を犠牲にすることなく高度な薄肉化を実現する5層セットアップのいずれを必要とする場合でも、同じ高精度のダイ制御とクローズドループ厚み測定が全機種で利用可能である。巻取り自動化(半自動または全自動ロール交換)は、ダイ構成とは独立して適合させることができるため、生産スループットとフィルム品質の両方を、一方が他方を制約することなく最適化できる。
新しいストレッチフィルム製造機を評価する製造業者にとって、ダイリップギャップ制御は、一貫したフィルム厚み、機械的特性、表面品質を達成するための重要な要素である。当社のストレッチフィルム製造機は、精密ダイシステムと安定したプロセス制御を備えて設計されており、様々な生産要件にわたって均一なフィルム出力を維持するのに役立つ。正確なダイ調整と信頼性の高い押出成形および巻取りシステムを組み合わせることにより、当社の設備は、一貫したストレッチフィルム品質と安定した長期生産を求める製造業者に実用的なソリューションを提供する。