Jede Rolle Stretchfolie, die ein Produktionsband verlässt, trägt den Fingerabdruck einer Komponente, an die die meisten Bediener selten denken: den Düsenlippenabstand. Diese einzelne Abmessung, oft in Bruchteilen eines Millimeters gemessen, bestimmt maßgeblich, wie gleichmäßig sich eine Polymerschmelze über die Düsenbreite verteilt, wie konsistent die resultierende Stretchfolie unter Last arbeitet und wie viel Ausschuss auf dem Fabrikboden landet, bevor eine verkaufsfähige Rolle hergestellt ist. Bei der Stretchfolienextrusion ist die korrekte Einstellung dieses Spaltes keine kosmetische Anpassung – sie ist der Unterschied zwischen einer Folie, die eine Palette durch einen nationalen Transport zusammenhält, und einer, die bei der ersten rauen Handhabung reißt.
Warum ein ungenauer Düsenlippenabstand viele Produktionslinien noch immer plagt
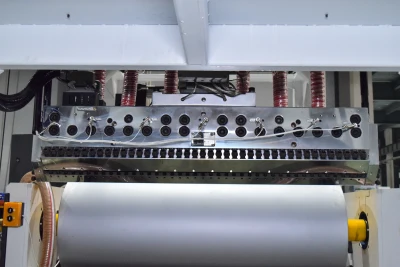
Die meisten Dickenprobleme lassen sich auf dieselbe Ursache zurückführen: Die Extrusionsanlage kann den Düsenlippenabstand nicht mit ausreichender Präzision halten oder einstellen. Bei vielen älteren oder Einstiegslinien wird der Spalt einmal von Hand mit einer festen Mikrometerschraube eingestellt und für den Rest des Laufs unverändert gelassen, unabhängig davon, wie Schmelztemperatur, Druck oder Viskosität während der Produktion schwanken. Da die Polymerschmelze selbst auf kleine thermische Schwankungen empfindlich reagiert, kann sich ein Spalt, der beim Start perfekt aussah, eine Stunde nach Schichtbeginn ganz anders verhalten.
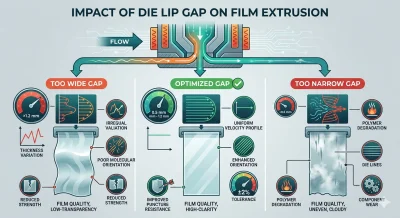
Die Folgen sind vorhersehbar. Ein zu weit geöffneter Spalt verringert die auf die Schmelze ausgeübte Scherspannung, schwächt die molekulare Orientierung und erzeugt sichtbare Querprofilabweichungen – dünner in einigen Bahnen, dicker in anderen – sowie eine reduzierte Zugfestigkeit und schlechte Durchstoßfestigkeit. Ein zu enger Spalt bewirkt das Gegenteil: Die Scherspannung steigt, das Polymer beginnt unter übermäßiger Reibung zu degradieren, es entstehen Düsenlinien auf der Folienoberfläche, und die Düsenkomponenten selbst verschleißen schneller als vorgesehen. Keiner der beiden Extreme ist akzeptabel, wenn ein Kunde auf eine Stretchfolienmaschine angewiesen ist, die eine konsistente, lasttragende Umwicklung liefert, und keines kann eine rein manuelle, unbeaufsichtigte Düse zuverlässig über einen gesamten Produktionslauf verhindern.
Wo präzise Dickenkontrolle in der Praxis tatsächlich zählt
Die praktischen Kosten eines instabilen Düsenlippenabstands sehen je nach Anforderung der Stretchfolie unterschiedlich aus.
Bei Palettenwickellinien für Logistik und Lagerhaltung benötigt die Folie eine hohe Haltekraft und zuverlässige Durchstoßfestigkeit, um gemischte Ladungen über mehrere Handhabungspunkte hinweg zu sichern. Wenn die Dickenkontrolle abweicht, werden dünne Stellen zu Schwachpunkten, und eine Umwicklung, die das Lager in gutem Zustand verlassen hat, kann vor Erreichen des Ziels versagen.
Bei der Verpackung von Kühlkost und Frischprodukten verlassen sich Käufer und Qualitätsprüfer auf die optische Klarheit, um den Produktzustand ohne Auspacken zu prüfen. Ein Düsenlippenabstand, der nicht konstant bleibt, neigt dazu, schwache Streifenbildung oder ungleichmäßigen Schleier auf der Bahn zu hinterlassen, was genau die Transparenz untergräbt, die diese Anwendung erfordert.
Bündelungs- und Umreifungsanwendungen für Baumaterialien, Rohre und Profilextrusionen stellen andere Anforderungen an die Folie – hohe Zugfestigkeit und gleichmäßige Dehnung über die gesamte Breite, da eine einzelne dünne Stelle unter Spannung oft der Punkt ist, an dem das Bündel nachgibt. Und bei der Verpackung von Elektronik und Präzisionskomponenten, wo häufig antistatische oder feuchtigkeitsbarrierende Schichten koextrudiert werden, ist eine enge Dickentoleranz über jede Schicht hinweg ein Muss; ein wandernder Düsenspalt macht eine solche Mehrschichtkonsistenz von Lieferung zu Lieferung sehr schwer zu gewährleisten.
Wie unsere Düsentechnologie dieses Problem an der Quelle löst
Wir haben unsere Plattformen für Stretchfolienherstellungsmaschinen um die Idee herum entwickelt, dass die Kontrolle des Düsenlippenabstands nicht auf einer einzelnen festen Einstellung und dem Urteilsvermögen eines Technikers beruhen sollte. Abhängig von der Konfiguration ist die Linie entweder mit einer hochpräzisen manuellen Mikrometerverstellung für Bediener erhältlich, die eine direkte mechanische Kontrolle wünschen, oder mit einer vollständig integrierten, geschlossen geregelten thermischen Bolzendüse, die sich während der Produktion kontinuierlich selbst anpasst. In beiden Fällen ist der Spalt so konstruiert, dass er innerhalb des optimierten Arbeitsbereichs von 0,5–1,2 mm gehalten wird, von dem wir festgestellt haben, dass er das gleichmäßigste Schmelzgeschwindigkeitsprofil über die Düsenbreite liefert.
Die Konfiguration mit geschlossenem Regelkreis zeigt den eigentlichen Vorteil. Gekoppelt mit einer Echtzeit-Automatikdickenmessung misst das System kontinuierlich die sich bildende Bahn und speist diese Daten zurück in die Düse, wobei der Lippenabstand im laufenden Betrieb feinjustiert wird, um die Temperatur- und Druckschwankungen auszugleichen, die sonst zu Dickenabweichungen führen würden. In der Praxis ermöglicht diese Regelung im geschlossenen Kreis, dass die Linie über viele Läufe hinweg eine enge Dickentoleranz von ±2 % hält, und nicht nur in dem Moment, in dem die Düse zuletzt von Hand eingestellt wurde.
Dieses Maß an Kontrolle wirkt sich direkt auf die Folienleistung aus. Stretchfolie, die auf diesen Linien hergestellt wird, erreicht routinemäßig eine Reißdehnung von über 300 %, mit einer stabilisierten Haltekraft im Bereich von 8–12 N/mm² – Werte, die fast vollständig davon abhängen, dass die Schmelze gleichmäßig über die gesamte Düsenbreite geschert wird und nicht in isolierten Zonen. Für Kunden, die 3-schichtige oder 5-schichtige Koextrusionskonfigurationen betreiben, erstreckt sich die gleiche Präzision auf die Kontrolle des Schichtverhältnisses, wobei die individuelle Dicke jeder Schicht stabil bleibt, so dass eine hochklebende Innenschicht, ein hochfester Kern und eine UV-beständige Außenschicht alle ihre beabsichtigte Funktion erfüllen, ohne dass eine Schicht in eine andere eindringt. Das Ergebnis ist eine Stretchfolienherstellungsmaschine, die konsequent anerkannte Benchmarks wie ASTM D5458 und ISO 14631 erfüllt und Konfektionierern sowie Endverbrauchern eine zuverlässige Grundlage für die Qualitätskontrolle auf ihren eigenen Linien bietet.
Für den Maßstab über Konfigurationen hinweg ausgelegt
Da die Düsenpräzision in die Plattform integriert und nicht als nachträglicher Einfall hinzugefügt wurde, wird sie über die gesamte Palette der von uns angebotenen Konfigurationen hinweg beibehalten. Ob ein Kunde eine 2-schichtige Linie für einfache Palettenumwicklung, ein 3-schichtiges System für ausgewogene Klebrigkeit und Durchstoßfestigkeit oder eine 5-schichtige Anlage für fortschrittliches Downgauging ohne Festigkeitsverlust benötigt – die gleiche hochpräzise Düsensteuerung und geschlossene Dickenmessung sind überall verfügbar. Die Wickelautomatisierung – halbautomatischer oder vollautomatischer Rollenwechsel – kann unabhängig von der Düsenkonfiguration angepasst werden, so dass sowohl der Produktionsdurchsatz als auch die Folienqualität optimiert werden können, ohne dass eines das andere einschränkt.
Für Hersteller, die eine neue Stretchfolienherstellungsmaschine evaluieren, ist die Kontrolle des Düsenlippenabstands ein wichtiger Faktor, um eine gleichmäßige Foliendicke, mechanische Leistung und Oberflächenqualität zu erreichen. Unsere Stretchfolienherstellungsmaschinen sind mit Präzisionsdüsensystemen und stabiler Prozesssteuerung ausgelegt, um eine gleichmäßige Folienausgabe über verschiedene Produktionsanforderungen hinweg zu unterstützen. Durch die Kombination einer genauen Düseneinstellung mit zuverlässigen Extrusions- und Wickelsystemen bietet unsere Ausrüstung eine praktische Lösung für Hersteller, die eine gleichbleibende Stretchfolienqualität und eine stabile langfristige Produktion anstreben.