ストレッチフィルム製膜機:押出速度がフィルム品質に与える影響 - 完全ガイド
2026-09-02
ライン速度の向上は、メーカーがストレッチフィルム押出成形機の生産量を増やそうとする最も直接的な方法の一つであるが、速度が速いことが単純に生産性の向上を意味するわけではない。適切なプロセス制御なしにスクリュー回転数を過度に上げると、メルトフラクチャー、分子配向の変化、厚みばらつきのリスクが高まり、完成したストレッチフィルムの均一性と性能に悪影響を及ぼす。押出速度がフィルム品質にどのような影響を与えるか、そして機械設計とプロセス制御がどのように安定したバランスを維持するのに役立つかを理解することは、生産品質を維持しながら生産量を増やそうとするメーカーにとって不可欠である。
速度と品質がしばしば相反する理由
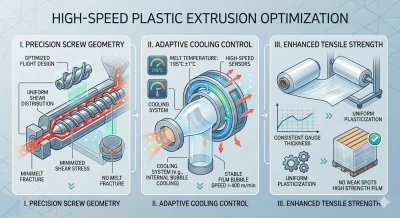
問題の核心はせん断応力である。スクリュー回転数が増加すると、ポリマー溶融物はバレルとダイを通る際に高いせん断力を受ける。十分に発達したスクリュー形状を持たないストレッチフィルム押出成形機では、この増加した応力は均等に分散されず、溶融物の流れを乱すように集中し、フィルム表面にフラクチャーパターンや不均一な分子配向を引き起こす。フィルムはラインから排出されるかもしれないが、その引張強度、伸び、および耐引裂性は、ロールが実際の負荷を受けるまで必ずしも明らかではない方法で損なわれる。
冷却は第二の難題を加える。出力速度が上昇するにつれて、溶融物が引き取られ巻き取られる前に安定した温度に達する時間が少なくなる。冷却システムが追いつく能力がなければ、ストレッチフィルムの幅方向で可塑化が不均一になり、薄肉部や弱点が生じ、パレット包装や輸送中に破断点として現れる。これは、旧型または低スペックの設備でよく見られる故障モードである。ラインは技術的には高速で稼働できるが、生産されるストレッチフィルムは張力下で確実に耐えることができない。
多層共押出しは、この課題に独自のバリエーションをもたらす。2層、3層、または5層の溶融流が1つの構造にまとまる必要がある場合、各層は互いに同期した状態に保つ条件で加工されなければならない。層間の圧力や粘度が適切に一致しないと、ネックイン、シワ、または層間接着不良が発生する。これらの問題は、速度が増加するにつれて悪化する傾向があり、改善されることはない。
高速押出がストレッチフィルムの性能に与える影響
これらの品質問題は抽象的なものではなく、ストレッチフィルムが実際にどのように使用されるかによって異なる形で現れる。重量物や不規則な形状の荷物をパレット包装する場合、ストレッチフィルムは、包装途中で破損することなく荷物にしっかりと密着するのに十分な伸びと耐引裂性を必要とする。分子配向が不均一に生成されたバッチは、まさに不適切な瞬間に張力で破断する可能性がはるかに高い。飲食品包装では、透明性と粘着性が強度と同様に重要であり、不均一な冷却や不良な層間接着は、フィルムを曇らせたり、粘着性を不均一にしたりする可能性があり、これは製品の見栄えと自動包装中の保持力の両方に影響する。
どちらの場合も、根本的な問題は同じ原因に遡る。それは、速度が増加するにつれてプロセス安定性を維持するように設計されていない設備である。これを改善するのが、より優れた押出設計の目的である。
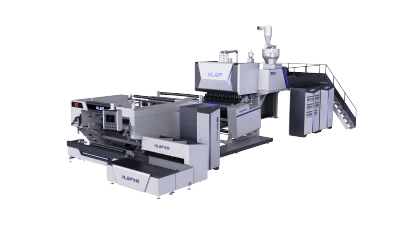
当社のストレッチフィルム押出成形機がそのギャップを埋めるためにどのように構築されているか
当社のストレッチフィルム押出成形機は、生産量とストレッチフィルムの完全性がトレードオフの関係にあるべきではないという考えに基づいて設計されている。単にスクリュー回転数を高くするのではなく、せん断応力をより均等に管理するスクリュー形状と、出力が増加しても可塑化を一定に保つように設計された冷却システムを組み合わせることに重点を置いている。この組み合わせが、高速で稼働するラインが実際に使用可能なストレッチフィルムを生産するのか、それとも単に廃棄物への早道となるのかを決定する。
当社の2層ストレッチフィルム押出成形機は、標準的なパレット包装用途向けに信頼性が高く一貫した出力を必要とするメーカー向けに構築されている。スクリューと冷却設計は連携して、せん断関連の欠陥を低減し、ロール全体にわたって均一な厚みを維持するため、オペレーターは、より高いライン速度が高速包装時の耐引裂性や弱点の代償にならないという確信を得ることができる。
飲食品、飲料、および小売流通包装で一般的な、より優れた透明性、バリア性、および粘着性を必要とする用途向けに、当社の3層ストレッチフィルム押出成形機は、A/B/A共押出構造と、3台すべての押出機の溶融圧力を安定させる専用の計量セクションを採用している。これにより、コア層が剛性を提供し、外層がこれらの用途に依存する粘着性と透明性を維持することを可能にし、高速で通常ダイドルールや結晶化度の不均一性を引き起こす圧力不均衡を防ぐ。
最上位機種として、当社の5層ストレッチフィルム押出成形機は、最も要求の厳しい高価値用途、すなわち重量物産業用荷物、不規則な形状、および荷物の安全性が絶対に失敗できない状況向けに構築されている。溶融物を5つの独立した流れに分散させることで、より単純な構造よりもはるかに効果的に内部張力、ネックイン、およびシワを低減する。内層と外層は設計上、異なるせん断条件下で処理されるため、内層は強度と共結晶化のために最適化でき、外層は粘着性に必要な柔らかさを維持できる。これらすべてを、約±3%の厚み公差内で実現しており、これは窒化合金鋼製スクリューおよびバレルコンポーネントを使用して長期的な耐摩耗性と熱安定性を確保する当社の共押出ライン全体で保持される基準である。
これら3つの構成すべてにおいて、リアルタイム監視と閉ループゲージ制御が継続的に機能し、プロセスを許容範囲内に保つ。これにより、オペレーターがロールに影響を与えた後にドリフトを検出するのに頼る必要がなくなる。これにより、ライン速度を上げても、ストレッチフィルムの性能に依存する耐引裂性、伸び、または外観品質が静かに損なわれることがない。
より高い押出速度を信頼性の高い出力に変える
押出速度とストレッチフィルム品質の関係から得られる本当の教訓は、より速い出力と信頼性の高い性能は相反する目標である必要はなく、両方に対応できるように設計された設備が必要であるということである。メーカーが一貫したパレット包装用のシンプルな2層ライン、粘着性と透明性を備えた3層システム、または高度な荷物安全用の5層機のいずれを必要とする場合でも、最優先事項は同じである。それは、ラインが稼働可能なあらゆる速度でストレッチフィルムの品質を保護する、安定した適切に制御された押出である。生産量を拡大しながらも新たな品質問題を抱えたくないメーカーにとって、このようなエンジニアリング規律こそが違いを生む。