Оборудование для Изготовления Стрейч-Пленки: Влияние Скорости Экструзии на Качество - Руководство
2026-09-02
Увеличение линейной скорости — один из самых прямых способов, с помощью которого производители пытаются повысить производительность высокоэффективного 3-слойного экструзионного оборудования для плоскощелевой пленки, однако более высокая скорость не всегда означает более высокую производительность. Чрезмерно агрессивное увеличение скорости вращения шнека без надлежащего контроля процесса может повысить риск возникновения разрыва расплава, изменения молекулярной ориентации и колебания толщины, что отрицательно сказывается на стабильности и эксплуатационных характеристиках готовой стрейч-пленки. Понимание того, как скорость экструзии влияет на качество пленки, а также как конструкция оборудования и управление процессом помогают поддерживать стабильный баланс, необходимо для производителей, стремящихся увеличить выпуск продукции при сохранении стабильного качества.
Почему скорость и качество часто противоречат друг другу
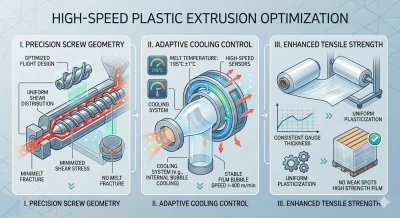
В основе проблемы лежит напряжение сдвига. По мере увеличения скорости вращения шнека полимерный расплав испытывает более высокие усилия сдвига при движении через цилиндр и головку. На высокоэффективном 3-слойном экструзионном оборудовании для плоскощелевой пленки с недостаточно развитой геометрией шнека это дополнительное напряжение распределяется неравномерно, концентрируясь таким образом, что нарушает поток расплава, приводит к появлению трещин на поверхности пленки и неоднородной ориентации молекул. Пленка может сходить с линии, но ее прочность на разрыв, относительное удлинение и сопротивление раздиру ухудшаются, что не всегда очевидно до тех пор, пока рулон не будет подвергнут реальной нагрузке.
Охлаждение добавляет второй уровень сложности. По мере увеличения скорости выпуска у расплава остается меньше времени для достижения стабильной температуры перед вытяжкой и намоткой. Без системы охлаждения, способной успевать за этим процессом, пластификация становится неравномерной по ширине стрейч-пленки, создавая тонкие участки и слабые зоны, которые проявляются в виде точек разрыва во время обертывания поддонов или транспортировки. Это типичный отказ на старом или менее производительном оборудовании: линия технически может работать на высокой скорости, но производимая на ней стрейч-пленка не может надежно выдерживать нагрузку.
Многослойная соэкструзия вносит в эту проблему свой собственный нюанс. Когда два, три или пять потоков расплава должны быть объединены в единую структуру, каждый слой должен обрабатываться в условиях, обеспечивающих его синхронизацию с другими. Если давление или вязкость между слоями недостаточно согласованы, производители сталкиваются с утяжкой, морщинистостью или плохим межслойным сцеплением — проблемы, которые с увеличением скорости не уменьшаются, а усугубляются.
Как высокоскоростная экструзия влияет на эксплуатационные характеристики стрейч-пленки
Эти проблемы с качеством не являются абстрактными — они проявляются по-разному в зависимости от того, как стрейч-пленка используется на практике. При обертывании тяжелых или нестандартных грузов на поддонах стрейч-пленка должна обладать достаточным удлинением и сопротивлением раздиру, чтобы плотно облегать груз без разрушения в процессе обертывания; партия, произведенная с неоднородной молекулярной ориентацией, с гораздо большей вероятностью лопнет под нагрузкой в самый неподходящий момент. В упаковке продуктов питания и напитков, где прозрачность и липкость так же важны, как и прочность, неравномерное охлаждение или плохое сцепление слоев могут сделать пленку мутной или неравномерно липкой, что влияет как на внешний вид продукта, так и на надежность удержания при автоматической обертке.
В обоих случаях основная проблема сводится к одной и той же причине: оборудование, которое не было спроектировано для поддержания стабильности процесса при увеличении скорости. Именно этот пробел и призвана устранить улучшенная конструкция экструдера.
Как наши экструдеры для стрейч-пленки спроектированы для устранения этого пробела
Наши экструдеры для стрейч-пленки разработаны с учетом того, что производительность и целостность стрейч-пленки не должны быть взаимоисключающими. Вместо простого увеличения скорости вращения шнека мы фокусируемся на геометрии шнека, которая более равномерно распределяет напряжение сдвига, в сочетании с системой охлаждения, предназначенной для поддержания стабильной пластификации даже при увеличении производительности. Именно это сочетание определяет, будет ли быстро работающая линия производить пригодную стрейч-пленку или просто более быстрый путь к браку.
Наши экономичные 2-слойные машины для производства стретч-пленки (базовая упаковка) созданы для производителей, которым требуется надежный, стабильный выпуск продукции для стандартных операций обертывания поддонов. Конструкция шнека и системы охлаждения работают совместно, чтобы уменьшить дефекты, связанные со сдвигом, и обеспечить равномерную толщину по всему рулону, давая операторам уверенность в том, что более высокие линейные скорости не приведут к снижению сопротивления раздиру или появлению слабых мест при высокоскоростной обертке.
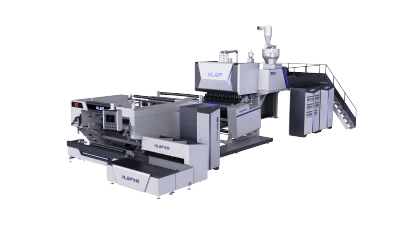
Для применений, требующих лучшей прозрачности, барьерных свойств и липкости — что обычно встречается в упаковке продуктов питания, напитков и товаров для розничной дистрибуции — наши высокоэффективные 3-слойные экструзионные оборудования для плоскощелевой пленки используют структуру соэкструзии A/B/A с выделенным дозирующим участком для стабилизации давления расплава во всех трех экструдерах. Это позволяет сохранять жесткость центрального слоя, в то время как внешние слои сохраняют липкость и прозрачность, необходимые для этих применений, без перепадов давления, которые обычно вызывают подтекание головки или неоднородную кристалличность на высоких скоростях.
В верхней части ассортимента наши высокоскоростные 5-слойные линии для производства стретч-пленки под тяжелые грузы предназначены для самых сложных и ответственных применений: тяжелые промышленные грузы, нестандартные формы и ситуации, когда надежность фиксации груза не может быть поставлена под сомнение. Распределение расплава по пяти независимым потокам значительно эффективнее снижает внутреннее напряжение, утяжку и морщинистость по сравнению с более простой структурой. Внутренние и внешние слои по конструкции обрабатываются в различных условиях сдвига, поэтому внутренние слои могут быть оптимизированы на прочность и сокристаллизацию, в то время как внешние слои сохраняют мягкость, необходимую для липкости, — и все это с соблюдением допусков по толщине в пределах примерно ±3%, стандарта, которого мы придерживаемся на всех наших соэкструзионных линиях, используя шнеки и цилиндры из азотированной легированной стали для долговременной износостойкости и термической стабильности.
Во всех трех конфигурациях мониторинг в реальном времени и система контроля толщины с замкнутым контуром постоянно работают над поддержанием процесса в пределах допуска, вместо того чтобы полагаться на операторов для выявления отклонений после того, как они уже повлияли на рулон. Именно это позволяет увеличивать линейную скорость без незаметного ухудшения сопротивления раздиру, относительного удлинения или визуального качества, от которых зависят эксплуатационные характеристики стрейч-пленки.
Превращение более высокой скорости экструзии в надежный выпуск продукции
Главный вывод из взаимосвязи между скоростью экструзии и качеством стрейч-пленки заключается в том, что более высокая производительность и надежная работа не обязательно должны быть противоположными целями — для этого требуется оборудование, способное обеспечивать и то, и другое. Независимо от того, нужна ли производителю простая двухслойная линия для стабильной обертки поддонов, трехслойная система для липкости и прозрачности или пятислойная машина для критически важной фиксации тяжелых грузов, основополагающий приоритет остается неизменным: стабильная, хорошо контролируемая экструзия, сохраняющая качество стрейч-пленки на любой скорости, которую способна развивать линия. Для производителей, стремящихся масштабировать выпуск продукции без появления новых проблем с качеством, такая инженерная дисциплина является ключевым фактором успеха.