
В производстве литой стрейч-пленки скорость линии и производительность экструзии — это два тесно связанных параметра, которые напрямую влияют на толщину пленки, стабильность производства и качество намотки. Увеличение скорости линии не обязательно означает повышение эффективности производства, поскольку производительность экструзии должна быть соответствующим образом скорректирована для поддержания целевой толщины пленки и распределения материала. Для производителей, использующих станки для производства стрейч-пленки, достижение стабильного производства зависит от согласованной работы экструдера, Т-образной головки, системы охлаждения, тянущего устройства и намоточного узла как единого интегрированного процесса.
Для линии по производству стрейч-пленки, работающей со скоростью около 150–200 м/мин, например, взаимосвязь между производительностью экструзии и скоростью линии становится особенно важной при изменении толщины пленки, ширины или рецептуры смолы. Изменение одного параметра без соответствующей корректировки других может повлиять на калибр пленки, стабильность расплава, эффективность охлаждения и натяжение намотки. Таким образом, цель заключается не в простом максимальном увеличении скорости линии, а в поддержании практического рабочего баланса, обеспечивающего стабильное качество пленки и надежную эффективность производства.
Понимание взаимосвязи между скоростью линии и производительностью экструзии
Производительность экструзии относится к количеству полимерного расплава, подаваемого экструзионной системой за определенный период времени, обычно выражаемому в кг/ч. На нее влияют такие факторы, как диаметр шнека, скорость шнека, конструкция шнека, свойства смолы, температура расплава и общая конструкция экструзионной системы.
Скорость линии относится к скорости, с которой литая пленка движется через участки формования, охлаждения, вытяжки и намотки производственной линии. Когда производительность экструзии и эффективная ширина пленки остаются стабильными, увеличение скорости линии обычно уменьшает количество материала, наносимого на единицу площади, что приводит к получению более тонкой пленки. И наоборот, увеличение производительности экструзии при сохранении той же скорости линии, как правило, увеличивает толщину пленки.
Таким образом, упрощенную производственную взаимосвязь можно выразить как:
На толщину пленки влияет соотношение производительности экструзии к (ширине пленки × скорость линии).
Это лишь базовое технологическое соотношение. Фактическая толщина пленки также зависит от обрезки кромок, распределения слоев, плотности смолы, характеристик головки, условий охлаждения и стабильности процесса. По этой причине операторам не следует полагаться только на скорость линии при регулировке калибра пленки.
Эта взаимосвязь становится особенно важной при производстве тонкой стрейч-пленки. Небольшое изменение скорости экструзии или скорости линии может заметно повлиять на конечный калибр. Поэтому современные станки для производства стрейч-пленки требуют скоординированных систем экструзии, привода, охлаждения и намотки, а не изолированного контроля скорости.
Распространенные производственные проблемы при плохом согласовании параметров
Одна из наиболее распространенных проблем в производстве стрейч-пленки — нестабильная толщина пленки. Если скорость линии изменяется без соответствующей корректировки подачи материала, пленка может стать тоньше или толще заданных спецификаций. Вариация толщины также может возникать по ширине пленки, когда распределение расплава через Т-образную головку недостаточно равномерно.
Давление расплава — еще один важный фактор. Изменения скорости шнека, условий подачи, характеристик смолы или температуры расплава могут повлиять на стабильность давления перед головкой. Чрезмерные колебания могут затруднить поддержание стабильного калибра пленки. По этой причине в профессиональных экструзионных системах обычно контролируются важные параметры процесса, такие как температура экструдера, температура головки, давление расплава, скорость привода и скорость намотки. Интегрированные системы управления могут координировать эти параметры и предоставлять операторам более четкое представление о производственном процессе.
Производительность охлаждения также становится все более важной по мере увеличения пропускной способности. Литая стрейч-пленка проходит от Т-образной головки к охлаждаемому литьевому валу, где быстрое и равномерное охлаждение помогает стабилизировать только что сформированную пленку. Если система охлаждения не соответствует должным образом скорости производства, процесс становится более сложным для контроля, особенно при производстве тонких пленок на высоких скоростях.
Намотка не менее важна. Даже при правильной работе экструзионного и охлаждающего участков нестабильное натяжение намотки может привести к телескопированию, образованию складок, рыхлым рулонам или непостоянной твердости рулона. Поэтому подходящая намоточная система должна работать согласованно с фактической скоростью линии, а не просто следовать фиксированной механической скорости.
Как станки для производства стрейч-пленки координируют экструзию и скорость линии
Наши станки для производства стрейч-пленки разработаны на основе принципа, что экструзия, литье, вытяжка и намотка должны работать как единая производственная система.
Архитектура управления на базе ПЛК и HMI позволяет координировать основные рабочие параметры линии, включая скорость экструдера, температурные настройки, скорость вытяжки и работу намоточного устройства. В зависимости от конфигурации мониторинг процесса также может использоваться для таких параметров, как давление расплава и другие критические условия производства.
Такой тип интегрированного управления снижает необходимость для операторов часто выполнять независимые регулировки отдельных машин. Вместо этого производственные параметры могут управляться как часть скоординированного процесса. Настройки на основе рецептур также могут помочь операторам воспроизводить установленные производственные условия при переходе между различными спецификациями пленки.
Для производителей, выпускающих различные марки стрейч-пленки, эта гибкость важна. Производственная линия может нуждаться в обработке различной толщины пленки, ширины, рецептур смол или слоистых структур в течение своего срока службы. Правильная конфигурация машины должна поэтому основываться на предполагаемом диапазоне производства, а не на единственном показателе максимальной скорости.
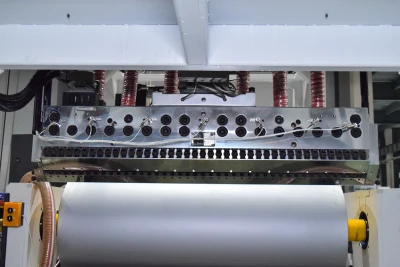
Многослойная соэкструзия для гибкого производства пленки
Многослойная соэкструзия предоставляет производителям большую гибкость в распределении материалов. В зависимости от конфигурации машины, станки для производства стрейч-пленки могут быть спроектированы с 2-слойной, 3-слойной, 5-слойной или другими многослойными структурами.
Цель многослойной конструкции заключается не просто в увеличении количества слоев. Различным слоям могут быть назначены разные функции в соответствии с рецептурой и целевыми свойствами пленки. Например, выбранные материалы могут быть сконцентрированы в наружных слоях для обеспечения поверхностных или адгезионных характеристик, в то время как внутренние слои могут быть сформулированы с учетом стоимости и механических характеристик.
Практическое преимущество заключается в большем контроле над тем, как материалы распределяются по структуре пленки. В коммерческих линиях для производства стрейч-пленки обычно используются многослойные конфигурации вместе с фидблоками, Т-образными головками, охлаждающими валами, системами измерения толщины и автоматическими или полуавтоматическими намоточными системами.
По этой причине выбор станка для производства стрейч-пленки должен включать нечто большее, чем просто сравнение количества слоев. Конфигурация экструдера, конструкция головки, совместимость материалов, система охлаждения, архитектура управления и намоточная система — все это необходимо рассматривать в совокупности.
Т-образная головка, охлаждение и намотка: ключ к стабильному производству
Т-образная головка является одним из наиболее важных компонентов в линии экструзии литой пленки, поскольку она распределяет полимерный расплав по требуемой ширине пленки. Стабильное распределение расплава и соответствующая конструкция головки необходимы для достижения равномерной толщины пленки по полотну.
Производительность охлаждения не менее важна. Литьевой вал должен обеспечивать достаточную и равномерную теплопередачу для выбранной смолы, толщины пленки и скорости производства. В различных конструкциях машин используются разные схемы охлаждения, и соответствующая конфигурация зависит от предполагаемого применения и требований к производительности.
Затем намоточная система преобразует непрерывное пленочное полотно в готовые рулоны. Автоматический контроль натяжения помогает поддерживать постоянные условия намотки по мере изменения диаметра рулона. Передовые системы также могут включать функции автоматического обращения с рулонами и их смены для снижения ручного вмешательства. Эти функции уже используются в коммерческих линиях для производства литой стрейч-пленки.
Важно отметить, что высокоскоростное производство — это требование к целостной системе. Более быстрый экструдер не автоматически создает более производительную линию по производству стрейч-пленки, если головка, охлаждение, вытяжка или намотчик не могут поддерживать стабильную работу при той же скорости производства.
Оптимизируйте производство стрейч-пленки с помощью правильной конфигурации машины
При оценке станков для производства стрейч-пленки производители должны учитывать общую производственную цель, а не сосредотачиваться на одной спецификации. Важные факторы включают ширину готовой пленки, целевую толщину, требуемую производительность, количество слоев, рецептуру смолы, желаемую скорость линии, требования к охлаждению, конфигурацию намотки, уровень автоматизации и доступные заводские условия.
Наши станки для производства стрейч-пленки разработаны для производства литой пленки с конфигурациями, которые могут быть адаптированы к различным производственным требованиям. Путем координации экструзии, многослойного распределения, формования на Т-образной головке, охлаждения, управления приводом и намотки, производственная линия может быть настроена под фактические спецификации пленки, вместо использования универсального подхода.
Если вы планируете новую линию по производству стрейч-пленки или модернизируете существующую экструзионную систему, правильный выбор баланса между производительностью экструзии и скоростью линии является важной отправной точкой. Свяжитесь с нашей технической командой, указав целевую ширину пленки, толщину, рецептуру материала, слоистую структуру и требуемую производственную мощность, и мы поможем оценить подходящую конфигурацию станка для производства стрейч-пленки для ваших производственных нужд.
