Stretch Film İmalat Makinesi: Ekstrüzyon Hızının Film Kalitesine Etkisi - Kapsamlı Kılavuz
2026-09-02
Hat hızını artırmak, üreticilerin bir streç film ekstrüzyon makinesinden çıktıyı artırmak için kullandıkları en doğrudan yollardan biridir; ancak daha yüksek hız, otomatik olarak daha yüksek verimlilik anlamına gelmez. Yeterli proses kontrolü olmadan vida hızını çok agresif bir şekilde artırmak, erime kırılması, moleküler yönelimde değişiklikler ve kalınlık varyasyonu riskini yükselterek, bitmiş streç filmin tutarlılığını ve performansını etkileyebilir. Ekstrüzyon hızının film kalitesini nasıl etkilediğini ve makine tasarımı ile proses kontrolünün istikrarlı bir dengeyi korumaya nasıl yardımcı olduğunu anlamak, çıktıyı artırırken tutarlı üretim kalitesini korumak isteyen üreticiler için çok önemlidir.
Hız ve Kalite Neden Genellikle Birbiriyle Çelişir?
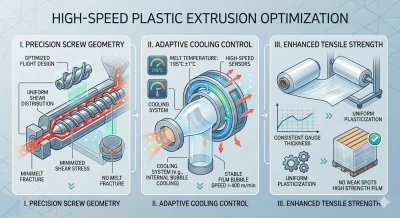
Sorunun özünde kayma gerilimi vardır. Vida hızı arttıkça, polimer eriyiği namlu ve kalıp boyunca hareket ederken daha yüksek kayma kuvvetlerine maruz kalır. Yetersiz geliştirilmiş vida geometrisine sahip bir streç film ekstrüzyon makinesinde, bu eklenen gerilim eşit şekilde dağılmaz; eriyik akışını bozacak şekilde yoğunlaşarak film yüzeyinde kırılma desenlerine ve tutarsız moleküler hizalanmaya yol açar. Film hattan çıkabilir, ancak çekme mukavemeti, uzama ve yırtılma direnci, rulo gerçek yük altına alınana kadar her zaman belirgin olmayan şekillerde tehlikeye girer.
Soğutma, ikinci bir zorluk katmanı ekler. Çıktı hızı arttıkça, eriyiğin aşağı çekilip sarılmadan önce kararlı bir sıcaklığa ulaşması için daha az zamanı olur. Hıza ayak uydurabilen bir soğutma sistemi olmadan, streç filmin genişliği boyunca plastikleşme dengesiz hale gelir ve palet sarma veya nakliye sırasında kırılma noktaları olarak ortaya çıkan ince noktalar ve zayıf bölgeler oluşturur. Bu, eski veya düşük özellikli ekipmanlarda yaygın bir arıza modudur: hat teknik olarak hızlı çalışabilir, ancak ürettiği streç film, gerilim altında güvenilir bir şekilde dayanamaz.
Çok katmanlı ko-ekstrüzyon, bu zorluğun kendi versiyonunu ortaya çıkarır. İki, üç veya beş eriyik akışının tek bir yapıda birleşmesi gerektiğinde, her katmanın diğerleriyle senkronize kalmasını sağlayacak koşullar altında işlenmesi gerekir. Katmanlar arasındaki basınç veya viskozite iyi eşleşmezse, üreticiler boyun verme, buruşma veya zayıf katmanlar arası bağlanma gibi sorunlar görür; bu sorunlar hız arttıkça daha da kötüleşme eğilimindedir.
Yüksek Hızlı Ekstrüzyon Streç Film Performansını Nasıl Etkiler?
Bu kalite sorunları soyut değildir; streç filmin gerçekte nasıl kullanıldığına bağlı olarak farklı şekillerde ortaya çıkarlar. Ağır veya düzensiz şekilli yükler için palet sarmada, streç filmin, sarma sırasında başarısız olmadan yükün etrafına sıkıca oturması için yeterli uzama ve yırtılma direncine sahip olması gerekir; tutarsız moleküler yönelimle üretilmiş bir parti, en olmadık anda gerilim altında kopma olasılığı çok daha yüksektir. Berraklık ve yapışkanlığın mukavemet kadar önemli olduğu gıda ve içecek ambalajlarında, dengesiz soğutma veya zayıf katman bağlanması, filmi bulanık veya tutarsız bir şekilde yapışkan bırakarak hem ürün sunumunu hem de otomatik sarma sırasında ne kadar iyi tutunduğunu etkiler.
Her iki durumda da, temel sorun aynı kök nedene dayanır: hız arttıkça proses stabilitesini korumak için tasarlanmamış ekipman. Daha iyi ekstrüzyon tasarımının kapatmayı amaçladığı boşluk tam olarak budur.
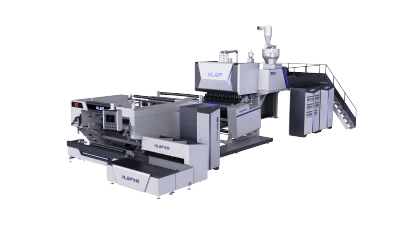
Streç Film Ekstrüzyon Makinelerimiz Bu Boşluğu Kapatmak İçin Nasıl Tasarlanmıştır
Streç film ekstrüzyon makinelerimiz, verim ile streç film bütünlüğünün bir ödünleşme olmaması gerektiği fikri etrafında tasarlanmıştır. Vida hızını basitçe artırmak yerine, kayma gerilimini daha eşit şekilde yöneten bir vida geometrisine odaklanıyoruz; bu, çıktı arttıkça bile plastikleşmeyi tutarlı tutmak için tasarlanmış bir soğutma sistemi ile birleştirilmiştir; bu kombinasyon, hızlı çalışan bir hattın gerçekten kullanılabilir streç film üretip üretmediğini veya sadece hurdaya giden daha hızlı bir yol olup olmadığını belirler.
İki katmanlı streç film ekstrüzyon makinelerimiz, standart palet sarma uygulamaları için güvenilir ve tutarlı çıktıya ihtiyaç duyan üreticiler için üretilmiştir. Vida ve soğutma tasarımı, kayma kaynaklı kusurları azaltmak ve rulo boyunca eşit kalınlık sağlamak için birlikte çalışarak operatörlere, daha yüksek hat hızlarının yüksek hızlı sarma sırasında yırtılma direnci veya zayıf noktalar pahasına gelmeyeceği konusunda güven verir.
Daha iyi berraklık, bariyer özellikleri ve yapışkanlık gerektiren uygulamalar için (gıda, içecek ve perakende dağıtım ambalajlarında yaygındır), üç katmanlı streç film ekstrüzyon makinelerimiz, her üç ekstrüderdeki eriyik basıncını stabilize etmek için özel bir ölçüm bölümüne sahip bir A/B/A ko-ekstrüzyon yapısı kullanır. Bu, çekirdek katmanın sertlik katkısında bulunmasını sağlarken, dış katmanlar bu uygulamaların bağlı olduğu yapışkanlık ve berraklığı korur; daha yüksek hızlarda tipik olarak kalıp akıntısına veya tutarsız kristalliğe neden olan basınç dengesizlikleri olmadan.
Serinin en üstünde, beş katmanlı streç film ekstrüzyon makinelerimiz en zorlu, en yüksek değerli uygulamalar için üretilmiştir: ağır endüstriyel yükler, düzensiz şekiller ve yük güvenliğinin başarısız olamayacağı durumlar. Eriyiği beş bağımsız akışa dağıtmak, daha basit bir yapıdan çok daha etkili bir şekilde iç gerilimi, boyun vermeyi ve buruşmayı azaltır. İç ve dış katmanlar, tasarım gereği farklı kayma koşulları altında işlenir, böylece iç katmanlar mukavemet ve ko-kristalizasyon için optimize edilebilirken, dış katmanlar yapışkanlık için gereken yumuşaklığı korur; tüm bunlar, yaklaşık ±%3 içindeki kalınlık toleranslarını korurken yapılır; bu, uzun süreli aşınma direnci ve termal kararlılık için nitrürlenmiş alaşımlı çelik vida ve namlu bileşenleri kullanan ko-ekstrüzyon hatlarımızda tuttuğumuz bir standarttır.
Her üç konfigürasyonda da, gerçek zamanlı izleme ve kapalı döngü ölçü kontrolü, operatörlerin ruloyu etkiledikten sonra sapmayı yakalamasına güvenmek yerine, prosesi sürekli olarak tolerans içinde tutmak için çalışır. Bu, hat hızının, streç film performansının bağlı olduğu yırtılma direncini, uzamayı veya görsel kaliteyi sessizce aşındırmadan artmasına izin veren şeydir.
Daha Yüksek Ekstrüzyon Hızını Güvenilir Çıktıya Dönüştürmek
Ekstrüzyon hızı ile streç film kalitesi arasındaki ilişkinin ardındaki gerçek ders, daha hızlı çıktı ve güvenilir performansın zıt hedefler olmak zorunda olmadığıdır; sadece her ikisine de ayak uyduracak şekilde tasarlanmış ekipman gerektirir. Bir üreticinin tutarlı palet sarma için basit bir iki katmanlı hatta, yapışkanlık ve berraklık için üç katmanlı bir sisteme veya yüksek riskli yük güvenliği için inşa edilmiş beş katmanlı bir makineye ihtiyacı olsun, temel öncelik aynı kalır: hattın çalışabildiği her hızda streç film kalitesini koruyan, istikrarlı, iyi kontrol edilen ekstrüzyon. Çıktıyı ölçeklendirmek isteyen ancak yeni bir dizi kalite sorununu miras almak istemeyen üreticiler için, bu tür bir mühendislik disiplini farkı yaratan şeydir.