Bagaimana Alat Pembuatan Stretch Film Mempengaruhi Rasio Regangan: Faktor Teknis Utama
2026-09-02
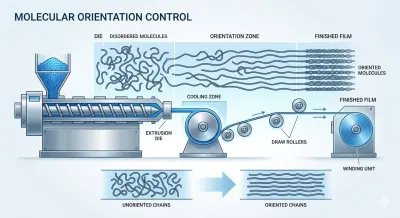
Rasio regangan merupakan salah satu indikator kinerja paling menentukan dalam film pembungkus industri, namun juga merupakan salah satu yang paling sering salah dikelola. Film yang meregang terlalu sedikit tidak dapat memberikan daya tahan beban yang memadai, sementara film yang meregang tidak merata membuat palet rentan terhadap pergeseran, tusukan, dan keruntuhan selama pengangkutan. Akar penyebab masalah ini hampir selalu kembali ke proses ekstrusi itu sendiri — dan secara spesifik, bagaimana mesin ekstrusi stretch film mengelola orientasi molekuler dari lelehan hingga gulungan jadi.
Mengapa Pengaturan Ekstrusi Tradisional Kesulitan dengan Konsistensi Rasio Regangan
Lini produksi yang lebih tua atau dengan presisi lebih rendah cenderung memperlakukan kecepatan sekrup dan kecepatan lini sebagai pengaturan yang dikoordinasikan secara longgar, bukan sebagai sistem yang disinkronkan secara ketat. Ketika kedua kecepatan ini melenceng dari keselarasan, rasio tarik-turun menjadi tidak stabil, dan film yang keluar dari lini memiliki ketebalan yang tidak konsisten dan perilaku pemanjangan yang tidak dapat diprediksi. Operator sering kali harus menyesuaikan parameter secara manual untuk mengimbanginya, yang lambat, tidak presisi, dan sulit diulang dari satu proses ke proses berikutnya.
Kontrol suhu menghadirkan tantangan serupa. Pada mesin tanpa zona pemanas yang diatur secara independen, viskositas lelehan berfluktuasi saat polimer bergerak melalui laras dan cetakan. Variasi kecil dalam viskositas secara langsung menghasilkan penyelarasan molekuler yang tidak merata, menghasilkan titik lemah lokal yang gagal di bawah tegangan jauh sebelum sisa film mencapai batas regangannya. Pendinginan menambah lapisan risiko lain: jika rol pendingin tidak dapat menarik panas dari film dengan cepat dan merata, orientasi molekuler yang diatur selama peregangan tidak pernah terkunci sepenuhnya, meninggalkan gulungan jadi yang rapuh di beberapa area dan terlalu lunak di area lain.
Efek kumulatif dari kekurangan ini adalah film yang berperilaku tidak konsisten di atas palet — terkadang meregang berlebihan dan robek, terkadang gagal meregang cukup untuk menahan beban dengan aman.
Di Mana Kinerja Rasio Regangan Sebenarnya Penting di Lapangan
Kekurangan teknis ini tidak abstrak. Mereka muncul secara langsung dalam operasi pengemasan sehari-hari di berbagai industri yang sangat berbeda.
Dalam pengikatan profil logam dan pipa, beban sering kali memiliki tepi tajam dan penampang tidak beraturan. Film dengan rasio regangan yang tidak stabil memberikan tegangan yang tidak merata di sekitar bentuk-bentuk ini, menyebabkan bagian longgar yang memungkinkan bundel bergeser atau, di titik yang lebih rapat, peregangan berlebihan lokal yang merobek film pada tepi yang tajam. Kedua mode kegagalan ini membahayakan keamanan beban selama transportasi.
Pengemasan palet karton dan gulungan kertas bergantung pada film yang memberikan tegangan sedang dan stabil di seluruh permukaan yang relatif lunak dan mudah penyok. Ketika rasio regangan bervariasi dari satu lilitan ke lilitan lainnya, beberapa lapisan memberikan terlalu banyak tekanan dan merusak produk di bawahnya, sementara yang lain memberikan terlalu sedikit tekanan dan gagal menjaga tumpukan tetap stabil. Hasilnya adalah kerusakan produk atau kelonggaran beban — keduanya merupakan hasil yang mahal bagi pengirim volume tinggi.
Lini pembungkus otomatis berkecepatan tinggi mungkin yang paling sensitif terhadap ketidakstabilan rasio regangan. Sistem ini dikalibrasi untuk profil pemanjangan dan tegangan film tertentu, dan ketidaksesuaian apa pun yang keluar dari proses ekstrusi memaksa kalibrasi ulang manual yang sering pada lini pembungkus itu sendiri. Waktu henti itu bertambah dengan cepat dalam operasi yang berjalan dalam shift terus menerus, secara langsung memotong hasil produksi.
Merekayasa Orientasi Molekuler yang Presisi ke dalam Proses Ekstrusi
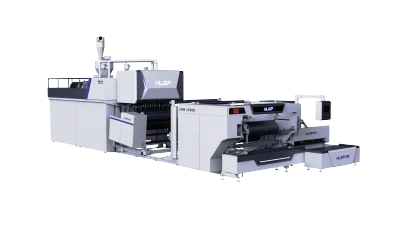
Mesin ekstrusi stretch film yang direkayasa dengan baik mengatasi ketidakstabilan rasio regangan pada sumbernya, dimulai dengan kontrol yang disinkronkan dari kecepatan sekrup dan kecepatan lini. Dengan mengoordinasikan kedua variabel ini secara real-time, rasio tarik-turun tetap berada dalam kisaran yang ketat dan dapat diprediksi sepanjang proses. Pada lini produksi yang mampu mencapai kecepatan lini hingga 250 meter per menit, sinkronisasi ini adalah yang menjaga orientasi molekuler tetap konsisten bahkan ketika output ditingkatkan — film meregang dengan cara yang sama di awal gulungan seperti di dekat akhir.
Manajemen suhu memainkan peran yang sama pentingnya. Kontrol independen di setiap zona pemanas menjaga viskositas lelehan tetap stabil dari hopper melalui cetakan, yang memungkinkan rantai polimer untuk menyelaraskan secara seragam daripada dalam tambalan tidak merata yang muncul ketika suhu melenceng. Stabilitas inilah yang mencegah titik lemah dan perilaku pemanjangan tidak konsisten yang mengganggu sistem yang kurang terkontrol.
Kinerja pendinginan adalah bagian terakhir dari teka-teki. Sistem rol pendingin air bersirkulasi menghilangkan panas dari film segera setelah ekstrusi, mengunci orientasi molekuler sebelum sempat rileks atau terdistorsi. Pendinginan yang cepat dan merata meningkatkan kualitas permukaan, mendukung stabilitas dimensi, dan mempertahankan elastisitas yang dibangun ke dalam film selama peregangan — properti yang sangat penting ketika film perlu pulih dan melilit erat di sekitar beban tidak beraturan.
Mendukung semua ini adalah integritas mekanis dari sistem ekstrusi itu sendiri. Sekrup dan laras yang dibangun dari baja paduan 38CrMoAlA nitrided mempertahankan akurasi dimensi dan ketahanan aus selama proses produksi yang panjang, yang menjaga output tetap stabil dan mencegah penyimpangan bertahap dalam aliran lelehan yang secara diam-diam dapat merusak kontrol tarik-turun seiring waktu. Dikombinasikan dengan rakitan cetakan presisi, variasi ketebalan melintang dapat dijaga dalam sekitar tiga persen dari target — toleransi yang cukup ketat untuk menjaga rasio regangan seragam di seluruh lebar film, tidak hanya di sepanjang panjangnya.
Mengubah Kontrol Rasio Regangan yang Presisi Menjadi Kinerja Pengemasan Nyata
Ketika kecepatan sekrup, kecepatan lini, suhu, dan pendinginan semuanya bekerja secara terkoordinasi, bukan secara independen, manfaat praktisnya segera terlihat di lapangan. Pada lini pengikatan profil logam dan pipa, tingkat kontrol ini menghasilkan film yang memberikan tegangan merata di sekitar bentuk tidak beraturan, mengurangi pelonggaran dan robekan tepi. Untuk pengemasan palet karton dan gulungan kertas, rasio regangan yang konsisten berarti film memberikan tekanan yang stabil dan dapat diprediksi di setiap lapisan, melindungi integritas produk sambil tetap menjaga beban tetap terikat erat. Pada lini pembungkus otomatis berkecepatan tinggi, film dengan perilaku pemanjangan yang stabil dan dapat diulang mengurangi kebutuhan untuk kalibrasi ulang tegangan yang konstan, membantu menjaga hasil produksi tetap tinggi dan penghentian yang tidak direncanakan seminimal mungkin.
Ini adalah nilai yang lebih dalam di balik mesin ekstrusi stretch film kami — ini bukan hanya tentang memproduksi film lebih cepat, tetapi tentang memproduksi film yang perilaku regangannya dapat dipercaya, lilitan demi lilitan, gulungan demi gulungan. Kami membangun kontrol kecepatan yang disinkronkan, pengaturan suhu khusus zona, pendinginan rol cepat, dan konstruksi sekrup dan laras paduan tahan lama ke dalam setiap lini, sehingga rasio regangan tetap konsisten dalam kondisi produksi nyata. Untuk operasi di mana keamanan beban, efisiensi material, dan waktu kerja lini semuanya dipertaruhkan, konsistensi itulah yang dirancang untuk diberikan oleh mesin ekstrusi stretch film kami, proses demi proses.