Wie die Stretchfolien Herstellung das Dehnverhältnis beeinflusst: Wichtige technische Faktoren
2026-09-02
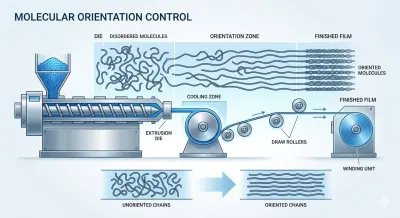
Das Dehnverhältnis ist einer der entscheidendsten Leistungsindikatoren bei industriellen Stretchfolien, gleichzeitig wird es jedoch auch am häufigsten falsch gehandhabt. Eine Folie, die zu wenig dehnt, kann keine ausreichende Lastsicherung gewährleisten, während eine ungleichmäßig dehnende Folie Paletten anfällig für Verrutschen, Durchstoß und Zusammenbruch während des Transports macht. Die Ursache dieser Probleme liegt fast immer im Extrusionsprozess selbst – und zwar darin, wie eine Stretchfolien-Extrusionsmaschine die molekulare Orientierung von der Schmelze bis zur fertigen Rolle steuert.
Warum herkömmliche Extrusionsanlagen mit der Dehnverhältnis-Konsistenz kämpfen
Ältere oder weniger präzise Produktionslinien behandeln Schneckendrehzahl und Liniengeschwindigkeit oft als lose koordinierte Einstellungen und nicht als ein eng synchronisiertes System. Wenn diese beiden Geschwindigkeiten voneinander abweichen, wird das Abzugsverhältnis instabil, und die Folie verlässt die Linie mit inkonsistenter Dicke und unvorhersehbarem Dehnungsverhalten. Bediener müssen oft manuell Parameter nachjustieren, um dies auszugleichen – ein langsamer, ungenauer und schwer wiederholbarer Prozess.
Die Temperaturregelung stellt eine ähnliche Herausforderung dar. Bei Maschinen ohne unabhängig geregelte Heizzonen schwankt die Schmelzviskosität, während sich das Polymer durch den Zylinder und die Düse bewegt. Kleine Viskositätsschwankungen führen direkt zu einer ungleichmäßigen molekularen Ausrichtung, wodurch lokale Schwachstellen entstehen, die unter Spannung versagen, lange bevor der Rest der Folie seine Dehngrenze erreicht. Die Kühlung fügt ein weiteres Risiko hinzu: Wenn die Kühlwalze die Wärme nicht schnell und gleichmäßig von der Folie abführen kann, wird die während des Streckens eingestellte molekulare Orientierung nie vollständig fixiert, was die fertige Rolle an einigen Stellen spröde und an anderen übermäßig weich macht.
Der kumulative Effekt dieser Mängel ist eine Folie, die sich auf der Palette inkonsistent verhält – manchmal überdehnt und reißt, manchmal nicht genug dehnt, um eine Ladung sicher zu halten.
Wo die Dehnverhältnis-Leistung in der Praxis tatsächlich zählt
Diese technischen Mängel sind nicht abstrakt. Sie zeigen sich direkt im täglichen Verpackungsbetrieb in sehr unterschiedlichen Branchen.
Beim Bündeln von Metallprofilen und Rohren haben Ladungen oft scharfe Kanten und unregelmäßige Querschnitte. Eine Folie mit einem instabilen Dehnverhältnis übt um diese Formen herum eine ungleichmäßige Spannung aus, was zu losen Abschnitten führt, die ein Verrutschen der Bündel ermöglichen, oder an engeren Stellen zu lokalem Überdehnen, das die Folie an einer scharfen Kante zerreißt. Beide Fehlermodi gefährden die Ladungssicherheit während des Transports.
Die Palettenverpackung von Karton- und Papierrollen ist darauf angewiesen, dass die Folie eine gleichmäßige, moderate Spannung auf eine relativ weiche und quetschbare Oberfläche ausübt. Wenn das Dehnverhältnis von Wicklung zu Wicklung variiert, üben einige Schichten zu viel Druck aus und verformen das darunterliegende Produkt, während andere zu wenig Druck ausüben und den Stapel nicht stabil halten können. Das Ergebnis ist entweder Produktschaden oder Lockerheit der Ladung – beides kostspielige Folgen für Versender mit hohem Volumen.
Hochgeschwindigkeits-Automatikwickellinien sind vielleicht am empfindlichsten gegenüber Instabilitäten des Dehnverhältnisses. Diese Systeme sind auf ein bestimmtes Folien-Dehnungs- und Spannungsprofil kalibriert, und jede Inkonsistenz aus dem Extrusionsprozess erzwingt häufige manuelle Neukalibrierungen an der Wickellinie selbst. Diese Ausfallzeiten summieren sich schnell in Betrieben mit Dauerschichten und schneiden direkt in den Durchsatz.
Präzise molekulare Orientierung in den Extrusionsprozess einbringen
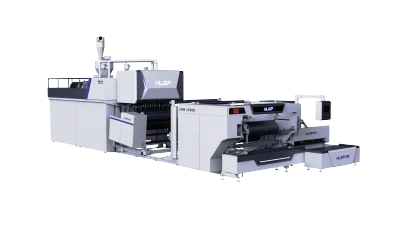
Eine gut konstruierte Stretchfolien-Extrusionsmaschine bekämpft die Instabilität des Dehnverhältnisses an ihrer Quelle, beginnend mit der synchronisierten Steuerung von Schneckendrehzahl und Liniengeschwindigkeit. Durch die Koordination dieser beiden Variablen in Echtzeit bleibt das Abzugsverhältnis während des gesamten Laufs in einem engen, vorhersagbaren Bereich. Bei Produktionslinien, die Liniengeschwindigkeiten von bis zu 250 Metern pro Minute erreichen, ist diese Synchronisation das, was die molekulare Orientierung auch bei steigendem Output konsistent hält – die Folie dehnt sich am Anfang einer Rolle genauso wie gegen Ende.
Das Temperaturmanagement spielt eine ebenso zentrale Rolle. Die unabhängige Steuerung jeder Heizzone hält die Schmelzviskosität vom Einfülltrichter bis zur Düse stabil, was eine gleichmäßige Ausrichtung der Polymerketten ermöglicht, anstatt der ungleichmäßigen Stellen, die bei Temperaturabweichungen auftreten. Diese Stabilität verhindert die Schwachstellen und das inkonsistente Dehnungsverhalten, die weniger kontrollierte Systeme plagen.
Die Kühlleistung ist das letzte Puzzlestück. Ein Kühlwalzensystem mit Umlaufwasser entzieht der Folie unmittelbar nach der Extrusion Wärme und fixiert die molekulare Orientierung, bevor sie sich entspannen oder verformen kann. Eine schnelle, gleichmäßige Kühlung verbessert die Oberflächenqualität, unterstützt die Dimensionsstabilität und bewahrt die Elastizität, die während des Streckens in die Folie eingebaut wurde – Eigenschaften, die besonders wichtig sind, wenn die Folie sich um unregelmäßige Ladungen zurückbilden und fest anhaften muss.
Fundament all dessen ist die mechanische Integrität des Extrusionssystems selbst. Schnecken und Zylinder aus nitriertem 38CrMoAlA-Legierungsstahl bewahren Maßgenauigkeit und Verschleißfestigkeit über lange Produktionsläufe, was den Output stabil hält und die allmähliche Drift des Schmelzflusses verhindert, die die Abzugssteuerung mit der Zeit unbemerkt untergraben kann. In Kombination mit einer Präzisionsdüsenbaugruppe kann die Dickenvariation in Querrichtung innerhalb von etwa drei Prozent des Sollwerts gehalten werden – eine Toleranz, die eng genug ist, um das Dehnverhältnis über die gesamte Folienbreite hinweg gleichmäßig zu halten, nicht nur entlang ihrer Länge.
Präzise Dehnverhältnis-Steuerung in echte Verpackungsleistung umsetzen
Wenn Schneckendrehzahl, Liniengeschwindigkeit, Temperatur und Kühlung zusammenarbeiten anstatt unabhängig voneinander, zeigen sich die praktischen Vorteile sofort im Einsatz. An Bündelungslinien für Metallprofile und Rohre produziert dieses Maß an Kontrolle eine Folie, die gleichmäßige Spannung um unregelmäßige Formen herum ausübt und sowohl Lockerung als auch Kantenrisse reduziert. Für die Palettenverpackung von Karton- und Papierrollen bedeutet ein konsistentes Dehnverhältnis, dass die Folie über jede Schicht hinweg gleichmäßigen, vorhersagbaren Druck ausübt, die Produktintegrität schützt und gleichzeitig die Ladung fest gesichert hält. An Hochgeschwindigkeits-Automatikwickellinien reduziert eine Folie mit stabilem, wiederholbarem Dehnungsverhalten die Notwendigkeit ständiger Spannungsneukalibrierung und hilft, den Durchsatz hoch und ungeplante Stopps minimal zu halten.
Dies ist der tiefere Wert unserer Stretchfolien-Extrusionsmaschinen – es geht nicht einfach darum, Folie schneller zu produzieren, sondern darum, Folie zu produzieren, deren Dehnverhalten vertrauenswürdig ist, Wicklung für Wicklung, Rolle für Rolle. Wir bauen synchronisierte Geschwindigkeitssteuerung, zonenspezifische Temperaturregelung, schnelle Kühlwalzenkühlung und langlebige Legierungsschnecken- und Zylinderkonstruktion in jede Linie ein, damit das Dehnverhältnis unter realen Produktionsbedingungen konsistent bleibt. Für Betriebe, bei denen Ladungssicherheit, Materialeffizienz und Anlagenverfügbarkeit auf dem Spiel stehen, ist diese Konsistenz das, was unsere Stretchfolien-Extrusionsmaschinen liefern sollen, Lauf für Lauf.