Máy làm màng PE ảnh hưởng đến tỷ lệ kéo căng như thế nào: Các yếu tố kỹ thuật then chốt
2026-09-02
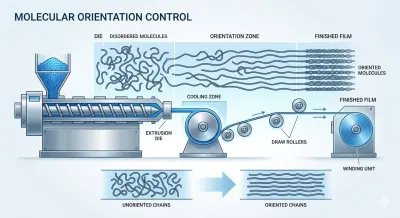
Tỷ lệ kéo căng (stretch ratio) là một trong những chỉ số hiệu suất quyết định nhất trong màng quấn công nghiệp, đồng thời cũng là một trong những chỉ số thường xuyên bị quản lý sai lệch nhất. Một màng quấn kéo căng quá ít không thể đảm bảo khả năng giữ tải trọng đầy đủ, trong khi một màng quấn kéo căng không đều khiến các pallet dễ bị xê dịch, thủng và sập đổ trong quá trình vận chuyển. Nguyên nhân gốc rễ của những vấn đề này hầu như luôn bắt nguồn từ chính quá trình ép đùn — và cụ thể hơn, là cách thức máy đùn màng PE quản lý định hướng phân tử từ khối nhựa nóng chảy đến cuộn màng thành phẩm.
Tại Sao Các Thiết Lập Ép Đùn Truyền Thống Gặp Khó Khăn Với Tính Ổn Định Của Tỷ Lệ Kéo Căng
Các dây chuyền sản xuất cũ hoặc có độ chính xác thấp thường coi tốc độ trục vít và tốc độ dây chuyền là các cài đặt phối hợp lỏng lẻo hơn là một hệ thống đồng bộ chặt chẽ. Khi hai tốc độ này lệch pha nhau, tỷ lệ kéo xuống (draw-down ratio) trở nên không ổn định, và màng xuất xưởng có độ dày không đồng đều cùng hành vi co giãn khó dự đoán. Người vận hành thường phải tự điều chỉnh thông số để bù đắp, điều này chậm, thiếu chính xác và khó lặp lại qua nhiều lần chạy.
Kiểm soát nhiệt độ cũng đặt ra một thách thức tương tự. Trên các máy không có vùng gia nhiệt được điều chỉnh độc lập, độ nhớt của nhựa nóng chảy dao động khi polyme di chuyển qua thùng trục vít và khuôn. Các biến động nhỏ về độ nhớt chuyển trực tiếp thành sự định hướng phân tử không đồng đều, tạo ra các điểm yếu cục bộ bị hỏng dưới lực căng rất lâu trước khi phần còn lại của màng đạt đến giới hạn kéo căng. Làm mát thêm một lớp rủi ro khác: nếu trục lạnh (chill roll) không thể loại bỏ nhiệt khỏi màng một cách nhanh chóng và đồng đều, sự định hướng phân tử được thiết lập trong quá trình kéo căng sẽ không bao giờ được cố định hoàn toàn, khiến cuộn màng thành phẩm giòn ở một số khu vực và quá mềm ở những khu vực khác.
Tác động tích lũy của những thiếu sót này là một màng quấn hoạt động không nhất quán trên pallet — đôi khi kéo căng quá mức và rách, đôi khi không kéo căng đủ để giữ tải trọng một cách an toàn.
Nơi Hiệu Suất Tỷ Lệ Kéo Căng Thực Sự Có Ý Nghĩa Trên Thực Tế
Những thiếu sót kỹ thuật này không phải là trừu tượng. Chúng thể hiện trực tiếp trong các hoạt động đóng gói hàng ngày trong các ngành công nghiệp rất khác nhau.
Trong lĩnh vực bó ống và kim loại định hình, các tải trọng thường có các cạnh sắc và mặt cắt không đều. Một màng quấn có tỷ lệ kéo căng không ổn định tạo ra lực căng không đồng đều xung quanh các hình dạng này, dẫn đến các phần lỏng lẻo cho phép các bó bị xê dịch hoặc, ở những vị trí chật hơn, kéo căng quá mức cục bộ làm rách màng trên một cạnh sắc. Cả hai dạng hỏng hóc đều ảnh hưởng đến độ an toàn của tải trọng trong quá trình vận chuyển.
Đóng gói pallet cuộn giấy và bìa carton phụ thuộc vào việc màng quấn tạo ra lực căng ổn định, vừa phải trên bề mặt tương đối mềm và dễ bị biến dạng. Khi tỷ lệ kéo căng thay đổi giữa các vòng quấn, một số lớp tạo ra quá nhiều áp lực và làm biến dạng sản phẩm bên dưới, trong khi những lớp khác tạo ra quá ít áp lực và không thể giữ cho chồng hàng được ổn định. Kết quả là hoặc hư hỏng sản phẩm hoặc tải trọng bị lỏng lẻo — cả hai đều là kết cục tốn kém cho các nhà vận chuyển khối lượng lớn.
Các dây chuyền quấn tự động tốc độ cao có lẽ là nhạy cảm nhất với sự bất ổn định của tỷ lệ kéo căng. Các hệ thống này được hiệu chỉnh cho một biên dạng độ giãn dài và lực căng màng cụ thể, và bất kỳ sự không nhất quán nào từ quá trình ép đùn buộc phải hiệu chỉnh lại thủ công thường xuyên trên chính dây chuyền quấn. Thời gian chết đó tích lũy nhanh chóng trong các hoạt động chạy liên tục, ảnh hưởng trực tiếp đến năng suất.
Kỹ Thuật Định Hướng Phân Tử Chính Xác Vào Quy Trình Ép Đùn
Một máy đùn màng PE được thiết kế tốt giải quyết sự bất ổn định của tỷ lệ kéo căng tại nguồn gốc của nó, bắt đầu bằng việc kiểm soát đồng bộ tốc độ trục vít và tốc độ dây chuyền. Bằng cách phối hợp hai biến số này trong thời gian thực, tỷ lệ kéo xuống (draw-down ratio) duy trì trong một phạm vi chặt chẽ, có thể dự đoán trong suốt quá trình chạy. Trên các dây chuyền sản xuất có khả năng đạt tốc độ dây chuyền lên đến 250 mét/phút, sự đồng bộ này là yếu tố giữ cho định hướng phân tử nhất quán ngay cả khi sản lượng tăng lên — màng kéo căng theo cùng một cách ở đầu cuộn cũng như gần cuối cuộn.
Quản lý nhiệt độ đóng vai trò trung tâm không kém. Kiểm soát độc lập trên từng vùng gia nhiệt giữ cho độ nhớt của nhựa nóng chảy ổn định từ phễu nạp liệu qua khuôn, cho phép các chuỗi polyme sắp xếp đồng đều thay vì thành các mảng không đều xuất hiện khi nhiệt độ dao động. Sự ổn định này là yếu tố ngăn ngừa các điểm yếu và hành vi co giãn không nhất quán vốn gây khó khăn cho các hệ thống kiểm soát kém hơn.
Hiệu suất làm mát là mảnh ghép cuối cùng. Một hệ thống trục lạnh bằng nước tuần hoàn loại bỏ nhiệt khỏi màng ngay sau khi ép đùn, khóa định hướng phân tử trước khi nó có cơ hội giãn ra hoặc biến dạng. Làm mát nhanh, đồng đều cải thiện chất lượng bề mặt, hỗ trợ ổn định kích thước và bảo toàn độ đàn hồi được tạo ra trong màng trong quá trình kéo căng — những đặc tính đặc biệt quan trọng khi màng cần phục hồi và bám chặt xung quanh các tải trọng không đều.
Hỗ trợ cho tất cả những điều này là tính toàn vẹn cơ học của chính hệ thống ép đùn. Các trục vít và thùng trục vít được chế tạo từ hợp kim thép 38CrMoAlA thấm nitơ duy trì độ chính xác kích thước và khả năng chống mài mòn trong các quá trình sản xuất dài, giữ cho sản lượng ổn định và ngăn chặn sự trôi dạt dần dần trong dòng chảy nhựa nóng chảy có thể âm thầm phá hoại khả năng kiểm soát tỷ lệ kéo xuống theo thời gian. Kết hợp với cụm khuôn chính xác, sự biến thiên độ dày ngang màng có thể được giữ trong khoảng ba phần trăm so với mục tiêu — một dung sai đủ chặt để giữ cho tỷ lệ kéo căng đồng đều trên toàn bộ chiều rộng của màng, không chỉ dọc theo chiều dài của nó.
Biến Kiểm Soát Tỷ Lệ Kéo Căng Chính Xác Thành Hiệu Suất Đóng Gói Thực Tế
Khi tốc độ trục vít, tốc độ dây chuyền, nhiệt độ và làm mát đều hoạt động phối hợp thay vì độc lập, các lợi ích thực tế thể hiện ngay lập tức trên hiện trường. Trên các dây chuyền bó ống và kim loại định hình, mức độ kiểm soát này tạo ra màng quấn tác dụng lực căng đồng đều xung quanh các hình dạng không đều, giảm cả hiện tượng lỏng lẻo và rách mép. Đối với đóng gói pallet cuộn giấy và bìa carton, tỷ lệ kéo căng nhất quán có nghĩa là màng quấn tác dụng áp lực ổn định, có thể dự đoán trên mỗi lớp, bảo vệ tính toàn vẹn của sản phẩm trong khi vẫn giữ tải trọng được cố định chặt chẽ. Trên các dây chuyền quấn tự động tốc độ cao, màng quấn có hành vi co giãn ổn định, có thể lặp lại làm giảm nhu cầu hiệu chỉnh lại lực căng liên tục, giúp duy trì năng suất cao và giảm thiểu các điểm dừng không theo kế hoạch.
Đây là giá trị sâu sắc hơn đằng sau các máy đùn màng PE của chúng tôi — nó không chỉ đơn giản là sản xuất màng nhanh hơn, mà là sản xuất màng có hành vi kéo căng có thể được tin cậy, hết vòng quấn này đến vòng quấn khác, hết cuộn này đến cuộn khác. Chúng tôi tích hợp kiểm soát tốc độ đồng bộ, điều chỉnh nhiệt độ theo từng vùng, làm mát bằng trục lạnh tốc độ cao, và kết cấu trục vít và thùng trục vít bằng hợp kim bền vào mọi dây chuyền, để tỷ lệ kéo căng duy trì nhất quán trong các điều kiện sản xuất thực tế. Đối với các hoạt động mà độ an toàn tải trọng, hiệu quả sử dụng vật liệu và thời gian hoạt động của dây chuyền đều bị ảnh hưởng, sự nhất quán đó là điều mà các máy đùn màng PE của chúng tôi được thiết kế để mang lại, hết lần chạy này đến lần chạy khác.