Как оборудование для изготовления стрейч-пленки влияет на коэффициент растяжения: Ключевые технические факторы
2026-09-02
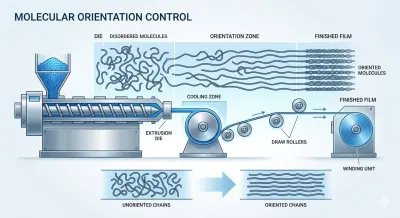
Коэффициент растяжения является одним из наиболее важных показателей производительности промышленной упаковочной плёнки, однако он также часто оказывается одним из самых сложных в управлении. Плёнка, которая растягивается слишком мало, не может обеспечить достаточную фиксацию груза, в то время как плёнка, растягивающаяся неравномерно, оставляет поддоны уязвимыми к смещению, проколам и разрушению при транспортировке. Корень этих проблем почти всегда кроется в самом процессе экструзии — и, в частности, в том, как Экструдер для стрейч-пленки управляет молекулярной ориентацией от расплава до готового рулона.
Почему традиционные экструзионные установки испытывают трудности с постоянством коэффициента растяжения
Старые или менее точные производственные линии, как правило, рассматривают скорость шнека и скорость линии как слабо согласованные параметры, а не как тесно синхронизированную систему. Когда эти две скорости выходят из синхронизации, коэффициент вытяжки становится нестабильным, и плёнка сходит с линии с непостоянной толщиной и непредсказуемым поведением при удлинении. Операторам часто приходится вручную корректировать параметры для компенсации, что медленно, неточно и трудно повторяемо от цикла к циклу.
Контроль температуры представляет собой аналогичную проблему. На машинах без независимо регулируемых зон нагрева вязкость расплава колеблется по мере продвижения полимера через цилиндр и головку. Небольшие колебания вязкости напрямую приводят к неравномерной молекулярной ориентации, создавая локальные слабые места, которые разрушаются под напряжением задолго до того, как остальная часть плёнки достигнет своего предела растяжения. Охлаждение добавляет еще один уровень риска: если охлаждающий валок не может быстро и равномерно отвести тепло от пленки, молекулярная ориентация, заданная во время растяжения, никогда полностью не фиксируется, в результате чего готовый рулон оказывается хрупким в одних местах и чрезмерно мягким в других.
Кумулятивным эффектом этих недостатков является плёнка, которая ведет себя непоследовательно на поддоне — иногда перерастягиваясь и разрываясь, иногда не растягиваясь достаточно, чтобы надежно удерживать груз.
Где производительность по коэффициенту растяжения действительно имеет значение на практике
Эти технические недостатки не являются абстрактными. Они напрямую проявляются в повседневных упаковочных операциях в самых разных отраслях промышленности.
При связывании металлических профилей и труб грузы часто имеют острые края и неправильное поперечное сечение. Плёнка с нестабильным коэффициентом растяжения создает неравномерное натяжение вокруг таких форм, что приводит к ослаблению участков, позволяющих пучкам смещаться, или, в более плотных местах, к локальному перерастяжению, разрывающему плёнку об острый край. Любой из этих отказов ставит под угрозу безопасность груза во время транспортировки.
Упаковка поддонов с картоном и бумажными рулонами требует от плёнки равномерного умеренного натяжения на относительно мягкой и сминаемой поверхности. Когда коэффициент растяжения варьируется от обмотки к обмотке, одни слои оказывают слишком большое давление и деформируют продукт под ними, в то время как другие оказывают слишком малое давление и не могут стабилизировать штабель. Результатом является либо повреждение продукта, либо ослабление груза — оба дорогостоящих последствия для отправителей с большими объемами.
Высокоскоростные автоматические упаковочные линии, пожалуй, наиболее чувствительны к нестабильности коэффициента растяжения. Эти системы откалиброваны под определенное удлинение и профиль натяжения плёнки, и любая нестабильность, исходящая от процесса экструзии, вынуждает к частой ручной перенастройке на самой упаковочной линии. Эти простои быстро накапливаются при непрерывной работе в смену, напрямую снижая пропускную способность.
Инжиниринг точной молекулярной ориентации в процессе экструзии
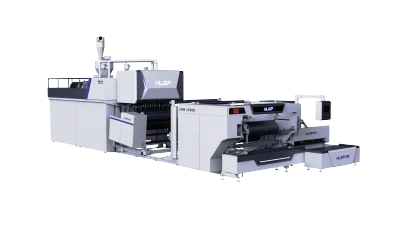
Хорошо спроектированный Экструдер для стрейч-пленки устраняет нестабильность коэффициента растяжения в самом ее источнике, начиная с синхронизированного управления скоростью шнека и скоростью линии. Благодаря координации этих двух переменных в реальном времени коэффициент вытяжки остается в узком, предсказуемом диапазоне на протяжении всего цикла. На производственных линиях, способных развивать скорость до 250 метров в минуту, эта синхронизация обеспечивает постоянство молекулярной ориентации даже при увеличении производительности — плёнка растягивается одинаково как в начале рулона, так и в конце.
Управление температурой играет не менее важную роль. Независимый контроль в каждой зоне нагрева обеспечивает стабильность вязкости расплава от бункера до головки, что позволяет полимерным цепям выравниваться равномерно, а не неравномерными участками, которые появляются при колебаниях температуры. Эта стабильность предотвращает появление слабых мест и нестабильного поведения при удлинении, которые преследуют менее контролируемые системы.
Производительность охлаждения является последним элементом головоломки. Система охлаждающих валков с циркулирующей водой удаляет тепло из плёнки сразу после экструзии, фиксируя молекулярную ориентацию до того, как она успеет релаксировать или исказиться. Быстрое, равномерное охлаждение улучшает качество поверхности, обеспечивает стабильность размеров и сохраняет эластичность, заложенную в плёнку во время растяжения — свойства, которые особенно важны, когда плёнке необходимо восстановиться и плотно облегать грузы неправильной формы.
Основой всего этого является механическая целостность самой экструзионной системы. Шнеки и цилиндры, изготовленные из азотированной легированной стали 38CrMoAlA, сохраняют точность размеров и износостойкость при длительных производственных циклах, что обеспечивает стабильность производительности и предотвращает постепенный дрейф потока расплава, который со временем может незаметно подорвать контроль вытяжки. В сочетании с прецизионной головкой разброс толщины по ширине полотна может удерживаться в пределах примерно трех процентов от целевого значения — допуск, достаточно жесткий, чтобы поддерживать равномерность коэффициента растяжения по всей ширине плёнки, а не только по ее длине.
Превращение точного управления коэффициентом растяжения в реальную упаковочную производительность
Когда скорость шнека, скорость линии, температура и охлаждение работают согласованно, а не независимо, практические преимущества проявляются незамедлительно в полевых условиях. На линиях для связывания металлических профилей и труб такой уровень контроля позволяет получать плёнку, которая создает равномерное натяжение вокруг неправильных форм, уменьшая как ослабление, так и разрывы на кромках. Для упаковки поддонов с картоном и бумажными рулонами постоянный коэффициент растяжения означает, что плёнка оказывает равномерное, предсказуемое давление на каждый слой, защищая целостность продукта, одновременно надежно фиксируя груз. На высокоскоростных автоматических упаковочных линиях плёнка со стабильным, воспроизводимым удлинением снижает потребность в постоянной перенастройке натяжения, помогая поддерживать высокую пропускную способность и сводя к минимуму незапланированные остановки.
В этом заключается более глубокая ценность наших экструзионных машин для стрейч-пленки — это не просто производство плёнки быстрее, а производство плёнки, поведению которой при растяжении можно доверять, обмотка за обмоткой, рулон за рулоном. Мы встраиваем синхронизированное управление скоростью, зональное регулирование температуры, быстрое охлаждение на охлаждающих валках и прочную конструкцию шнека и цилиндра из легированной стали в каждую линию, чтобы коэффициент растяжения оставался стабильным в реальных производственных условиях. Для операций, где безопасность груза, эффективность использования материалов и время безотказной работы линии имеют решающее значение, именно эту стабильность и обеспечивают наши экструзионные машины для стрейч-пленки, цикл за циклом.