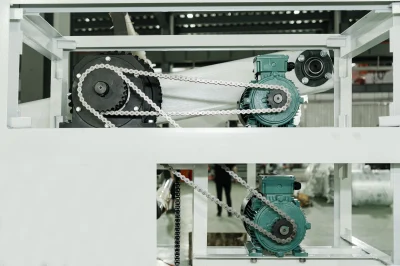
一捲氣泡膜只有在脫離收卷機的那一刻才算完成,但最終收卷階段的表現,決定了這捲膜是否真正堪用。即使氣泡結構擠出完美、成型良好,只要收卷系統無法維持恆定張力或保持膜邊對齊,幾秒鐘內就可能毀於一旦。對於運作高速生產線的製造商而言,收卷系統正是決定生產穩定性、收卷品質與後續加工效率的關鍵環節,成敗與否,在此一舉。
傳統收卷系統的常見不足
許多舊型氣泡膜製造機的設計仍依賴大量機械式張力控制,例如摩擦煞車、配重式舞動臂或固定比例驅動系統,這些設計從未具備即時應對捲徑變化的能力。當膜卷從紙管芯累積到外徑時,維持均勻收卷所需的張力必須持續調整。無法追蹤此變化的系統,往往會導致膜卷內層收得太緊、外層卻太鬆,或者反之,最終出現皺褶、夾帶空氣,甚至產生在運送過程中橫向偏移的伸縮捲。
邊緣控制同樣經常不穩定。缺乏主動式對齊機構,薄膜邊緣在收卷過程中會偏移,導致膜卷邊緣參差不齊,使得後續的堆棧、貼標以及下游自動化開卷作業變得困難。此外,由於許多傳統機台仍依賴手動換卷,每完成一捲就意味著一次完整的生產停機——操作員更換紙管芯時生產線便閒置,累積下來,一個班次就會損失可觀的產能,尤其在高速或寬幅生產線上更是如此。更甚者,許多舊型收卷站採用單一固定配置,若無大量的手動重新設定,就難以適應不同的紙管芯尺寸、膜寬或膜卷外徑。
收卷品質如何影響氣泡膜的應用
收卷不良的後果不僅限於機房內——它會在使用該薄膜的任何地方顯現。
在電子產品包裝中,氣泡膜因其緩衝均勻性而被選用,用以在運輸過程中保護敏感元件免受衝擊與震動。張力不均的膜卷,其寬度方向的氣泡壓縮程度可能不一致,這意味著實際的緩衝性能並不如材料規格所示那般可靠。
在家具與易碎品物流領域,薄膜需在大型包覆表面上提供均勻的壓縮支撐。張力變異或伸縮的膜卷,在包裝線上容易出現開卷不均的狀況,迫使操作員手動補償,從而拖慢了本應快速進行的包裝流程。
在藥品與醫療器材包裝中,膜卷的外觀與邊緣品質至關重要——邊緣整齊、收卷緊實的膜卷能順暢地通過自動化貼標與裝盒設備;而邊緣參差或收卷鬆散的膜卷則會導致卡紙或送料錯誤。
在生鮮食品與易腐品包裝中,氣泡膜常與其他保護性或阻隔性材料層壓使用,此時,一致的複合層結構與整潔的膜卷成型,將有助於與其他包裝薄膜結合,且不會引入結構弱點。
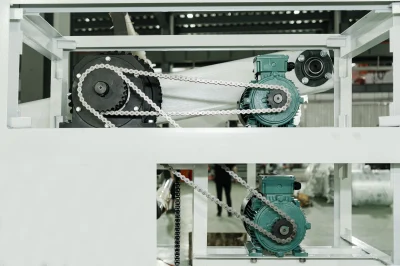
為穩定氣泡膜生產而設計的收卷系統
我們為氣泡膜製造機平台所打造的收卷系統,其設計核心是即時反應能力,而非固定的機械設定。該系統可配置為表面收卷或中心-表面收卷結構,使其能在多種薄膜厚度與氣泡輪廓下展現穩定性能,而非僅針對單一產品規格進行調校。
系統的核心是伺服驅動、閉迴路張力控制機制。來自荷重元或舞動輥的回饋訊號會被持續監控,伺服馬達則即時調整收卷參數,以確保從紙管芯上的第一圈,一直到最終外徑的每一層,張力都能保持一致。這種動態響應能力,正是防止皺褶、夾氣與伸縮捲等問題的關鍵,這些問題在反應較差的系統中屢見不鮮。對於多層氣泡膜而言,這點尤其重要,因為不均勻的張力會扭曲氣泡結構,並逐層削弱其緩衝性能。
邊緣品質則由自動間隙與邊緣對齊機構負責,確保薄膜邊緣在整個收卷過程中保持平整且平行,使膜卷從機台卸下後即可直接儲存與運輸,無需人工修邊。在寬幅或高產出配置中,亦可整合擺動收卷或修邊系統,為嚴苛的生產環境提供更高層次的膜卷均勻性與邊緣控制。
為了解決停機問題,我們更高性能配置的氣泡膜製造機支援自動換卷機制,使生產線能持續運作,無需為每一捲膜停機更換。對於每分鐘運轉時間都至關重要的大型製造工廠而言,這種連續運作模式直接轉化為更高的生產效率,且無需增加人力。
系統亦內建了靈活性。收卷系統設計可容納多種紙管芯尺寸、膜寬與膜卷外徑,搭配可調的收卷壓力與速度設定,使單一機台既能滿足標準生產批量的需求,也能應對客製化訂單,而無需進行全面的機械改裝。
專為生產速度下的穩定性而打造
一套設計精良的收卷系統,其最終目標其實很簡單:讓它成為一個可忽略的變數。操作員不應需要時刻緊盯張力設定、追逐邊緣偏移,或為了換卷停機而預先安排產能。透過結合閉迴路張力控制、自動邊緣對齊以及自動換卷機構,我們的氣泡膜製造機旨在生產出符合工業標準、兼具耐用性、外觀與實用性的膜卷,且能批次重現,無需傳統收卷系統所需的大量人工干預。對於正在評估新型氣泡膜製造機的廠商而言,收卷站值得您投注與擠出及模具系統同等的審慎關注,因為它是膜卷出廠前,品質能否被保留下來或最終失去的最後一道關卡。