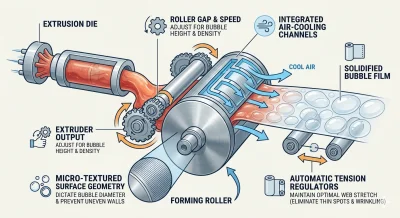
ฟองอากาศที่แตกเพียงฟองเดียวอาจดูเหมือนเป็นตำหนิเล็กน้อย แต่ในสายการผลิตความเร็วสูง ความไม่สม่ำเสมอที่เกิดขึ้นซ้ำๆ อาจนำไปสู่ม้วนฟิล์มที่ไม่ได้คุณภาพ สูญเสียวัตถุดิบ และต้นทุนการผลิตที่เพิ่มขึ้นอย่างรวดเร็ว ผนังฟองที่ไม่เท่ากัน รอยปิดผนึกที่อ่อนแอ และเบาะลมที่ยุบตัว มักเกี่ยวข้องกับสภาวะการขึ้นรูปที่ไม่เสถียร ทำให้ลูกกลิ้งขึ้นรูป (Forming Roller) เป็นส่วนประกอบที่สำคัญในกระบวนการผลิต ตั้งอยู่ถัดจากแม่พิมพ์อัดรีดโดยตรง ลูกกลิ้งขึ้นรูปจะขึ้นรูปพอลิเมอร์หลอมเหลวให้เป็นโครงสร้างฟองอากาศที่สม่ำเสมอ พร้อมทั้งช่วยควบคุมขนาดฟอง ความสม่ำเสมอของผนัง และการขึ้นรูปฟิล์มโดยรวม ดังนั้น การออกแบบและความเสถียรในการทำงานของลูกกลิ้งขึ้นรูปจึงมีอิทธิพลโดยตรงต่อคุณภาพและความสม่ำเสมอของฟิล์มกันกระแทกที่เสร็จสมบูรณ์
เหตุใดการออกแบบลูกกลิ้งขึ้นรูปแบบดั้งเดิมจึงมักมีข้อบกพร่อง
ตำหนิหลายอย่างที่ปรากฏบนฟิล์มกันกระแทกสำเร็จรูปนั้นมีจุดเริ่มต้นที่พื้นผิวของลูกกลิ้งเอง ลูกกลิ้งรุ่นเก่าหรือที่มีความแม่นยำต่ำมักถูกกลึงด้วยพื้นผิวที่มีลักษณะพื้นฐาน ซึ่งไม่ได้ถูกออกแบบมาเพื่อความสม่ำเสมอ ทำให้ความหนาของผนังฟองอากาศกระจายตัวไม่สม่ำเสมอทั่วฟิล์ม จุดที่บางเหล่านั้นกลายเป็นจุดที่ฟองอากาศแตกก่อน ไม่ว่าจะเกิดขึ้นบนสายการผลิต ในคลังสินค้า หรือระหว่างการขนส่ง
การซิงโครไนซ์เป็นอีกจุดอ่อนที่พบบ่อย เมื่อช่องว่างของลูกกลิ้งและความเร็วรอบไม่ตรงกับอัตราการป้อนของเครื่องอัดรีดอย่างแม่นยำ ความสูงของฟองและความหนาแน่นของโครงสร้างจะคลาดเคลื่อนไปในแต่ละรอบการผลิต ทำให้ยากต่อการรักษาค่าความคลาดเคลื่อนของมิติที่เข้มงวด การทำความเย็นเพิ่มความเสี่ยงอีกชั้นหนึ่ง — หากไม่มีวิธีที่รวดเร็วและเชื่อถือได้ในการทำให้พอลิเมอร์กึ่งหลอมเหลวแข็งตัวทันทีหลังจากขึ้นรูป โครงสร้างฟองอากาศอาจยุบตัวหรือเสียรูปก่อนที่จะเซ็ตตัวเต็มที่ โดยเฉพาะอย่างยิ่งที่ความเร็วสายการผลิตสูง ซึ่งมีเวลาน้อยกว่าที่พอลิเมอร์จะคงตัวได้ด้วยตัวเอง และเมื่อลูกกลิ้งขึ้นรูปไม่ประสานงานอย่างเหมาะสมกับการควบคุมแรงตึงทั่วทั้งผืนฟิล์ม ฟิล์มมักจะเกิดจุดบาง การหดตัว และรอยย่นบนพื้นผิว ซึ่งปรากฏให้เห็นก่อนที่ม้วนฟิล์มจะถึงมือลูกค้า นอกจากนี้ ลูกกลิ้งแบบโปรไฟล์เดี่ยวจำนวนมากไม่ได้ถูกออกแบบมาให้ปรับเปลี่ยนตามข้อกำหนดผลิตภัณฑ์ที่แตกต่างกัน ดังนั้น การเปลี่ยนระหว่างช่วงความหนาหรือขนาดฟองอากาศจึงมักหมายถึงการเปลี่ยนกลไกที่ใช้เวลานานและหยุดการผลิตเป็นเวลานาน
จุดใดที่ความไม่สม่ำเสมอเหล่านี้ก่อให้เกิดต้นทุนสูงที่สุด
ผลกระทบในทางปฏิบัติของคุณภาพของลูกกลิ้งขึ้นรูปจะชัดเจนที่สุดในการใช้งานที่บรรจุภัณฑ์แทบไม่มีพื้นที่ให้เกิดข้อผิดพลาด
ในบรรจุภัณฑ์ชิ้นส่วนยานยนต์และชิ้นส่วนเครื่องจักรกลความแม่นยำ สินค้าต่างๆ เช่น โมดูลเซ็นเซอร์ ตลับลูกปืนความแม่นยำ และชุดประกอบเครื่องมือวัด มักต้องเดินทางเป็นระยะทางไกลผ่านการขนส่งข้ามพรมแดนและจุดขนถ่ายหลายจุด ชิ้นส่วนเหล่านี้ต้องพึ่งพาฟิล์มกันกระแทกที่มีความหนาแน่นสูงและทนทานต่อการเสียรูปจากแรงกด เพื่อรักษาการรองรับตลอดการเดินทาง เมื่อการควบคุมความหนาแน่นของลูกกลิ้งขึ้นรูปไม่แม่นยำ การรองรับเฉพาะจุดจะอ่อนแอลง และผลลัพธ์ที่ได้คือรอยขีดข่วนหรือความเสียหายจากการกระแทกบนชิ้นส่วน ซึ่งมักมีราคาแพงในการเปลี่ยนและหาซื้อทดแทนได้ยากในเวลาอันรวดเร็ว
ผลิตภัณฑ์แก้วและเซรามิกนำเสนอความท้าทายที่แตกต่างออกไป สินค้าเหล่านี้ไวต่อการกระแทกเฉพาะจุดอย่างมาก และรูปทรงที่ไม่สม่ำเสมอพร้อมขอบจำนวนมากทำให้การห่ออย่างสม่ำเสมอเป็นเรื่องยากหากไม่มีโครงสร้างฟองอากาศที่สม่ำเสมอและยืดหยุ่น ลูกกลิ้งขึ้นรูปที่ผลิตผนังฟองอากาศหนาไม่สม่ำเสมอมีแนวโน้มที่จะสร้างจุดอ่อนตรงจุดที่อันตรายที่สุด นั่นคือบริเวณมุมและขอบ และฟองอากาศเหล่านั้นคือฟองแรกที่แตกเมื่อบรรจุภัณฑ์ถูกเขย่าระหว่างการขนส่ง ส่งผลให้ผลิตภัณฑ์ไม่ได้รับการรองรับในจุดที่ต้องการมากที่สุด

การขึ้นรูปฟองอากาศที่แม่นยำในรูปแบบเครื่องจักรที่แตกต่างกัน
เราออกแบบลูกกลิ้งขึ้นรูปในแพลตฟอร์มเครื่องรีดพลาสติกกันกระแทกของเราโดยยึดตามฟังก์ชันที่ประสานงานกันสามประการ แทนที่จะมองว่าการขึ้นรูปฟองอากาศเป็นขั้นตอนทางกลเพียงขั้นตอนเดียว การขึ้นรูปทรงเรขาคณิตที่แม่นยำเริ่มต้นที่พื้นผิวของลูกกลิ้ง โดยที่ลวดลายพื้นผิวระดับจุลภาคถูกออกแบบมาเพื่อกำหนดเส้นผ่านศูนย์กลางเริ่มต้นของฟองอากาศที่สม่ำเสมอ และป้องกันการกระจายตัวของผนังที่ไม่สม่ำเสมอซึ่งนำไปสู่การแตกก่อนเวลาอันควร รูปทรงเรขาคณิตนั้นจับคู่กับการควบคุมการไหลของการอัดรีดแบบซิงโครไนซ์ โดยที่ช่องว่างของลูกกลิ้งและความเร็วรอบจะถูกจับคู่อย่างแม่นยำกับอัตราการป้อนของเครื่องอัดรีด ทำให้ความสูงของฟองและความหนาแน่นของโครงสร้างสม่ำเสมอตลอดความยาวทั้งหมดของทุกการผลิต แทนที่จะคลาดเคลื่อนไปในแต่ละชุด
การรักษาเสถียรภาพทางความร้อนอย่างรวดเร็วช่วยปิดวงจร ช่องระบายความร้อนด้วยอากาศในตัวจะทำให้พอลิเมอร์กึ่งหลอมเหลวที่ร้อนแข็งตัวเร็วพอที่จะล็อครูปทรงฟองอากาศให้อยู่กับที่ก่อนที่โครงสร้างจะยุบตัวเป็นความเสี่ยง แม้ที่ความเร็วสายการผลิตสูงซึ่งมีเวลาคงอยู่น้อย นอกจากนี้ ลูกกลิ้งขึ้นรูปยังทำงานร่วมกับตัวควบคุมแรงตึงอัตโนมัติทั่วทั้งเครื่อง เพื่อรักษาการยืดตัวของผืนฟิล์มให้สม่ำเสมอ ดังนั้น จุดบาง การหดตัว และรอยย่นบนพื้นผิวจึงถูกจัดการเป็นส่วนหนึ่งของกระบวนการขึ้นรูป แทนที่จะแก้ไขในภายหลัง
วิศวกรรมนี้แปลเป็นความแตกต่างด้านประสิทธิภาพที่วัดได้ ขึ้นอยู่กับการกำหนดค่าของเครื่องจักร บนสายการผลิตเครื่องฟิล์มกันกระแทก 2 ชั้น ความเร็วสูง ลูกกลิ้งขึ้นรูปจะรองรับความเร็วสายการผลิตต่อเนื่องที่มากกว่า 180 เมตรต่อนาที ในขณะที่รักษาค่าความคลาดเคลื่อนของมิติฟองอากาศให้อยู่ในช่วง ±0.05 มม. ซึ่งโดยทั่วไปจะเพิ่มผลผลิตต่อกะขึ้น 12% ถึง 15% เมื่อเทียบกับการออกแบบลูกกลิ้งมาตรฐาน บนสายการผลิตเครื่องฟิล์มกันกระแทก 3–5 ชั้น ความเร็วสูงแบบโคเอ็กซ์ทรูชัน ลูกกลิ้งขึ้นรูปแบบหลายโซนจะจัดการกับความซับซ้อนที่เพิ่มขึ้นของโครงสร้างหลายชั้น โดยผลิตฟิล์มกันกระแทกบางพิเศษที่มีคุณสมบัติเป็นอุปสรรคสูง โดยไม่สูญเสียความสมบูรณ์ของฟองอากาศ ซึ่งเป็นความสามารถที่เกี่ยวข้องเป็นพิเศษสำหรับบรรจุภัณฑ์อิเล็กทรอนิกส์และทางการแพทย์ ซึ่งทั้งประสิทธิภาพในการรองรับแรงกระแทกและคุณสมบัติเป็นอุปสรรคล้วนมีความสำคัญ สำหรับเครื่องฟิล์มกันกระแทก 3–5 ชั้น ความเร็วปานกลาง โปรไฟล์ลูกกลิ้งเดี่ยวสามารถรองรับช่วงความหนากว้างตั้งแต่ 0.2 มม. ถึง 2.5 มม. ทำให้ผู้ผลิตมีความยืดหยุ่นในการผลิตผลิตภัณฑ์ที่หลากหลาย ในขณะที่ลดเวลาหยุดเครื่องเพื่อเปลี่ยนกลไกลงได้ถึง 40%
สำหรับการใช้งานบรรจุภัณฑ์ชิ้นส่วนยานยนต์และชิ้นส่วนที่มีความแม่นยำดังที่กล่าวไว้ก่อนหน้านี้ การควบคุมความหนาแน่นในระดับนี้จะตอบสนองความต้องการการรองรับและความทนทานต่อแรงกดที่ชิ้นส่วนเหล่านั้นต้องการโดยตรง และสำหรับบรรจุภัณฑ์แก้วและเซรามิก รูปทรงฟองอากาศที่แม่นยำและสม่ำเสมอหมายความว่าฟิล์มจะพันรอบรูปทรงและขอบที่ไม่สม่ำเสมอได้อย่างเรียบร้อย โดยไม่มีจุดอ่อนเฉพาะจุดที่ทำให้ฟองอากาศแตกก่อนเวลาอันควร
เทคโนโลยีลูกกลิ้งขึ้นรูปกำลังมุ่งหน้าไปทางไหน
การออกแบบลูกกลิ้งขึ้นรูปยุคหน้าถูกสร้างขึ้นรอบๆ ลูกกลิ้งที่ขับเคลื่อนด้วยเซอร์โวและระบายความร้อนด้วยอากาศแบบแอคทีฟ พร้อมด้วยลูปป้อนกลับแบบเรียลไทม์ ระบบเหล่านี้ใช้การวัดฟองอากาศด้วยอินฟราเรดเพื่อตรวจสอบรูปทรงเรขาคณิตของฟองอากาศอย่างต่อเนื่องขณะที่มันก่อตัว โดยจะปรับช่องว่างของลูกกลิ้งและอัตราการทำความเย็นภายในโดยอัตโนมัติเพื่อชดเชยการเปลี่ยนแปลงของอุณหภูมิแวดล้อมหรือความผันผวนของดัชนีการไหลของวัตถุดิบ สำหรับสายการผลิตเครื่องฟิล์มกันกระแทก 3–5 ชั้น ความเร็วสูงขั้นสูงและสายการผลิต 7 ชั้น การควบคุมแบบตอบสนองนี้จะผลักดันอัตราข้อบกพร่องให้ใกล้เคียงศูนย์ และเปิดประตูสู่การผลิตโครงสร้างฟองอากาศขนาดเล็กที่ซับซ้อน ฟิล์มป้องกันไฟฟ้าสถิต และวัสดุบรรจุภัณฑ์ที่ย่อยสลายได้ทางชีวภาพอย่างสม่ำเสมอ ซึ่งการออกแบบลูกกลิ้งแบบคงที่รุ่นเก่าไม่สามารถจัดการได้ด้วยความน่าเชื่อถือเท่ากัน
สำหรับผู้ผลิตที่กำลังประเมินเครื่องรีดพลาสติกกันกระแทกใหม่ ลูกกลิ้งขึ้นรูปเป็นหนึ่งในส่วนประกอบที่ควรทำความเข้าใจอย่างละเอียดมากที่สุด เพราะมันคือจุดที่พอลิเมอร์ดิบจะกลายเป็นวัสดุรองรับการกระแทกที่ป้องกันได้และมีโครงสร้างที่มั่นคง หรือไม่ก็กลายเป็นอย่างอื่น ความแม่นยำทางเรขาคณิต การควบคุมการไหลแบบซิงโครไนซ์ การทำความเย็นอย่างรวดเร็ว และที่สำคัญมากขึ้นเรื่อยๆ คือการป้อนกลับของเซอร์โวอัจฉริยะ คือสิ่งที่แยกเครื่องรีดพลาสติกกันกระแทกที่ให้ผลผลิตสม่ำเสมอและให้ผลตอบแทนสูง ออกจากเครื่องที่ปล่อยให้คุณภาพขึ้นอยู่กับความบังเอิญ