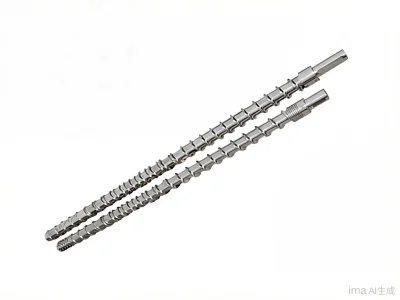
ストレッチフィルム成形機を運用する生産者にとって、スクリュー構成はポリマーが可塑化、混練、そしてダイに向けて搬送される効率に直接的な影響を与える。二軸スクリューシステムは従来のフィルム製造で広く使用され続けているが、三軸スクリュー構成は、より厳しい溶融均一性、幅広い配合柔軟性、または高い生産安定性が必要とされる場合に有用となる追加の混練および搬送能力を提供する。
その違いは、単に押出機内部のスクリュー本数だけではない。スクリュー配置、噛み合い形状、スクリュー設計、温度制御、運転条件のすべてが最終結果に影響を及ぼす。これらの要因を理解することで、製造業者は各用途のフィルム構造、樹脂配合、生産量目標、品質要件に応じてストレッチフィルム成形機を選択できる。フィルム構造、樹脂配合、生産量目標、品質要件のそれぞれが、どの構成が特定の用途に最適かを決定づける。
二軸押出が限界に直面するケース
従来型の同方向回転二軸押出機は、2本の噛み合いスクリューを用いてポリマーを連続する搬送、溶融、混練、昇圧セクションに搬送する。この構成は実績のある加工性能を提供し、配合や製品仕様が比較的一定である標準的なストレッチフィルム生産に適している。
しかしながら、ますます要求の厳しいフィルム用途は、混練セクションにより大きな負荷をかける可能性がある。ストレッチフィルムには通常、粘着付与剤、ブロッキング防止剤、その他の性能改質剤などの添加剤とともに、異なるグレードのポリエチレンが含まれる。これらの材料が溶融物全体に均一に分散されない場合、組成の局所的な差異がゲル、光学欠陥、または機械的性能のばらつきの原因となる可能性がある。
製造業者が樹脂グレードを変更したり、リサイクル材を導入したり、添加剤濃度を調整したり、生産速度を上げたりする場合、この課題はより顕著になる。このような条件下では、押出機は安定した溶融物をダイに供給しながら、効果的な可塑化と混練を維持する必要がある。より高い混練能力を持つ構成は、これらの要件が厳しくなった場合に追加の加工柔軟性を提供できる。
生産現場における溶融均一性の重要性
溶融品質の重要性は、実際の包装用途を見るとより明確になる。
タイヤ・ゴム製品包装において、ストレッチフィルムは不規則なエッジや表面を持つ重量物の周囲で大きな延伸に耐える必要がある。均一な樹脂分布は、完成フィルムがウェブ全体でより均一な機械的特性を維持するのに役立ち、巻き付け時に局所的な材料欠陥が弱点となる可能性を低減する。
石材・スラブ包装では、光学外観と厚み均一性も重要となる。顧客はフィルムを通して包装された表面を検査する必要がある場合があり、過度のヘイズ、厚さのむら、または目に見える欠陥は好ましくない。安定した溶融と混練は、一貫した光学特性と物理特性を持つフィルムを製造するための強固な基盤を提供する。
飲料缶・金属容器パレタイジングでは、生産速度が特に重要となる。高頻度の巻き付け作業はフィルム供給に継続的な需要を課すため、押出ラインは調整や品質問題のために頻繁に停止することなく、安定した生産量を維持する必要がある。したがって、押出機は、溶融安定性、巻き取り性能、下流の包装速度が連携して機能する必要がある、より大規模な生産システムの一部である。
三軸スクリュー構成がプロセスを変える方法
三軸スクリュー押出システムは、可塑化セクションに追加のスクリューを導入し、スクリューとポリマー溶融物の間の相互作用をより多く生み出す。特定のスクリュー形状に応じて、追加の加工面は、ポリマーがバレル内を移動する際の材料再分散、溶融、および混練の機会を増加させる可能性がある。
この追加の混練能力は、複数の樹脂グレードや添加剤を含む配合を加工する場合に有用である。溶融物の変動を補償するために主に下流のプロセス調整に依存する代わりに、押出システム自体が材料がダイに到達する前により制御された均質化の機会を提供する。
三軸スクリューシステムの実際の性能は、依然としてスクリュー設計と加工条件に依存する。スクリュー径、L/D比、スクリューエレメント配置、バレル温度、供給速度、スクリュー速度のすべてが最終的な溶融状態に寄与する。このため、ストレッチフィルム成形機を評価する際に、スクリューの本数を独立して考慮すべきではない。
一貫したストレッチフィルム性能の支援
より優れた溶融均質化は、生産幅全体にわたってより一貫したフィルム特性に変換され得る。
重量物包装では、より均一な材料分布が安定した引張性能と耐パンクチャー性能の維持に役立つ。透明または半透明のストレッチフィルムでは、安定した加工が一貫した光学品質を支えることができる。自動包装装置を通過する機械グレードのフィルムでは、フィルムが制御された張力の下で繰り返し延伸されるため、予測可能な厚さと機械的挙動を維持することが重要である。
これは、すべてのストレッチフィルム用途に三軸スクリュー押出機が必要であることを意味するわけではない。適切に設計された二軸スクリューシステムは、依然として多くの配合に対して効果的な加工を提供できる。三軸スクリュー構成の実用的な利点は、製造業者が配合の柔軟性、集中的な混練、または加工条件の変化に応じた安定した生産の維持に重点を置く場合に、より顕著になる。
樹脂および添加剤配合における柔軟性の向上
材料の柔軟性は、スクリュー構成を比較する際に考慮すべきもう一つの要素である。
ストレッチフィルム製造業者は、要求されるフィルム特性と生産経済性に応じて、LLDPE、LDPE、mLLDPE、リサイクルポリオレフィン材料、またはこれらの樹脂の異なる組み合わせを扱う場合がある。添加剤パッケージも、要求される粘着性、耐パンクチャー性、引張性能、透明性、その他の特性に応じて異なる場合がある。
より強力な混練能力は、均質な溶融物を維持しながら、配合変更に対応するための余地を押出システムに与える。これは、樹脂比率を定期的に調整したり、選択したフィルム構造にリサイクル材を組み込んだりする製造業者にとって特に有用である。
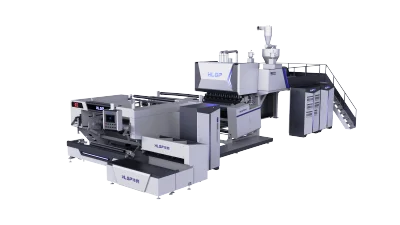
安定した加工を基盤に設計されたストレッチフィルム成形機
当社のストレッチフィルム成形機は、これらの生産要件を念頭に置いて設計されている。スクリューおよびバレルアセンブリには、連続押出における耐摩耗性を提供するために窒化処理された38CrMoAlA合金鋼が使用され、冷却システムは長時間の運転中における安定した温度管理をサポートする。
要求されるフィルム構造と生産目標に応じて、当社の設備は2層、3層、5層構成で提供される。スクリュー寸法は対応する押出システムに適合され、L/D比は30:1から33:1の範囲で、溶融物がTダイに到達する前に溶融、混練、および搬送に十分なスペースを提供する。
異なるグレードのストレッチフィルムを製造する製造業者にとって、多層構成は、個々の樹脂配合をフィルム構造内でどのように割り当てるかについて、より高度な制御も提供する。これにより、伸縮性、耐パンクチャー性、粘着性、透明性、材料コストなどの特性を、目的の用途に応じてバランスさせることが可能になる。
当社のシステムは、厚さ許容差約±3%で制御されたフィルム製造用に設計されており、特定の機械構成と運転条件に依存する。欧州の該当する機器要件を満たす市場にサービスを提供する製造業者向けに、CE準拠の機械構造も提供可能である。
対象用途が重量タイヤ・ゴム製品、目視検査が必要な石材・スラブ材料、または高頻度の飲料缶・金属容器パレタイジングのいずれであっても、押出システムは安定した可塑化、制御された溶融供給、再現性のあるフィルム品質を提供する必要がある。適切なスクリュー構成、温度制御、多層押出技術、および用途固有のエンジニアリングを組み合わせることにより、当社のストレッチフィルム成形機は、現代のフィルム製造において一貫した生産量とより高い柔軟性を求める製造業者に実用的な基盤を提供する。