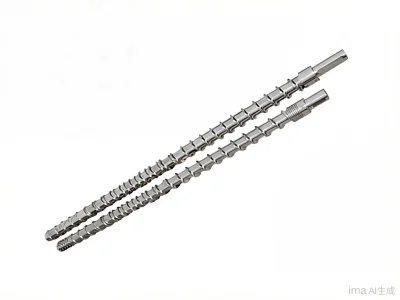
Для производителей, эксплуатирующих машину для производства стретч-пленки, конфигурация шнеков оказывает прямое влияние на то, насколько эффективно полимер пластифицируется, смешивается и транспортируется к фильере. В то время как двухшнековые системы остаются широко используемыми для традиционного производства пленки, трехшнековые конфигурации обеспечивают дополнительные возможности смешивания и транспортировки, которые могут быть ценными, когда производителям требуется более высокая однородность расплава, большая гибкость рецептуры или более высокая стабильность производства.
Разница заключается не просто в количестве шнеков внутри экструдера. Расположение шнеков, геометрия зацепления, конструкция шнеков, контроль температуры и условия эксплуатации — все это влияет на конечный результат. Понимание этих факторов помогает производителям выбрать машину для производства стретч-пленки в соответствии со структурой пленки, рецептурой смолы, целевыми показателями производительности и требованиями к качеству каждого конкретного применения. Структура пленки, рецептура смолы, целевые показатели производительности и требования к качеству — каждый из этих факторов определяет, какая конфигурация лучше всего подходит для данного применения.
Где двухшнековая экструзия может стать ограничением
Обычный двухшнековый экструдер с совместным вращением использует два зацепляющихся шнека для транспортировки полимера через последовательные секции транспортировки, плавления, смешивания и создания давления. Эта конфигурация обеспечивает проверенную производительность обработки и может хорошо подходить для стандартного производства стретч-пленки, где рецептура и технические характеристики продукта остаются относительно постоянными.
Однако все более требовательные области применения пленки могут создавать большую нагрузку на секцию смешивания. Стретч-пленка обычно содержит различные марки полиэтилена вместе с добавками, такими как tackifiers, антиблокирующие агенты или другие модификаторы свойств. Если эти материалы не распределены равномерно по расплаву, локальные различия в составе могут способствовать образованию гелей, оптических дефектов или колебаний механических характеристик.
Проблема становится более заметной, когда производители меняют марки смолы, вводят вторичное сырье, регулируют концентрацию добавок или увеличивают скорость производства. В этих условиях экструдер должен поддерживать эффективную пластификацию и смешивание, обеспечивая при этом стабильную подачу расплава к фильере. Конфигурация с большей смесительной способностью может обеспечить дополнительную технологическую гибкость, когда эти требования становятся более жесткими.
Почему однородность расплава имеет значение на производстве
Важность качества расплава становится более очевидной при рассмотрении реальных упаковочных применений.
В упаковке шин и резинотехнических изделий стретч-пленка должна выдерживать значительное растяжение вокруг тяжелых продуктов с неровными краями и поверхностями. Равномерное распределение смолы помогает готовой пленке сохранять более однородные механические свойства по всей ширине полотна, снижая вероятность того, что локальные дефекты материала станут слабыми местами во время обертывания.
Для упаковки камня и плит оптический внешний вид и однородность толщины также могут иметь значение. Клиентам может потребоваться осматривать упакованные поверхности через пленку, что делает чрезмерную мутность, неравномерную толщину или видимые дефекты нежелательными. Стабильное плавление и смешивание обеспечивают более прочную основу для производства пленки с постоянными оптическими и физическими характеристиками.
При паллетировании банок для напитков и металлических контейнеров скорость производства приобретает особое значение. Высокочастотные операции обертывания предъявляют непрерывные требования к подаче пленки, поэтому экструзионная линия должна поддерживать стабильную производительность, а не постоянно останавливаться для регулировок или решения проблем с качеством. Таким образом, экструдер является одной из частей более крупной производственной системы, в которой стабильность расплава, производительность намотки и скорость последующей упаковки должны работать вместе.
Как трехшнековая конфигурация меняет процесс
Трехшнековая экструзионная система вводит дополнительный шнек в секцию пластикации, создавая большее взаимодействие между шнеками и расплавом полимера. В зависимости от конкретной геометрии шнеков, дополнительные поверхности обработки могут увеличить возможности для перераспределения материала, плавления и смешивания по мере продвижения полимера через цилиндр.
Эта дополнительная смесительная способность может быть полезна при переработке рецептур, содержащих несколько марок смол или добавок. Вместо того чтобы полагаться в основном на последующие технологические корректировки для компенсации изменений в расплаве, сама экструзионная система обеспечивает более контролируемые возможности для гомогенизации до того, как материал достигнет фильеры.
Фактическая производительность трехшнековой системы по-прежнему зависит от конструкции шнеков и условий обработки. Диаметр шнека, отношение L/D, расположение шнековых элементов, температура цилиндра, скорость подачи и частота вращения шнеков — все это влияет на конечное состояние расплава. По этой причине количество шнеков не следует рассматривать независимо при оценке машины для производства стретч-пленки.
Обеспечение стабильных характеристик стретч-пленки
Лучшая гомогенизация расплава может привести к более стабильным характеристикам пленки по всей ширине производства.
Для тяжелой упаковки более равномерное распределение материала помогает поддерживать стабильные показатели прочности на разрыв и прокол. Для прозрачной или полупрозрачной стретч-пленки стабильная обработка может обеспечить постоянное оптическое качество. Для машинных марок пленки, используемой в автоматическом упаковочном оборудовании, поддержание предсказуемой толщины и механического поведения важно, поскольку пленка многократно растягивается под контролируемым натяжением.
Это не означает, что каждое применение стретч-пленки требует трехшнекового экструдера. Хорошо спроектированная двухшнековая система по-прежнему может обеспечить эффективную переработку для многих рецептур. Практическое преимущество трехшнековой конфигурации становится более актуальным, когда производитель уделяет больше внимания гибкости рецептуры, интенсивному смешиванию или поддержанию стабильного производства при изменении условий обработки.
Большая гибкость для рецептур смол и добавок
Гибкость в отношении материалов — еще один фактор, который стоит учитывать при сравнении конфигураций шнеков.
Производители стретч-пленки могут работать с ЛПЭНП, ПЭНП, mЛПЭНП, рециклированными полиолефиновыми материалами или различными комбинациями этих смол в зависимости от требуемых свойств пленки и экономики производства. Пакеты добавок также могут варьироваться в зависимости от требуемой липкости, сопротивления проколу, прочности на разрыв, прозрачности и других характеристик.
Более высокая смесительная способность дает экструзионной системе больше возможностей для адаптации к изменениям рецептуры при сохранении гомогенного расплава. Это может быть особенно полезно для производителей, которые регулярно корректируют соотношение смол или включают вторичное сырье в отдельные структуры пленки.
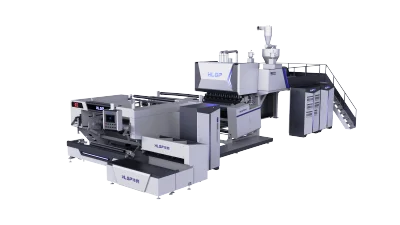
Машины для производства стретч-пленки, разработанные для стабильной обработки
Наши машины для производства стретч-пленки разработаны с учетом этих производственных требований. Узлы шнека и цилиндра изготовлены из азотированной легированной стали 38CrMoAlA для обеспечения износостойкости при непрерывной экструзии, в то время как система охлаждения обеспечивает стабильное управление температурой во время длительной эксплуатации.
В зависимости от требуемой структуры пленки и производственных целей наше оборудование доступно в 2-слойной, 3-слойной и 5-слойной конфигурациях. Размеры шнеков подобраны в соответствии с соответствующей экструзионной системой, с соотношением L/D в диапазоне от 30:1 до 33:1, чтобы обеспечить достаточное пространство для плавления, смешивания и транспортировки до того, как расплав достигнет Т-образной фильеры.
Для производителей, выпускающих различные марки стретч-пленки, многослойная конфигурация также обеспечивает больший контроль над тем, как отдельные рецептуры смол распределяются в структуре пленки. Это позволяет сбалансировать такие свойства, как растяжимость, сопротивление проколу, липкость, прозрачность и стоимость материала в соответствии с целевым применением.
Наши системы предназначены для контролируемого производства пленки с допуском по толщине приблизительно ±3%, в зависимости от конкретной конфигурации машины и условий эксплуатации. Также доступна конструкция машины, соответствующая требованиям CE, для производителей, обслуживающих рынки с соответствующими европейскими требованиями к оборудованию.
Независимо от того, включает ли целевое применение тяжелые шины и резинотехнические изделия, визуально контролируемые камень и плиты или высокочастотное паллетирование банок для напитков и металлических контейнеров, экструзионная система должна обеспечивать стабильную пластификацию, контролируемую подачу расплава и воспроизводимое качество пленки. Объединяя подходящую конфигурацию шнеков, контроль температуры, технологию многослойной экструзии и инжиниринг под конкретное применение, наши машины для производства стретч-пленки обеспечивают практическую основу для производителей, стремящихся к стабильной производительности и большей гибкости в современном производстве пленки.